


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


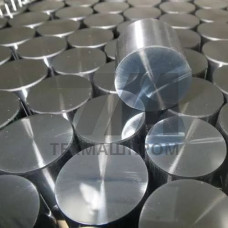

Поковки 40Х2Н2МА — горячедеформированные заготовки из легированной конструкционной стали перлитного класса, получаемые ковкой слитков или проката с последующей термической обработкой. Марка 40Х2Н2МА содержит 0,36–0,44 % углерода, 1,3–1,7 % хрома, 1,3–1,7 % никеля, 0,2–0,3 % молибдена; буква «А» обозначает повышенную чистоту по сере и фосфору (не более 0,025 % каждого). Такое сочетание обеспечивает сквозную прокаливаемость в сечениях до 150–200 мм и устойчивость к хрупкому разрушению при отрицательных температурах.
Поковки 40Х2Н2МА поставляются в нормализованном, улучшенном или закалённом с отпуском состоянии. Типовая термическая обработка включает закалку от 850–880 C в масле или воде и высокий отпуск при 580–650 C. После улучшения достигается сочетание прочности и вязкости, необходимое для тяжелонагруженных деталей. Глубина прокаливаемости позволяет получать однородную структуру сорбита отпуска по всему сечению массивных поковок.
| Показатель | Значение | Показатель | Значение | Условие |
|---|---|---|---|---|
| Предел прочности в | 980 МПа | Предел текучести т | 835 МПа | улучшение |
| Относительное удлинение | 12 % | Ударная вязкость KCU | 59 Дж/см | +20 C |
| Твёрдость HB | 269–321 | Прокаливаемость | до 200 мм | сквозная |
| Рабочая температура | –60…+450 C | KCU при –60 C | 39 Дж/см | хладостойкость |
Поковки 40Х2Н2МА изготовляют по ГОСТ 8479, ГОСТ 7062, ГОСТ 1133, а также по отраслевым стандартам и чертежам заказчика. Контроль включает:
Сталь 40Х2Н2МА склонна к образованию флокенов, поэтому после ковки обязательна замедленная контролируемая охлаждение или противофлокеновый отжиг. Температурный интервал ковки — 1180–850 C; нагрев ведут ступенчато во избежание перегрева и обезуглероживания. Степень укова назначается не менее 3–4 для проработки литой структуры. Обрабатываемость резанием в улучшенном состоянии — удовлетворительная; сварка ограничена из-за повышенного содержания углерода и требует подогрева и последующей термообработки.
Поковки 40Х2Н2МА применяют для изготовления ответственных деталей, работающих при знакопеременных и ударных нагрузках:
Марка 40Х2Н2МА содержит повышенное содержание хрома (1,3–1,7 % против 0,6–0,9 % у 40ХН2МА), что увеличивает прокаливаемость и прочностные характеристики в крупных сечениях.
Ковка возможна до 10–15 т и более на гидравлических прессах; ограничение определяется ёмкостью слитка и термическим оборудованием.
Да, сталь склонна к флокенообразованию, поэтому после ковки применяют замедленное охлаждение или изотермический отжиг.
Диапазон — от –60 до +450 C; при более высоких температурах наблюдается снижение длительной прочности.