


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


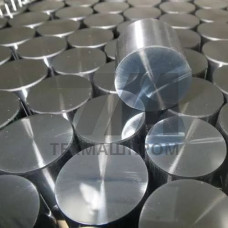
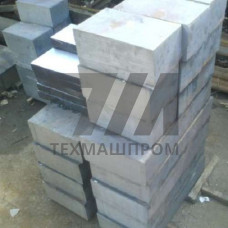
Поковки 40ХГНМ — кованые заготовки из легированной конструкционной стали хромоникельмолибденового класса, получаемые горячей объёмной штамповкой или свободной ковкой с последующей термической обработкой. Сталь 40ХГНМ содержит 0,37–0,44 % углерода, 0,8–1,1 % хрома, 0,8–1,1 % никеля и 0,15–0,25 % молибдена, что обеспечивает сквозную прокаливаемость в сечениях до 100 мм и устойчивость к хрупкому разрушению при отрицательных температурах. Молибден подавляет отпускную хрупкость второго рода, никель повышает ударную вязкость KCU до 60–80 Дж/см после улучшения.
Поковки 40ХГНМ поставляются по ГОСТ 8479-70 и ГОСТ 1133-71 с нормированием механических свойств по группам поковок. Типовая термическая обработка — закалка от 850–870 C в масле или полимерной среде с последующим высоким отпуском при 580–620 C. Твёрдость после улучшения составляет 235–280 HB, предел текучести — не менее 785 МПа, временное сопротивление — 980–1180 МПа. Для крупногабаритных поковок применяют нормализацию с отпуском, обеспечивающую 187–229 HB при сохранении обрабатываемости резанием.
| Параметр | Значение | Режим | Сечение, мм | Примечание |
|---|---|---|---|---|
| Предел текучести т | 785 МПа | Закалка + высокий отпуск | до 100 | ГОСТ 8479-70, группа IV |
| Ударная вязкость KCU | 59 Дж/см | Улучшение | до 60 | при +20 C |
| Твёрдость | 235–280 HB | Закалка 860 C, отпуск 600 C | до 80 | масляная среда |
| Прокаливаемость | до 100 мм | Сквозная | критический диаметр | торцевая закалка |
| Хладостойкость | KCU 39 Дж/см | Улучшение | до 60 | при –40 C |
Температурный интервал ковки стали 40ХГНМ составляет 1200–850 C. Нагрев под ковку ведут ступенчато для предотвращения перегрева и образования флокенов. После ковки обязательна противофлокенная обработка: замедленное охлаждение в термостатах или изотермический отжиг при 640–680 C. Обрабатываемость резанием в состоянии поставки — удовлетворительная при твёрдости 170–210 HB; после улучшения назначают твёрдосплавный инструмент с износостойкими покрытиями.
Поковки 40ХГНМ подвергают ультразвуковому контролю по ГОСТ 24507-80 для выявления внутренних дефектов, а также контролю макро- и микроструктуры. Недопустимы флокены, расслоения, крупнозернистая структура с баллом выше 5 по ГОСТ 5639-82. Для ответственных деталей проводят испытания на растяжение при рабочей температуре и определение критической температуры хрупкости T50.
Закалка от 850–870 C в масле с высоким отпуском при 580–620 C даёт сочетание т 785 МПа и KCU 59 Дж/см. Для сечений свыше 80 мм применяют полимерную закалочную среду с регулируемой скоростью охлаждения.
Сварка ограниченно применима из-за склонности к образованию холодных трещин. Требуется предварительный подогрев до 200–250 C, сварочные материалы с низким содержанием водорода и немедленный отпуск после сварки при 600–650 C.
При закалке в масле критический диаметр составляет 50–70 мм, в воде — до 100 мм. Это позволяет получать сквозную прокаливаемость в крупных поковках ответственного назначения.
Сталь 40ХГНМ содержит меньше никеля (0,8–1,1 % против 1,4–1,8 %), что снижает стоимость, но уменьшает хладостойкость. 40ХН2МА применяют при температурах до –60 C, тогда как 40ХГНМ гарантирует KCU 39 Дж/см при –40 C.