


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



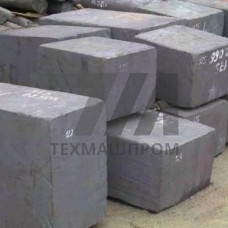
Поковки 5ХНМ — кузнечные заготовки из легированной штамповой стали 5ХНМ (аналог — AISI L6), предназначенные для изготовления молотовых и прессовых штампов горячей штамповки. Материал относится к группе теплостойких штамповых сталей средней теплостойкости и сохраняет работоспособность при нагреве поверхности инструмента до 500–550 C. Химический состав регламентирован ГОСТ 5950-2000: содержание углерода 0,50–0,60 %, хрома 0,50–0,80 %, никеля 1,40–1,80 %, молибдена 0,15–0,30 %.
Поковки 5ХНМ поставляются в термически обработанном состоянии — после отжига или высокого отпуска. Твёрдость заготовок в состоянии поставки составляет 197–241 HB, что обеспечивает обрабатываемость резанием на металлорежущих станках. Структура после нормализации и высокого отпуска — сорбит отпуска, исключающий образование крупнопластинчатого перлита и обеспечивающий однородность механических свойств по сечению.
После закалки и отпуска поковки 5ХНМ приобретают комплекс свойств, определяющих стойкость штампового инструмента. Предел текучести — 1400–1600 МПа, предел прочности — 1600–1800 МПа, относительное удлинение — 9–12 %, ударная вязкость KCU — 35–45 Дж/см. Прокаливаемость стали обеспечивает сквозную закалку поковок сечением до 100–150 мм, что позволяет изготавливать цельные штампы средних габаритов без сварных соединений.
| Параметр | Значение после отжига | Значение после закалки и отпуска | Метод контроля | Примечание |
|---|---|---|---|---|
| Твёрдость | 197–241 HB | 388–444 HB | ГОСТ 9012 | Зависит от режима отпуска |
| Предел текучести | — | 1400–1600 МПа | ГОСТ 1497 | Образцы после термообработки |
| Ударная вязкость | — | 35–45 Дж/см | ГОСТ 9454 | Образцы с надрезом |
| Теплостойкость | — | 500–550 C | Практическая оценка | Температура разупрочнения |
Ковка заготовок 5ХНМ выполняется в интервале температур 1150–850 C. Нагрев под деформацию ведётся ступенчато с выдержкой при 800–850 C для выравнивания температурного поля и снижения термических напряжений. Уков составляет не менее 3:1, что обеспечивает проработку литой структуры и получение волокнистого строения, ориентированного по контуру будущего штампа. После ковки поковки подвергаются немедленному охлаждению в тёплом колодце или печи с последующим отжигом для предотвращения флокенообразования — дефекта, характерного для никельсодержащих штамповых сталей.
Контроль качества поковок 5ХНМ включает ультразвуковую дефектоскопию по ГОСТ 24507, проверку химического состава спектральным методом и контроль твёрдости. Допускаемые отклонения размеров поковок — по ГОСТ 7829 или ГОСТ 7062 в зависимости от класса точности. Поковки поставляются с предварительно обработанной поверхностью — ободранными или обточенными, что исключает наличие обезуглероженного слоя и поверхностных дефектов.
Поковки 5ХНМ используются для изготовления инструмента, работающего в условиях циклических теплосмен и ударных нагрузок. Основные области применения:
Выбор поковок 5ХНМ обоснован для инструмента, эксплуатируемого при температурах нагрева рабочих поверхностей до 500 C. При более высоких температурных нагрузках применяются стали повышенной теплостойкости — 4Х5МФС, 4Х5МФ1С, 3Х3М3Ф. Для штампов ударного действия с высокой вязкостью сердцевины 5ХНМ остаётся предпочтительным материалом благодаря оптимальному сочетанию прочности и вязкости.
Поковки 5ХНМ изготавливаются в диапазоне масс от 50 до 5000 кг. Максимальное сечение круглых поковок — до 500 мм, прямоугольных — до 400 400 мм. Конкретные габариты определяются массой и конфигурацией будущего штампа.
Стандартное состояние поставки — отожжённое с твёрдостью 197–241 HB. По требованию заказчика возможна поставка после высокого отпуска или с предварительной механической обработкой поверхности.
Закалка от 840–870 C в масле, отпуск при 480–560 C в зависимости от требуемой твёрдости. Для молотовых штампов применяется отпуск при 520–560 C, для прессовых — при 480–520 C.
Основные дефекты — флокены, образующиеся при нарушении режима охлаждения, и обезуглероживание поверхности при избыточной выдержке в печи. Контроль УЗК и удаление поверхностного слоя при механической обработке исключают попадание дефектов в готовый инструмент.