


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


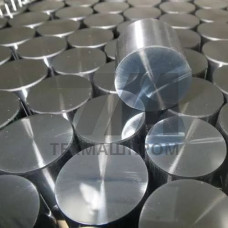
Поковки 60С2А — это кузнечные заготовки из легированной рессорно-пружинной стали марки 60С2А, легированной кремнием (1,5–2,0%) и хромом (до 0,3%). Материал относится к группе высокоуглеродистых сталей с содержанием углерода 0,57–0,65%, что обеспечивает после термической обработки высокий предел упругости и сопротивление усталости. Поковки из 60С2А применяются для изготовления деталей, работающих в условиях многократных знакопеременных нагрузок, — преимущественно в ходовых частях грузового транспорта, железнодорожного подвижного состава и технологического оборудования.
Ковка стали 60С2А выполняется в интервале температур 1180–800 C с обязательным медленным охлаждением после деформации для предотвращения образования флокенов и закалочных трещин. Оптимальная структура — сорбит закалки, получаемый после закалки от 850–870 C в масле и отпуска при 400–500 C. В таком состоянии предел текучести достигает 1100–1250 МПа, твёрдость — 36–44 HRC, а относительное сужение — не менее 25%. Для ответственных деталей регламентируется отсутствие обезуглероженного слоя глубиной более 0,5 мм на сторону.
Химический состав стали 60С2А нормируется ГОСТ 14959 и контролируется в каждой плавке. Содержание вредных примесей ограничено: серы — не более 0,025%, фосфора — не более 0,025%. Повышенное содержание кремния обеспечивает твёрдорастворное упрочнение феррита и повышает сопротивление малой пластической деформации, что критично для упругих элементов.
| Параметр | Значение | Единица измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Предел текучести , | 1100–1250 | МПа | Испытание на растяжение | После закалки и отпуска |
| Временное сопротивление в | 1300–1600 | МПа | Испытание на растяжение | В зависимости от сечения |
| Относительное удлинение | 8–12 | % | Испытание на растяжение | Для поковок до 40 мм |
| Ударная вязкость KCU | 0,25 | МДж/м | Испытание на ударный изгиб | При +20 C |
| Твёрдость после термообработки | 36–44 | HRC | Твёрдомер | По Бринеллю 340–400 HB |
Поковки 60С2А изготавливаются методами свободной ковки на гидравлических прессах усилием 1600–6000 тс или штамповки на КГШП. Нагрев заготовок перед деформацией ведётся в методических печах с газовой атмосферой, исключающей науглероживание поверхности. После ковки поковки подвергаются нормализации при 860–880 C с последующим высоким отпуском при 620–660 C для улучшения обрабатываемости резанием и подготовки структуры к окончательной закалке.
Свариваемость стали 60С2А ограниченна — сварка допускается только с предварительным подогревом до 300–400 C и последующим немедленным отпуском. Поэтому поковки из 60С2А преимущественно используются как цельные заготовки без сварных соединений. Для повышения выносливости поверхность ответственных поковок подвергают дробеструйному наклёпу, создающему остаточные напряжения сжатия до 600–800 МПа.
Поковки 60С2А поставляются в термообработанном или нормализованном состоянии, с обдиркой или без неё, с контролем макроструктуры и ультразвуковым контролем сплошности по классу 1–2. Допускаемые отклонения размеров — по ГОСТ 7829 или по согласованным чертежам, с припусками на механическую обработку 3–8 мм на сторону в зависимости от габарита.
Практический диапазон — от 5 до 1500 кг. Для более крупных заготовок применяют слитки с контролируемой уковкой не менее 3:1, что гарантирует проработку осевой зоны и отсутствие усадочных дефектов.
Буква «А» обозначает повышенную чистоту по сере и фосфору (не более 0,025% каждого), что снижает склонность к отпускной хрупкости и повышает стабильность механических свойств в крупных сечениях.
Оптимальный режим — закалка от 850–870 C в масле с последующим отпуском при 420–480 C. Для деталей, работающих при пониженных температурах до –60 C, отпуск проводят при 500–520 C для снижения чувствительности к хрупкому разрушению.
Сварка возможна только для неответственных узлов с предварительным подогревом до 350–400 C, применением аустенитных электродов и немедленным отпуском. Для упругих элементов сварка не допускается из-за риска образования закалочных трещин в зоне термического влияния.