


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


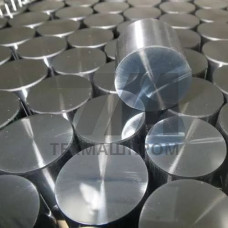
Поковки 65Г — это кузнечные заготовки из конструкционной рессорно-пружинной стали марки 65Г, поставляемые в виде штанг, плит, ступенчатых валов и фланцев. Материал относится к группе сталей с повышенным содержанием марганца (0,90–1,20 %), что обеспечивает высокую прокаливаемость и упругие свойства после термической обработки. Поковки из 65Г предназначены для изготовления деталей, работающих в условиях знакопеременных нагрузок, трения и ударных воздействий.
Сталь 65Г легирована марганцем, который упрочняет ферритную матрицу и повышает устойчивость аустенита при закалке. Содержание углерода в пределах 0,62–0,70 % обеспечивает получение мартенситной структуры после закалки с последующим средним отпуском. В составе также присутствуют кремний (0,17–0,37 %) и хром (до 0,25 %), способствующие повышению прочностных свойств без потери вязкости.
После закалки и отпуска поковки 65Г демонстрируют предел текучести на уровне 785–980 МПа, временное сопротивление разрыву — 980–1180 МПа, относительное сужение — не менее 35 %. Твёрдость заготовок в состоянии поставки обычно составляет 229–269 HB, после улучшения — до 388 HB. Рабочий диапазон температур ограничен значениями от –40 до +200 C, что обусловлено склонностью стали к отпускной хрупкости при замедленном охлаждении.
Изготовление поковок 65Г выполняется методом свободной ковки на гидравлических прессах усилием 1600–6000 тс или молотах. Нагрев заготовок перед деформацией проводится в методических печах до температуры 1180–1220 C с выдержкой, обеспечивающей равномерный прогрев сечения. Ковка завершается при температуре не ниже 800 C, после чего поковки подвергаются нормализации или изотермическому отжигу для снятия внутренних напряжений и подготовки структуры к механической обработке.
Для поковок ответственного назначения предусмотрен контроль ультразвуковой дефектоскопией по классам сплошности 1–2 согласно ГОСТ 24507. Допускаемые отклонения размеров регламентируются ГОСТ 7829 и ГОСТ 7062 в зависимости от массы и габаритов заготовки. При необходимости выполняется поштучная маркировка с указанием плавки и номера поковки.
Основное назначение поковок 65Г — производство деталей ходовой части и трансмиссий, работающих на изгиб и кручение при высоких статических и динамических нагрузках. Из поковок данной марки изготавливают:
Оптимальный комплекс механических свойств поковок 65Г достигается закалкой от 800–830 C в масле с последующим отпуском при 400–500 C. Для деталей, требующих повышенной вязкости, применяется отпуск при 550–600 C, снижающий твёрдость до 269–302 HB. Упрочнение поверхностного слоя выполняется закалкой ТВЧ с нагревом до 840–880 C, что актуально для цапф и шеек валов.
При проектировании поковок 65Г следует учитывать ограниченную свариваемость материала — соединения выполняются только с предварительным подогревом до 200–300 C и последующим отпуском. Для ответственных сварных узлов рекомендуется использовать альтернативные марки с пониженным содержанием углерода.
| Параметр | Значение после нормализации | Значение после закалки и отпуска | Метод контроля | Нормативный документ |
|---|---|---|---|---|
| Предел текучести, МПа | 440–540 | 785–980 | Испытание на растяжение | ГОСТ 1497 |
| Временное сопротивление, МПа | 700–850 | 980–1180 | Испытание на растяжение | ГОСТ 1497 |
| Относительное удлинение, % | 12–16 | 8–12 | Испытание на растяжение | ГОСТ 1497 |
| Ударная вязкость KCU, Дж/см | 40–60 | 30–50 | Испытание на ударный изгиб | ГОСТ 9454 |
| Твёрдость, HB | 229–269 | 302–388 | Измерение твёрдости | ГОСТ 9012 |
Поковки 65Г поставляются в термически обработанном состоянии (нормализация, отпуск) или без термообработки по согласованию с заказчиком. Максимальная масса поковки достигает 2500 кг, сечение — от 40 40 мм до 500 500 мм. Допускается изготовление поковок с предварительной механической обработкой, включая обдирку поверхности и сверление центрального отверстия.
Каждая партия поковок сопровождается сертификатом качества с указанием химического состава, результатов механических испытаний и данных ультразвукового контроля. Для деталей, работающих при температурах ниже –40 C, применение стали 65Г не рекомендуется — в этом случае следует рассматривать низколегированные стали типа 30ХГСА или 40ХН2МА.
Свободной ковкой на прессах изготавливают поковки массой до 2500 кг с сечением до 500 500 мм и длиной до 6000 мм. Более крупные заготовки требуют применения слитков и индивидуального согласования технологии.
Поковка имеет более плотную структуру без осевой рыхлости и ликвационных зон, характерных для проката. Направленность волокон металла в поковке оптимизируется под конфигурацию детали, что повышает сопротивление усталости при знакопеременных нагрузках.
Для улучшения обрабатываемости резанием применяется нормализация при 820–860 C с охлаждением на воздухе. Твёрдость после нормализации составляет 229–269 HB, что обеспечивает удовлетворительную стружколомаемость при точении и фрезеровании.
Сварка возможна только с предварительным подогревом до 200–300 C и последующим высоким отпуском. Из-за высокого содержания углерода (0,62–0,70 %) сварные соединения склонны к образованию закалочных структур и трещин, поэтому для нагруженных сварных узлов рекомендуется применять другие марки стали.