


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


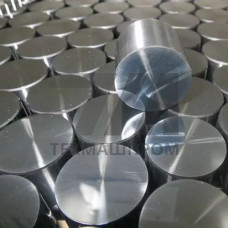
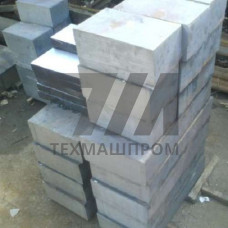
Поковки 95Х18 — это кованые заготовки из высокохромистой коррозионно-стойкой стали мартенситного класса. Материал относится к группе нержавеющих сталей с высоким содержанием углерода (0,9–1,0 %) и хрома (17,0–19,0 %), что обеспечивает после термической обработки твёрдость до 58–60 HRC. Поковки 95Х18 поставляются в состоянии после свободной ковки или объёмной штамповки с последующей нормализацией или отжигом для улучшения обрабатываемости резанием.
Ключевая особенность поковок 95Х18 — сочетание коррозионной стойкости в слабоагрессивных средах и высокой износостойкости после закалки. В отличие от аустенитных нержавеющих сталей, 95Х18 не предназначена для работы в сильнокислотных средах, но стабильно эксплуатируется в условиях повышенной влажности, контакта с пищевыми средами и слабыми щелочными растворами. После закалки от 1050–1080 C и низкого отпуска материал приобретает мартенситную структуру с карбидами хрома, обеспечивающую высокое сопротивление абразивному изнашиванию.
Ковка стали 95Х18 выполняется в интервале температур 1180–800 C. Нагрев под ковку следует проводить ступенчато до 850 C с последующим подъёмом до ковочной температуры для исключения термических напряжений в слитке или заготовке. Охлаждение после ковки — замедленное, в колодцах или печи, для предотвращения флокенообразования и трещинообразования в высокоуглеродистой стали.
Механические свойства поковок 95Х18 зависят от режима финальной термической обработки. В состоянии поставки (после отжига) твёрдость составляет 229–269 HB, что обеспечивает удовлетворительную обрабатываемость лезвийным инструментом. После закалки и отпуска предел прочности достигает 1900–2100 МПа, ударная вязкость KCU — 3–5 Дж/см. Поковки с гарантированными механическими свойствами по ГОСТ 8479 применяются для ответственных деталей, работающих при знакопеременных нагрузках.
Поковки 95Х18 изготавливаются в широком диапазоне типоразмеров — от мелких заготовок массой 5 кг до крупных поковок массой 2,5 т. Форма поставки включает круглые, квадратные, прямоугольные сечения, а также ступенчатые и фланцевые поковки, приближенные к конфигурации готовой детали. Предельные отклонения по размерам регламентируются ГОСТ 7829 и ГОСТ 7062 в зависимости от класса точности.
| Сечение, мм | Масса, кг | Состояние поставки | Твёрдость, HB | Типовое применение |
|---|---|---|---|---|
| 40 40 | 5–15 | Отожжённое | 229–255 | Ножи гильотинных ножниц |
| 80 80 | 20–60 | Нормализованное | 241–269 | Валы насосов |
| 150 150 | 80–250 | Отожжённое | 229–255 | Ролики рольгангов |
| 250 250 | 300–800 | Нормализованное | 241–269 | Шнеки экструдеров |
Поковки 95Х18 востребованы в отраслях, где требуется сочетание коррозионной стойкости и высокой поверхностной твёрдости. Основные направления использования:
Для деталей, работающих при отрицательных температурах до –40 C, поковки 95Х18 применяются после высокого отпуска, обеспечивающего повышение ударной вязкости. При изготовлении режущего инструмента рекомендуется двухступенчатая закалка с промежуточным подстуживанием в соляной ванне для снижения количества остаточного аустенита.
Поковки 95Х18 подвергаются входному контролю химического состава методом спектрального анализа. Контроль макроструктуры выполняется на протравленных темплетах для выявления усадочной рыхлости, флокенов и ликвационных скоплений карбидов. Ультразвуковой контроль проводится по ГОСТ 24507 для поковок ответственного назначения с классом сплошности 1–2. Допустимая глубина обезуглероженного слоя не должна превышать 2 % от диаметра или толщины сечения.
После закалки от 1050–1080 C с низким отпуском твёрдость составляет 58–60 HRC. Для деталей, работающих при ударных нагрузках, применяется отпуск при 250–300 C, снижающий твёрдость до 52–55 HRC при повышении ударной вязкости.
Стандартное состояние поставки — отожжённое или нормализованное с твёрдостью 229–269 HB. По требованию заказчика возможна поставка с предварительной механической обработкой или в закалённом состоянии.
Проводится контроль макроструктуры на отсутствие флокенов, трещин, усадочных раковин и карбидной ликвации. Для ответственных поковок выполняется ультразвуковая дефектоскопия по ГОСТ 24507.
Рабочий диапазон температур составляет от –40 C до +400 C. Выше 400 C происходит снижение твёрдости вследствие отпуска мартенсита, что ограничивает применение материала в горячих средах.