


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


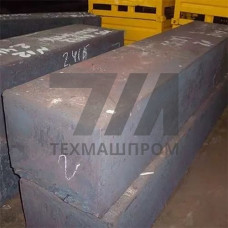
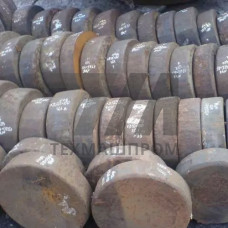
Поковки АКН 4-1-1 — это изделия, изготовленные методом горячей объемной штамповки или свободной ковки из алюминиевого деформируемого сплава системы Al–Cu–Mg–Ni, легированного железом и кремнием. Маркировка расшифровывается следующим образом: А — алюминиевая основа, К — ковочный сплав, Н — никелевый упрочнитель, 4-1-1 — процентное содержание основных легирующих элементов (меди, никеля и магния соответственно). Материал относится к группе жаропрочных алюминиевых сплавов и предназначен для работы при повышенных температурах.
Химический состав АКН 4-1-1 регламентируется ГОСТ 4784 и включает следующие компоненты:
Структура сплава после термической обработки состоит из алюминиевого твердого раствора и частиц интерметаллидов AlCuMg и AlFeNi, которые сохраняют когерентность с матрицей вплоть до температур 250–300 C. Именно наличие никеля и железа отличает АКН 4-1-1 от стандартных дуралюминов типа Д16 и обеспечивает его работоспособность в условиях циклического нагрева.
Поковки АКН 4-1-1 поставляются в термически упрочненном состоянии (закалка и искусственное старение). Механические характеристики зависят от направления волокна и сечения изделия, однако типовые значения для продольных образцов приведены ниже.
| Параметр | Значение | Единица измерения | Условия испытания | Норматив |
|---|---|---|---|---|
| Предел прочности при растяжении | 380–420 | МПа | 20 C | ГОСТ 1497 |
| Предел текучести условный | 280–320 | МПа | 20 C | ГОСТ 1497 |
| Относительное удлинение | 6–10 | % | 20 C | ГОСТ 1497 |
| Предел прочности при 250 C | 220–250 | МПа | 250 C | ГОСТ 9651 |
| Твердость по Бринеллю | 110–130 | HB | — | ГОСТ 9012 |
Предел длительной прочности при 200 C и напряжении 100 МПа составляет не менее 100 часов, что подтверждает пригодность материала для нагруженных узлов, эксплуатирующихся при умеренном нагреве.
Процесс производства поковок АКН 4-1-1 включает нагрев слитков до температуры 440–470 C с последующей деформацией на гидравлических прессах усилием 10–50 МН или молотах. Температурный интервал ковки составляет 380–470 C; окончание деформации ниже 380 C не допускается из-за риска образования трещин. После ковки изделия подвергаются закалке с температуры 515–525 C в воду с последующим искусственным старением при 185–195 C в течение 10–16 часов.
Для поковок сложной конфигурации применяется штамповка в закрытых штампах с последующей механической обработкой. Рекомендуемая степень деформации — не менее 30 % для проработки литой структуры и получения мелкозернистой рекристаллизованной микроструктуры.
Поковки АКН 4-1-1 востребованы в отраслях, где требуется сочетание умеренной прочности, коррозионной стойкости и сопротивления ползучести при нагреве до 250–300 C:
Материал также применяется для изготовления поковок поршней авиационных поршневых двигателей, где температура в зоне днища достигает 200–250 C, а требования к стабильности размеров высоки.
Ключевым преимуществом поковок АКН 4-1-1 перед аналогами является сохранение не менее 55–60 % прочности при нагреве до 250 C, тогда как сплавы типа Д16 при этих температурах теряют до 70 % исходных характеристик. Дополнительным плюсом служит хорошая обрабатываемость резанием в закаленном состоянии и удовлетворительная свариваемость аргонодуговой сваркой с применением присадочной проволоки того же состава.
Ограничением является пониженная технологическая пластичность по сравнению с малолегированными алюминиевыми сплавами, что требует строгого соблюдения температурных режимов деформации. Также материал чувствителен к концентраторам напряжений, поэтому при проектировании деталей необходимо избегать острых переходов и предусматривать радиусы скругления не менее 3–5 мм.
Приемка поковок АКН 4-1-1 осуществляется по ГОСТ 25054 (поковки из цветных металлов) с дополнительными требованиями по химическому составу и механическим свойствам. Каждая партия сопровождается сертификатом качества с указанием результатов испытаний на растяжение при нормальной и повышенной температуре. Контроль макроструктуры проводится на протравленных темплетах для выявления усадочной рыхлости, трещин и инородных включений.
АКН 4-1-1 и АК4-1 — это разные обозначения одного и того же сплава. АКН 4-1-1 — историческое название по ГОСТ 4784, тогда как АК4-1 — современное обозначение по ГОСТ 1131. Химический состав и механические свойства идентичны.
Длительная эксплуатация возможна при температурах до 250 C. Кратковременно (до 100 часов суммарно) материал выдерживает нагрев до 300 C без существенной потери механических свойств.
Сварка возможна аргонодуговым методом с присадочной проволокой того же состава. После сварки рекомендуется повторная закалка и старение для восстановления свойств в зоне термического влияния.
Основные контролируемые дефекты — трещины, заковы, расслоения, усадочная рыхлость и неметаллические включения. Контроль проводится визуально-измерительным методом, ультразвуковой дефектоскопией и металлографическим анализом.