


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


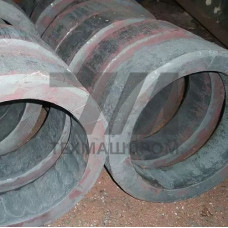
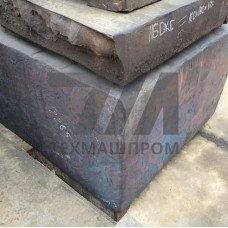
Поковки БрАЖМц10-3-1.5 — это деформируемые полуфабрикаты, изготовленные методом горячей объемной штамповки или свободной ковки из алюминиевой бронзы марки БрАЖМц10-3-1.5. Материал относится к группе высокопрочных алюминиевых бронз, легированных железом и марганцем, и предназначен для изготовления ответственных деталей, работающих в условиях интенсивного изнашивания, ударных нагрузок и повышенных температур.
Химический состав сплава регламентируется ГОСТ 18175–78 и включает алюминий в количестве 9,0–11,0 %, железо — 2,0–4,0 %, марганец — 1,0–2,0 %, остальное — медь. Такое сочетание легирующих элементов обеспечивает после деформации и термической обработки предел прочности на уровне 590–690 МПа при относительном удлинении 12–20 %. Твердость поковок в состоянии поставки достигает 160–200 HB, что позволяет применять их без дополнительной поверхностной закалки в узлах трения.
Формообразование заготовок из БрАЖМц10-3-1.5 выполняется при нагреве до 850–900 C с последующей деформацией в интервале температур 750–850 C. Сплавы данного класса обладают пониженной пластичностью в холодном состоянии, поэтому ковка ведется исключительно в горячем диапазоне. После деформации поковки подвергаются нормализации или высокому отпуску для снятия внутренних напряжений и стабилизации механических свойств.
Для получения поковок сложной конфигурации применяются закрытые штампы на кривошипных горячештамповочных прессах усилием 10–50 МН, а для крупногабаритных заготовок — свободная ковка на гидравлических прессах. Допуски на размеры и припуски на механическую обработку назначаются по ГОСТ 7505–89. Минимальный радиус скруглений — 3–5 мм, штамповочные уклоны — 3–7 в зависимости от сложности профиля.
Поковки БрАЖМц10-3-1.5 характеризуются высоким сопротивлением истиранию в паре со сталью и другими цветными металлами. Коэффициент трения в паре с закаленной сталью при смазке составляет 0,08–0,12, что позволяет использовать детали в подшипниках скольжения без бронзовых вкладышей. Материал сохраняет работоспособность при температурах до 400 C, а при криогенных температурах не склонен к хладноломкости.
Коррозионная стойкость в морской воде и слабоагрессивных средах обусловлена формированием плотной оксидной пленки на поверхности. Скорость коррозии в морской воде не превышает 0,02 мм/год, что делает поковки пригодными для судостроительной арматуры и насосного оборудования.
| Параметр | Значение для поковок | Метод контроля | Нормативный документ | Типичное применение |
|---|---|---|---|---|
| Предел прочности, МПа | 590–690 | Растяжение по ГОСТ 1497 | ГОСТ 18175–78 | Зубчатые колеса |
| Относительное удлинение, % | 12–20 | Растяжение по ГОСТ 1497 | ГОСТ 18175–78 | Втулки скольжения |
| Твердость, HB | 160–200 | Бринелль по ГОСТ 9012 | ГОСТ 18175–78 | Червячные колеса |
| Плотность, г/см | 7,5 | Гидростатическое взвешивание | Справочные данные | Сегменты подшипников |
Деформированные заготовки из алюминиевой бронзы БрАЖМц10-3-1.5 востребованы в узлах, где сочетание прочности и антифрикционных свойств критично для ресурса оборудования. Основные области использования:
Поковки поставляются в термообработанном состоянии с обдиркой или без нее, с контролем механических свойств на образцах, вырезанных из тела заготовки. По требованию заказчика выполняется ультразвуковой контроль на отсутствие внутренних дефектов и макроструктурный анализ.
Свободной ковкой на гидравлических прессах изготавливают поковки массой до 1,5 т, штамповкой на КГШП — до 50 кг. Ограничения связаны с температурным интервалом деформации и усилием оборудования.
Да, для снятия напряжений и стабилизации структуры поковки нормализуют при 650–700 C с последующим охлаждением на воздухе. Это обеспечивает однородность механических свойств по сечению.
Заготовки обрабатываются точением, фрезерованием и сверлением на станках с ЧПУ. Материал хорошо режется твердосплавным инструментом, скорость резания — 80–120 м/мин.
Деформированный металл имеет более плотную структуру без усадочных раковин и газовой пористости, что повышает усталостную прочность на 25–30 % и герметичность деталей под давлением.