


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


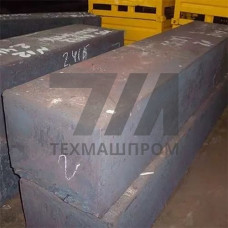
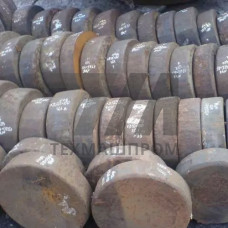
Поковки из бронзы марки БрАЖНМц9-4-4-1 — это деформируемые заготовки, получаемые горячей пластической деформацией слитков или промежуточных заготовок. Материал относится к группе алюминиево-железо-никелево-марганцевых бронз с добавлением никеля, что обеспечивает сочетание высокой жаропрочности, коррозионной стойкости и сопротивления износу при повышенных температурах. Химический состав регламентируется ГОСТ 18175-78, а технические требования к поковкам — ГОСТ 25055-81.
Легирующая система БрАЖНМц9-4-4-1 формирует двухфазную структуру с интерметаллидными включениями, которые сохраняют стабильность при нагреве до 400–500 C. Никель в количестве 3,5–5,0 % повышает жаропрочность и стабилизирует механические свойства при длительных нагрузках, а железо и марганец участвуют в образовании упрочняющих фаз. В результате поковки демонстрируют предел прочности на уровне 700–750 МПа при относительном удлинении 10–15 %, что делает их пригодными для изготовления деталей, работающих в условиях знакопеременных нагрузок и абразивного изнашивания.
Горячую деформацию бронзы БрАЖНМц9-4-4-1 выполняют в интервале температур 850–1050 C. Нижняя граница ковки ограничена снижением пластичности из-за выделения хрупких эвтектоидных составляющих, верхняя — перегревом и ростом зерна. После деформации заготовки подвергают нормализации при 650–700 C с последующим охлаждением на воздухе для снятия внутренних напряжений и стабилизации структуры. Оптимальная степень укова — не менее 3:1, что обеспечивает проработку литой структуры и получение мелкозернистой текстуры без усадочных дефектов.
Поковки поставляются в виде круглых, квадратных или прямоугольных сечений, а также ступенчатых и фасонных заготовок. Допуски на размеры и отклонения формы назначаются по ГОСТ 7062-90 для поковок из цветных металлов. Механические свойства контролируются на образцах, вырезанных из тела поковки после окончательной термической обработки.
Благодаря стабильной жаропрочности и сопротивлению коррозии в морской воде и слабокислых средах, поковки БрАЖНМц9-4-4-1 востребованы в следующих отраслях:
Материал хорошо обрабатывается резанием в состоянии поставки, однако для получения высокого класса шероховатости рекомендуется применять твердосплавный инструмент с положительным передним углом. Сварка поковок БрАЖНМц9-4-4-1 ограничена из-за склонности к образованию горячих трещин; при необходимости соединений используют аргонодуговую сварку с присадочным прутком аналогичного состава и последующим отпуском.
| Состояние поставки | Предел прочности, МПа | Предел текучести, МПа | Относительное удлинение, % | Твёрдость HB |
|---|---|---|---|---|
| Горячедеформированное | 650–700 | 280–320 | 12–16 | 180–210 |
| После нормализации | 700–750 | 320–360 | 10–14 | 200–230 |
| После закалки и старения | 780–830 | 450–500 | 6–9 | 240–270 |
При выборе поковок БрАЖНМц9-4-4-1 для конкретного применения необходимо учитывать рабочую температуру узла: при длительной эксплуатации выше 350 C наблюдается постепенное снижение прочностных характеристик, поэтому для ответственных деталей, работающих при 400–500 C, требуется дополнительный расчёт на ползучесть. Коррозионная стойкость материала в морской воде сопоставима с бронзой БрАЖ9-4, но превосходит её по сопротивлению кавитационному разрушению, что критично для рабочих колёс насосов и гребных винтов.
Поковки изготавливаются диаметром или стороной сечения от 50 до 500 мм, длиной до 3000 мм. Максимальная масса заготовки ограничена мощностью прессового оборудования и составляет обычно 1500–2000 кг.
Химический состав нормируется ГОСТ 18175-78. Содержание алюминия — 8,5–10,0 %, железа — 3,5–5,0 %, никеля — 3,5–5,0 %, марганца — 0,8–2,0 %, остальное — медь.
Замена допустима только для узлов, работающих при температуре до 250 C без требований к жаропрочности. При нагреве выше 300 C и знакопеременных нагрузках БрАЖ9-4 уступает по сопротивлению релаксации и ползучести.
Для ответственных деталей проводят ультразвуковой контроль на наличие внутренних дефектов и капиллярный контроль поверхности. Контроль твёрдости выполняется по Бринеллю на каждом изделии партии.