


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


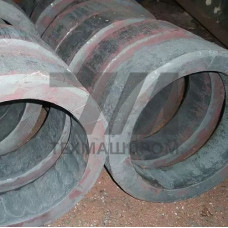
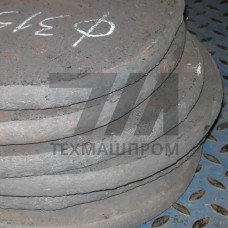
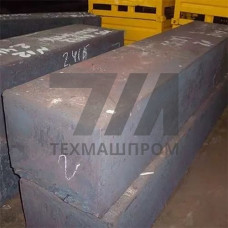
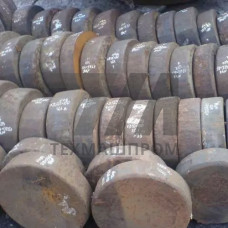
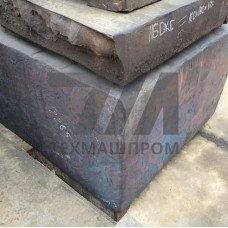
Поковки из бронзы марки БрХЦр — это деформируемые полуфабрикаты, получаемые горячей пластической деформацией слитков или заготовок хромисто-циркониевой бронзы. Данный сплав относится к группе дисперсионно-твердеющих низколегированных бронз, где основными легирующими элементами выступают хром (0,4–1,0 %) и цирконий (0,03–0,08 %). В отличие от литых аналогов, кованые поковки БрХЦр характеризуются более плотной мелкозернистой структурой, отсутствием усадочной пористости и повышенным комплексом механических свойств, что достигается за счет деформационного упрочнения и последующего старения.
Ключевая особенность поковок БрХЦр — сочетание высокой электро- и теплопроводности (не менее 80 % от меди М1) с повышенной жаропрочностью. Способность сохранять твердость и прочность при температурах до 400–450 C выгодно отличает этот материал от чистой меди и стандартных хромистых бронз. Дополнительное упрочнение обеспечивается термомеханической обработкой: закалка с нагревом до 950–1000 C с последующим старением при 450–480 C формирует выделения дисперсных фаз, препятствующие движению дислокаций.
Производство поковок БрХЦр регламентируется требованиями ГОСТ 10234 и ГОСТ 25055, а также техническими условиями на конкретные типы полуфабрикатов. Горячую деформацию выполняют в интервале температур 750–850 C с обязательным контролем степени обжатия за проход. После ковки заготовки подвергаются закалке и старению для достижения оптимального сочетания прочности и электропроводности.
| Параметр | Значение для поковок | Метод испытания | Температура испытания | Примечание |
|---|---|---|---|---|
| Временное сопротивление в | 380–450 МПа | ГОСТ 1497 | 20 C | после старения |
| Предел текучести 0,2 | 280–340 МПа | ГОСТ 1497 | 20 C | условный |
| Относительное удлинение | 15–25 % | ГОСТ 1497 | 20 C | на пятикратных образцах |
| Твердость HB | 110–140 | ГОСТ 9012 | 20 C | после старения |
| Электропроводность | 80–85 % IACS | ГОСТ 7229 | 20 C | отожженная медь — 100 % |
Поковки БрХЦр востребованы в отраслях, где требуется одновременное обеспечение высокой теплопередачи, стойкости к разупрочнению при нагреве и стабильности геометрии под нагрузкой. Основные потребители — производители сварочной техники, электротехнического оборудования и металлургических агрегатов.
В сварочном производстве поковки БрХЦр применяются для изготовления электродов машин контактной сварки, работающих в режиме циклических теплосмен. Способность материала сохранять твердость при 350–400 C предотвращает пластическую деформацию рабочей части электрода и обеспечивает стабильное качество сварного соединения при высоких плотностях тока. В металлургии из поковок БрХЦр изготавливают стенки кристаллизаторов МНЛЗ, где материал испытывает одновременное воздействие расплава стали, интенсивного водоохлаждения и знакопеременных термических напряжений.
Для узлов трения и скользящих контактов поковки БрХЦр поставляются с повышенными требованиями к твердости и износостойкости. В этом случае назначается дополнительная холодная деформация (осадка или протяжка) перед старением, что позволяет достичь твердости до 150–160 HB без существенного снижения электропроводности.
Кованые полуфабрикаты не имеют усадочной рыхлости и газовой пористости, характерных для литого металла. Деформационная обработка измельчает зерно и устраняет дендритную ликвацию, что повышает пластичность и усталостную прочность. Поковки БрХЦр выдерживают более высокие циклические термические нагрузки в сварочных электродах и кристаллизаторах.
Стандартная схема включает закалку от 950–1000 C в воду с последующим старением при 450–480 C в течение 2–4 часов. Для повышения твердости допускается холодная деформация 10–20 % между закалкой и старением. Режим подбирается под конкретные требования по электропроводности и механическим свойствам.
Изготавливаются круглые, квадратные, прямоугольные поковки, а также поковки типа дисков, колец, втулок и ступенчатых валов. Максимальный диаметр круглых поковок достигает 300 мм, масса — до 500 кг. Возможна поставка поковок с предварительной механической обработкой.
Материал устойчив к атмосферной коррозии и действию пресной воды. Не рекомендуется применение в сильнокислых и аммиачных средах. Рабочая температура длительной эксплуатации — до 400 C, кратковременно допускается нагрев до 450 C без существенной потери твердости.