


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


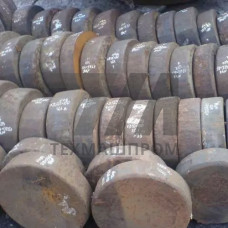
Поковки БрХЦр(А) — это деформированные полуфабрикаты из хромистой бронзы с циркониевой лигатурой, полученные методом горячей объемной штамповки или свободной ковки. Материал относится к группе дисперсионно-твердеющих сплавов на медной основе, упрочняемых термической обработкой. Буква «А» в обозначении указывает на повышенную точность химического состава по основным легирующим элементам, что регламентируется требованиями к ответственным деталям электротехнического и сварочного оборудования.
Химический состав БрХЦр(А) нормируется по ГОСТ 18175 и включает хром в диапазоне 0,4–1,0 %, цирконий — 0,03–0,08 %, при суммарном содержании примесей не более 0,2 %. Легирование цирконием обеспечивает более высокую температуру рекристаллизации по сравнению с двойной бронзой БрХ, что позволяет эксплуатировать поковки при температурах до 400–450 C без потери прочностных характеристик.
Формирование требуемого комплекса механических свойств поковок БрХЦр(А) достигается за счет двухстадийной обработки: закалки из области твердого раствора при 980–1000 C с последующим старением при 450–480 C в течение 2–4 часов. После полного цикла термообработки материал приобретает следующие характеристики:
Ковка выполняется в интервале температур 750–850 C с обязательным контролем степени деформации. Оптимальная проработка структуры достигается при суммарном обжатии не менее 60 %, что обеспечивает измельчение зерна и устранение ликвационной неоднородности исходного слитка. После ковки заготовки подвергаются механической обработке для удаления обезуглероженного и окисленного слоя.
Поковки БрХЦр(А) востребованы в производстве электродов контактной сварки, где сочетание высокой электро- и теплопроводности с сопротивлением разупрочнению при циклических тепловых нагрузках определяет ресурс оснастки. Материал применяется для изготовления:
В узлах трения поковки БрХЦр(А) работают в паре с закаленными стальными валами при удельных нагрузках до 15–20 МПа и скоростях скольжения до 5 м/с. Материал демонстрирует низкий коэффициент трения в условиях граничной смазки и устойчив к схватыванию при кратковременном нарушении подачи масла.
| Параметр | Значение для БрХЦр(А) | Значение для БрХ | Метод контроля | Примечание |
|---|---|---|---|---|
| Предел прочности, МПа | 400–450 | 350–400 | Испытание на растяжение | После закалки и старения |
| Электропроводность, % IACS | 78–85 | 75–80 | Вихретоковый метод | При 20 C |
| Температура разупрочнения, C | 450 | 400 | Измерение твердости после выдержки | Сохранение 80 % исходной твердости |
| Теплопроводность, Вт/(мК) | 320–340 | 300–320 | Лазерный флэш-метод | При 20 C |
Номенклатура поковок БрХЦр(А) включает заготовки круглого, квадратного и прямоугольного сечения, а также ступенчатые поковки с переходами диаметров под последующую механическую обработку. Масса поковок варьируется от 0,5 до 200 кг. Допуски на линейные размеры назначаются по ГОСТ 7829 в зависимости от класса точности и сложности конфигурации. Припуски на механическую обработку составляют 3–8 мм на сторону для заготовок диаметром до 300 мм.
Для электродов контактной сварки поковки поставляются с предварительно обработанными торцами и центровочными отверстиями, что сокращает цикл финишной обработки на станках с ЧПУ. Контроль качества включает проверку химического состава спектральным методом, ультразвуковую дефектоскопию на отсутствие внутренних расслоений и раковин, а также измерение твердости в нескольких контрольных точках.
Дополнительное легирование цирконием в количестве 0,03–0,08 % повышает температуру рекристаллизации и сопротивление разупрочнению при нагреве. Поковки БрХЦр(А) сохраняют твердость и прочность при рабочих температурах до 450 C, тогда как БрХ начинает терять свойства уже при 400 C. Это критично для электродов контактной сварки, работающих в циклическом тепловом режиме.
Стандартный сортамент включает круглые поковки диаметром 40–300 мм, квадратные и прямоугольные сечения со стороной до 250 мм. Длина заготовок составляет 100–800 мм. Возможно изготовление ступенчатых поковок по чертежам заказчика с массой до 200 кг.
Поковки поставляются в термически упрочненном состоянии — после закалки и искусственного старения. При необходимости заказчик может провести повторное старение при 450–480 C для снятия напряжений после механической обработки, однако это не должно приводить к перестариванию и снижению твердости.
Каждая партия проходит спектральный анализ химического состава, ультразвуковой контроль на отсутствие внутренних дефектов и измерение твердости по Бринеллю. Для ответственных применений дополнительно выполняются испытания на растяжение с определением предела прочности и относительного удлинения.