


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


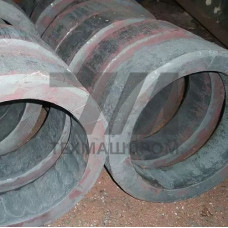
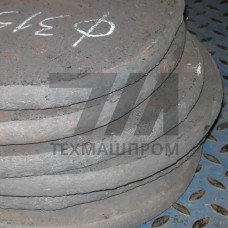
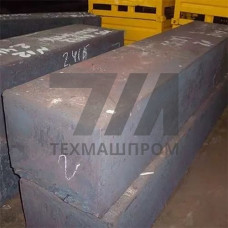
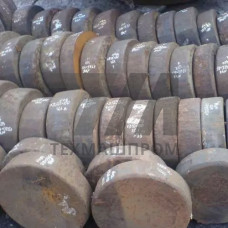
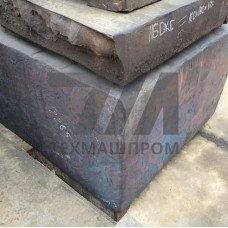
Поковки БрНХК(ф) — это деформируемые полуфабрикаты из кремнисто-никелевой бронзы, легированной хромом. Обозначение расшифровывается как бронза никель-хром-кремниевая, литейная по технологии производства заготовки. Материал сочетает высокую прочность с коррозионной стойкостью в морской воде и агрессивных средах, что определяет его применение в узлах ответственного назначения.
Химический состав БрНХК(ф) регламентирован ГОСТ 18175–78 и включает никель (5,0–6,5%), хром (0,3–0,8%), кремний (0,6–1,1%) при остаточном содержании меди. Микролегирование железом и марганцем обеспечивает измельчение зерна после термической обработки. Поковки изготавливают методом горячей пластической деформации слитков или прессованных заготовок с последующей закалкой и старением. После термообработки предел прочности достигает 490–590 МПа при относительном удлинении 10–15%, что существенно выше показателей литейных аналогов.
Формирование механических свойств поковок БрНХК(ф) обеспечивается дисперсионным твердением. При закалке от 950–980 C фиксируется пересыщенный твёрдый раствор, а последующее старение при 450–500 C в течение 2–4 часов вызывает выделение интерметаллидных фаз NiSi и CrSi. Упрочняющие частицы блокируют движение дислокаций, повышая твёрдость до 170–210 HB.
Горячую деформацию выполняют в интервале 800–950 C с контролируемой степенью обжатия за проход. Оптимальный температурный режим предотвращает образование трещин и обеспечивает однородность структуры по сечению заготовки. Для крупногабаритных поковок применяют многоступенчатый нагрев с выдержкой для выравнивания температуры по объёму.
Ключевое преимущество поковок БрНХК(ф) — стабильность свойств при циклических нагрузках в морской среде. Материал демонстрирует высокую стойкость к коррозионному растрескиванию под напряжением и питтинговой коррозии в хлоридсодержащих электролитах. Дополнительно сплав сохраняет пластичность при криогенных температурах до –196 C, что расширяет область применения в арктическом исполнении оборудования.
Механическая обрабатываемость поковок резанием оценивается как удовлетворительная: твёрдость после старения требует применения твёрдосплавного инструмента с охлаждением. Сварка выполняется аргонодуговым методом с присадочным прутком аналогичного состава; после сварки рекомендуется повторное старение для восстановления прочностных характеристик в зоне термического влияния.
Поковки БрНХК(ф) востребованы при изготовлении деталей арматуры, работающей под давлением в морской воде и нефтепродуктах. Из материала производят корпуса клапанов, шпиндели, гребные валы маломерных судов, детали насосного оборудования для перекачки агрессивных сред.
Поковки БрНХК(ф) поставляются в виде круглых, квадратных и прямоугольных сечений, а также ступенчатых и фланцевых заготовок по индивидуальным чертежам. Максимальная масса поковки ограничена возможностями деформационного оборудования и достигает 1500 кг. Каждая партия сопровождается сертификатом с указанием химического состава и результатов механических испытаний.
| Параметр | Значение для поковок | Метод контроля | Нормативный документ | Типичное применение |
|---|---|---|---|---|
| Предел прочности | 490–590 МПа | Растяжение при 20 C | ГОСТ 1497 | Корпуса арматуры |
| Предел текучести | 245–295 МПа | Растяжение при 20 C | ГОСТ 1497 | Шпиндели клапанов |
| Относительное удлинение | 10–15% | Растяжение при 20 C | ГОСТ 1497 | Фланцы трубопроводов |
| Твёрдость | 170–210 HB | Бринелль | ГОСТ 9012 | Детали насосов |
При заказе поковок БрНХК(ф) необходимо указывать категорию прочности, группу контроля и требования к ультразвуковому контролю сплошности. Для ответственных деталей, работающих при знакопеременных нагрузках, дополнительно назначают контроль макроструктуры на протравленных темплетах и определение ударной вязкости при рабочих температурах.
Деформированные поковки имеют более плотную структуру без усадочных раковин и газовой пористости. Предел прочности после ковки и термообработки на 15–20% выше, чем у литых аналогов, а пластичность увеличивается в 1,5–2 раза за счёт измельчения зерна.
Стандартная схема включает закалку от 950–980 C в воду и старение при 450–500 C в течение 2–4 часов. Для снятия внутренних напряжений после механической обработки допускается низкий отпуск при 250–300 C без существенного снижения прочности.
Материал устойчив в морской воде, растворах солей, слабых кислотах и щелочах при температуре до 100 C. Сплав не рекомендуется применять в окислительных средах с высокой концентрацией азотной кислоты и в аммиачных растворах.
Сварка выполняется только аргонодуговым способом неплавящимся электродом. Требуется предварительный подогрев до 200–300 C и последующее старение в течение 2 часов при 450 C для восстановления прочности в зоне шва. Применение электродов с рутиловым покрытием не допускается.