


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


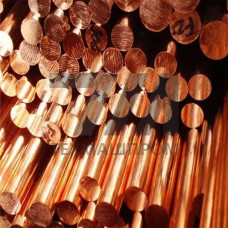
Поковки М2 — объёмные заготовки, получаемые горячей пластической деформацией меди марки М2 (Cu 99,7 %, кислород 0,07 %, примеси 0,3 %). Металл соответствует ГОСТ 859 и ГОСТ 1535; ковка ведётся в интервале 900–1050 C с последующим охлаждением в воде или на воздухе. Структура после деформации — равноосное зерно без литейной пористости, что обеспечивает плотность 8,93–8,94 г/см и стабильную электропроводность 56–58 МСм/м (не ниже 98 % IACS).
Поковки поставляются в виде цилиндров, плит, кубиков и фасонных тел вращения массой от 0,5 до 250 кг. Предел прочности меди М2 в деформированном состоянии — 220–250 МПа, после отжига при 600–650 C — 200–220 МПа; относительное удлинение — 25–50 %. Твёрдость по Бринеллю — 45–65 HB. Теплопроводность при 20 C — 390–395 Вт/(мК), что критично для теплообменного оборудования.
| Параметр | Значение | Условие | Метод контроля | Норматив |
|---|---|---|---|---|
| Масса поковки | 0,5–250 кг | поставка | взвешивание | ГОСТ 859 |
| Предел прочности | 220–250 МПа | деформированное состояние | растяжение | ГОСТ 1497 |
| Электропроводность | 56–58 МСм/м | 20 C | вихретоковый | 98 % IACS |
| Теплопроводность | 390–395 Вт/(мК) | 20 C | стационарный | справочная |
| Температура ковки | 900–1050 C | горячая деформация | термопара | техпроцесс |
Медь М2 склонна к водородной болезни при нагреве выше 400 C в восстановительной среде, поэтому нагрев под ковку ведут в окислительной атмосфере. После деформации поковки отжигают при 600–650 C для снятия наклепа. Обрабатываемость резанием — удовлетворительная, с образованием сливной стружки. Свариваемость ограничена: применяют аргонодуговую сварку с подогревом 300–400 C.
Ковка устраняет усадочную пористость и газовые раковины, повышая плотность и герметичность. Предел прочности деформированной меди — 220–250 МПа против 150–180 МПа у литой.
Длительная эксплуатация — до 200–250 C; кратковременно допустимо 300 C. Выше 400 C в восстановительной среде возникает водородная хрупкость.
Да, для ответственных деталей применяют УЗК по ГОСТ Р 55724 для выявления внутренних дефектов. Допустимые размеры несплошностей оговариваются в ТУ.
Да, поковки изготавливают по чертежам заказчика с припусками на механическую обработку. Масса единичной поковки — от 0,5 до 250 кг.