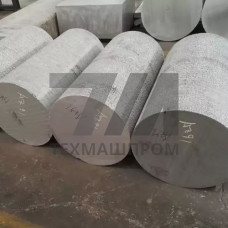
Поковки МА2-1 в Минске


Поковки МА2-1: деформируемый магниевый сплав для ответственных деталей

Поковки МА2-1 — это полуфабрикаты из деформируемого магниевого сплава системы Mg–Al–Mn–Zn, легированного дополнительно кальцием. Материал относится к группе среднепрочных магниевых сплавов и поставляется в виде кованых заготовок различной конфигурации: дисков, колец, плит, ступенчатых валов и фланцев. Характерная особенность МА2-1 — повышенная жаропрочность по сравнению с базовым сплавом МА2, что достигается за счет формирования стабильных интерметаллидных фаз при термической обработке.

Химический состав и механические свойства

Сплав МА2-1 нормируется по ГОСТ 14957 и содержит алюминий в диапазоне 3,8–5,0 %, цинк — 0,8–1,5 %, марганец — 0,3–0,7 %, кальций — 0,1–0,3 %. Примеси железа, никеля и меди ограничены для обеспечения коррозионной стойкости. Поковки из МА2-1 поставляются в горячедеформированном состоянии без термической обработки или после отжига при 320–350 C с выдержкой 2–4 часа. Механические характеристики поковок зависят от направления волокна и схемы деформирования. В продольном направлении предел прочности составляет 240–270 МПа, предел текучести — 140–160 МПа, относительное удлинение — 8–12 %. При испытаниях на сжатие предел текучести достигает 170–190 МПа. Твердость по Бринеллю — 55–65 HB.
ПараметрЗначение для МА2-1Метод испытанияСостояние поставкиТемпература испытания
Предел прочности при растяжении240–270 МПаГОСТ 1497Горячедеформированное20 C
Предел текучести при растяжении140–160 МПаГОСТ 1497Горячедеформированное20 C
Относительное удлинение8–12 %ГОСТ 1497Горячедеформированное20 C
Предел ползучести при 100 C60–80 МПаГОСТ 3248После отжига100 C

Технологические особенности производства поковок

Деформирование МА2-1 выполняется в интервале температур 280–420 C. Нижний предел обусловлен ограниченной пластичностью магниевых сплавов с гексагональной решеткой при температурах ниже 250 C, верхний — риском пережога и интенсивного окисления. Нагрев заготовок перед ковкой осуществляется в электрических печах с контролируемой атмосферой; применение пламенных печей не рекомендуется из-за локального перегрева. Уковка для поковок ответственного назначения должна составлять не менее 3:1, что обеспечивает проработку литой структуры и получение мелкозернистой рекристаллизованной микроструктуры. Степень деформации за один нагрев ограничивается 40–50 % во избежание образования трещин по границам зерен. После ковки поковки охлаждаются на воздухе; для крупногабаритных заготовок сечением более 100 мм применяется замедленное охлаждение в термостате для снятия остаточных напряжений.

Применение поковок МА2-1

Основные потребители поковок МА2-1 — предприятия авиастроения, ракетно-космической отрасли и транспортного машиностроения. Из материала изготавливают:
  • корпусные элементы редукторов и трансмиссий вертолетной техники;
  • фланцы и переходники трубопроводных систем летательных аппаратов;
  • диски и кольца компрессорных агрегатов, работающих при температурах до 150 C;
  • кронштейны и опорные элементы шасси;
  • корпуса приборов и блоков бортовой электроники;
  • детали топливной арматуры, контактирующие с авиационным керосином.
Применение МА2-1 целесообразно в узлах, где требуется снижение массы при умеренных механических нагрузках. Плотность сплава — 1,79 г/см, что на 35 % легче алюминиевых сплавов и в 4,5 раза легче стали. Удельная прочность МА2-1 сопоставима с алюминиевыми сплавами типа АК6, однако уступает высокопрочным магниевым сплавам типа ВМ65.

Коррозионная стойкость и защитные покрытия

Склонность МА2-1 к коррозионному растрескиванию под напряжением ограничивает применение поковок в агрессивных средах без защитных покрытий. Для эксплуатации в атмосферных условиях и при контакте с морской водой требуется нанесение химического оксидного покрытия с последующей грунтовкой и окраской. В замкнутых объемах без доступа влаги поковки МА2-1 сохраняют работоспособность в течение всего ресурса изделия.

Контроль качества и приемка

Поковки МА2-1 подвергаются 100 % контролю химического состава и механических свойств на образцах, вырезанных из технологического припуска. Для ответственных деталей авиационного назначения выполняется ультразвуковой контроль на отсутствие внутренних дефектов — расслоений, трещин и неметаллических включений. Допуски на размеры поковок регламентируются ГОСТ 7505 и зависят от класса точности и массы заготовки.

Вопросы и ответы

Чем отличается МА2-1 от сплава МА2?

МА2-1 дополнительно легирован кальцием в количестве 0,1–0,3 %, что повышает жаропрочность и сопротивление ползучести при температурах до 150 C. Предел ползучести МА2-1 при 100 C на 20–30 % выше, чем у МА2.

Какие виды поковок из МА2-1 доступны?

Номенклатура включает диски диаметром до 800 мм, кольца, плиты толщиной 20–150 мм, ступенчатые валы и фланцы. Максимальная масса поковки ограничена 500 кг и зависит от возможностей прессового оборудования.

Требуется ли термическая обработка поковок МА2-1?

В состоянии поставки поковки не подвергаются закалке и старению, так как сплав не упрочняется термической обработкой. При необходимости снятия остаточных напряжений применяется отжиг при 320–350 C.

Как обрабатываются поковки МА2-1 резанием?

Материал хорошо обрабатывается на токарных и фрезерных станках при скорости резания 80–150 м/мин. Рекомендуется применение твердосплавного инструмента с положительным передним углом и обильное охлаждение эмульсией для предотвращения воспламенения стружки.