


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


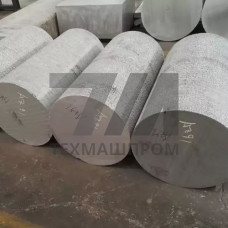
Поковки МА2-1пч — это изделия, получаемые горячей пластической деформацией слитков и заготовок из магниевого деформируемого сплава системы Mg–Al–Zn–Mn с добавлением кальция. Индекс «пч» в обозначении указывает на повышенную чистоту металла по примесям, что обеспечивает стабильность механических свойств и коррозионной стойкости в условиях серийного производства. Материал относится к группе среднепрочных магниевых сплавов и применяется в конструкциях, где критически важным является минимальная плотность при сохранении несущей способности.
Сплав МА2-1пч легирован алюминием (3,8–5,0 %), цинком (0,8–1,5 %) и марганцем (0,3–0,7 %). Содержание кальция не превышает 0,1–0,3 %, что способствует измельчению зерна и повышению технологической пластичности при осадке и протяжке. Ограничение по примесям железа, никеля и меди в версии «пч» снижает склонность к межкристаллитной коррозии и повышает ресурс работы деталей в агрессивных средах. После деформации и термической обработки (отжиг при 320–380 C) структура представляет собой твёрдый раствор на основе магния с равномерно распределёнными интерметаллидными фазами Mg17Al12 и Al6Mn.
Поковки МА2-1пч поставляются в отожжённом или горячедеформированном состоянии. Предел прочности при растяжении составляет 240–270 МПа, предел текучести — 140–160 МПа, относительное удлинение — 8–12 %. Твёрдость по Бринеллю — 50–60 HB. Материал сохраняет работоспособность при температурах от –60 до +150 C, что делает его пригодным для эксплуатации в условиях Крайнего Севера и в авиационных системах с умеренным нагревом. Модуль упругости — 41 ГПа, плотность — 1,78 г/см.
| Параметр | Значение для МА2-1пч | Метод контроля | Типичное состояние | Примечание |
|---|---|---|---|---|
| Предел прочности, МПа | 240–270 | ГОСТ 1497 | Отожжённое | Продольные образцы |
| Предел текучести, МПа | 140–160 | ГОСТ 1497 | Отожжённое | Условный, 0,2 |
| Относительное удлинение, % | 8–12 | ГОСТ 1497 | Отожжённое | На базе 5d |
| Плотность, г/см | 1,78 | Гидростатический | Любое | На 35 % легче алюминия |
Горячая деформация сплава МА2-1пч выполняется в интервале температур 280–420 C. Нагрев заготовок перед ковкой осуществляется в электрических печах с принудительной циркуляцией воздуха для исключения локального перегрева и воспламенения магниевой стружки. Рекомендуемая степень деформации за один нагрев — 30–60 % в зависимости от схемы нагружения. Поковки сложной конфигурации требуют промежуточных подогревов. Охлаждение после ковки — на воздухе, без ускоренного обдува, для предотвращения термических трещин.
Поковки МА2-1пч востребованы в отраслях, где снижение массы конструкции является приоритетом:
Механическая обработка поковок МА2-1пч выполняется на станках с острым инструментом при повышенных подачах и ограниченных скоростях резания. Обязательно применение смазочно-охлаждающих жидкостей на минеральной основе без воды. Стружка магниевых сплавов пожароопасна, поэтому в цехах организуется раздельный сбор отходов и их хранение в герметичных контейнерах. Контроль качества поковок включает ультразвуковую дефектоскопию на наличие внутренних расслоений, проверку геометрических размеров и твёрдости по сечению. Для ответственных деталей выполняется 100 %-ный контроль механических свойств на образцах, вырезанных из технологических припусков.
Версия «пч» имеет пониженное содержание примесей железа, кремния и никеля, что повышает коррозионную стойкость и стабильность механических характеристик. Это критично для поковок, работающих в условиях повышенной влажности и перепадов температур.
Предельные размеры зависят от мощности прессового оборудования и сложности конфигурации. Типовой диапазон — от 50 до 600 мм в наибольшем сечении, масса — от 0,5 до 200 кг. Более крупные поковки изготавливаются по индивидуальному согласованию.
Для снятия остаточных напряжений и выравнивания структуры рекомендуется отжиг при 320–350 C с выдержкой 2–4 часа и охлаждением на воздухе. Для деталей, работающих без значительных нагрузок, допускается поставка в горячедеформированном состоянии.
Допустима аргонодуговая сварка неплавящимся электродом с присадочной проволокой того же состава. Сварные соединения требуют последующего отжига для восстановления коррозионной стойкости. Рекомендуемая толщина свариваемых элементов — от 2 до 20 мм.