


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


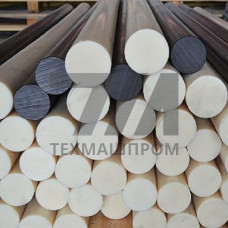
Полиамид ГОСТ 17648-83 — это литьевые и экструзионные материалы на основе полиамида 6 (ПА6, капрон) и полиамида 66 (ПА66), выпускаемые по межгосударственному стандарту, который регламентирует технические условия на подшипниковые и конструкционные марки. В отличие от общих марок ПА6 по ГОСТ 10589, материал по ГОСТ 17648-83 позиционируется как специализированный для изготовления деталей, работающих в узлах трения без смазки или при ограниченной смазке, а также в условиях знакопеременных и ударных нагрузок.
Стандарт нормирует не только физико-механические показатели, но и рецептуру: содержание капрона, стабилизаторов, пластификаторов и наполнителей. Ключевое отличие — введение дисульфида молибдена (MoS), графита или талька в отдельные марки, что снижает коэффициент трения и повышает износостойкость пары «полиамид–сталь». Материал поставляется в виде гранул однородной окраски от светло-желтого до темно-коричневого цвета; допускается незначительная разнооттеночность в пределах одной партии.
ГОСТ 17648-83 устанавливает требования к нескольким маркам, различающимся по вязкости расплава и наличию модифицирующих добавок. Основные марки — ПА6-Л-Т18, ПА6-Л-Т20, ПА6-Л-СВ30 и аналогичные исполнения с буквенными индексами, где «Т» обозначает термостабилизированный состав, а «СВ» — стеклонаполненный. Для узлов трения наиболее востребованы марки с дисульфидом молибдена, обеспечивающие самосмазывающий эффект при граничном трении.
| Показатель | ПА6-Л-Т18 | ПА6-Л-Т20 | ПА6-Л-СВ30 |
|---|---|---|---|
| Предел текучести при растяжении, МПа | 65–75 | 70–80 | 120–140 |
| Относительное удлинение при разрыве, % | 10–15 | 8–12 | 3–5 |
| Ударная вязкость по Шарпи, кДж/м | 35–45 | 30–40 | 20–25 |
| Твердость по Бринеллю, МПа | 120–140 | 130–150 | 200–220 |
| Водопоглощение за 24 ч, % | 1,5–2,0 | 1,2–1,8 | 0,8–1,2 |
Материал характеризуется высокой стойкостью к щелочам, слабым кислотам, маслам, бензину и большинству органических растворителей. Рабочий диапазон температур — от –40 до +80 C (кратковременно до +120 C для термостабилизированных марок). Полиамид по ГОСТ 17648-83 сохраняет механические свойства при повышенной влажности в меньшей степени, чем ненаполненные аналоги, что делает его пригодным для деталей, контактирующих с техническими жидкостями.
Из полиамида ГОСТ 17648-83 изготавливают детали, работающие в паре с металлом без смазочных материалов или при смазке только в момент пуска. Типичные изделия — втулки скольжения, подшипники качения в текстолитовом исполнении, ролики, шестерни, звездочки цепных передач, направляющие планки, кулачковые шайбы, сепараторы подшипников. Материал применяется в узлах, где требуется демпфирование вибраций и снижение шума при работе механизмов.
Стеклонаполненные марки по ГОСТ 17648-83 применяются для изготовления корпусных деталей, кронштейнов, фланцев и изоляторов в электротехнической промышленности, где требуется сочетание повышенной жесткости и диэлектрических свойств. Термостабилизированные составы рекомендованы для длительной эксплуатации при температурах до +100 C в системах горячего водоснабжения и отопления.
Полиамид ГОСТ 17648-83 перерабатывается методом литья под давлением на стандартных термопластавтоматах с червячной пластикацией. Перед переработкой гранулы обязательно сушат при температуре 80–90 C в течение 3–4 часов до остаточной влажности не более 0,1–0,2 %. Температура расплава в цилиндре — 230–260 C, температура формы — 60–90 C. Усадка при литье составляет 1,5–2,0 % для ненаполненных марок и 0,3–0,6 % для стеклонаполненных, что необходимо учитывать при проектировании пресс-форм.
Материал обладает хорошей текучестью расплава, что позволяет формовать изделия сложной конфигурации с толщиной стенки от 1,5 до 10 мм. После извлечения из формы детали подвергаются естественному влагонабору в течение 24–48 часов, в процессе которого происходит стабилизация размеров и повышение ударной вязкости. Для ответственных изделий рекомендуется проводить отжиг в масле при температуре 150–160 C для снятия внутренних напряжений.
ГОСТ 17648-83 устанавливает требования к подшипниковым и конструкционным маркам с модифицирующими добавками (дисульфид молибдена, графит, стекловолокно), тогда как ГОСТ 10589 регламентирует базовые литьевые марки без специальных антифрикционных наполнителей.
Для узлов трения применяются марки с дисульфидом молибдена, например ПА6-Л-Т18 и ПА6-Л-Т20. Они обеспечивают коэффициент трения по стали 0,15–0,25 без смазки и повышенную износостойкость при граничном трении.
Для термостабилизированных марок длительная рабочая температура составляет до +80 C, кратковременно — до +120 C. Без термостабилизации предел снижается до +60–70 C.
Да, обязательна. Полиамид гигроскопичен, и при влажности выше 0,2 % в расплаве происходит гидролиз, приводящий к снижению молекулярной массы и ухудшению механических свойств готовых изделий.