


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


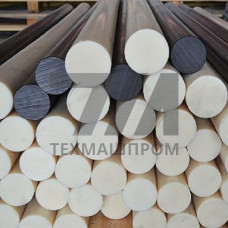
Полиамид ПА-6 — частично кристаллический термопласт на основе поликапролактама, получаемый полимеризацией капролактама. Плотность в кондиционированном состоянии — 1,13–1,15 г/см, степень кристалличности — 35–45 %, температура плавления — 215–225 C. Материал сочетает высокую механическую прочность, ударную вязкость и стойкость к углеводородам, что определяет его применение в нагруженных узлах трения и корпусных деталях.
Ключевая особенность ПА-6 — гидрофильность: влагопоглощение при выдержке в воде достигает 8,5–10 %, при нормальных условиях — 2,5–3,5 %. Сорбированная влага работает как пластификатор: предел текучести снижается с 80 до 45–50 МПа, относительное удлинение растёт с 20 до 200 % и более, а размеры отливки увеличиваются на 1,5–3 %. Поэтому допуски на детали из ПА-6 назначают с учётом равновесной влажности условий эксплуатации, а не только сухого состояния.
Модуль упругости сухого материала — 2800–3200 МПа, ударная вязкость по Изоду с надрезом — 4–6 кДж/м (сухой), 10–15 кДж/м (кондиционированный). Теплостойкость по Мартенсу — 55–60 C, по Вика — 180–200 C. Рабочий диапазон: от –40 C до +100 C кратковременно, до +80 C длительно. Коэффициент трения по стали — 0,15–0,35 в зависимости от нагрузки и смазки, что позволяет применять ПА-6 в парах скольжения без внешней смазки при умеренных скоростях.
Основной метод — литьё под давлением: температура расплава 230–260 C, температура формы 60–90 C (для повышения кристалличности и жёсткости — до 100–120 C), давление впрыска 80–120 МПа. Усадка — 0,8–1,5 % в продольном направлении и 1,2–2,0 % в поперечном, что требует учёта анизотропии при проектировании литниковой системы и расположения впускных каналов. Экструзией получают стержни, листы и профили; для труб и рукавов применяют пластифицированный ПА-6 с пониженной вязкостью расплава.
Перед переработкой гранулят сушат до влажности не более 0,1 % при 80–90 C в вакуумных или деhumidifying-сушилках в течение 4–8 часов. Переувлажнённый материал вызывает гидролитическую деструкцию: падение молекулярной массы, серебристую исчерченность поверхности, снижение ударной вязкости.
| Марка | Наполнитель | Плотность, г/см | Предел текучести, МПа | Теплостойкость HDT, C |
|---|---|---|---|---|
| ПА-6 литьевая | — | 1,14 | 80 | 60 |
| ПА-6-СВ30 | стекловолокно 30 % | 1,36 | 165 | 200 |
| ПА-6-УВ30 | углеволокно 30 % | 1,28 | 220 | 210 |
| ПА-6-МоС2 | MoS 2–5 % | 1,16 | 75 | 65 |
| ПА-6-ТС | термостабилизатор | 1,14 | 78 | 110 |
ПА-6 устойчив к алифатическим и ароматическим углеводородам, кетонам, спиртам, щелочам, моющим средствам, маслам и топливам. Нестоек к концентрированным минеральным кислотам, муравьиной и уксусной кислотам, фенолам, крезолам, горячим гликолям. Подвержен гидролизу при длительном контакте с перегретым паром и горячей водой выше 80 C. При эксплуатации в среде УФ-излучения требует стабилизации сажей или светостабилизаторами HALS.
При сорбции влаги до равновесного состояния линейные размеры увеличиваются на 1,5–3 %. Для точных деталей допуски рассчитывают по равновесной влажности конкретных условий эксплуатации, а не по сухому состоянию после литья.
Сушка выполняется при 80–90 C в течение 4–8 часов до остаточной влажности не более 0,1 %. Применяют вакуумные или деhumidifying-сушилки; переувлажнённый материал вызывает гидролитическую деструкцию расплава.
ПА-66 имеет температуру плавления 255–265 C и HDT выше на 15–25 C, что позволяет применять его в более горячих узлах. ПА-6 перерабатывается при меньших температурах и обладает лучшей ударной вязкостью в кондиционированном состоянии.
Да, при умеренных нагрузках и скоростях скольжения. Коэффициент трения по стали — 0,15–0,35. Для тяжёлых режимов применяют марки с MoS, графитом или ПТФЭ, снижающие нагрев и износ сопряжённой поверхности.