


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


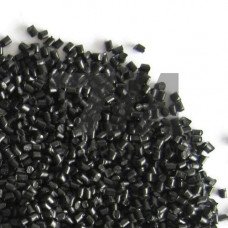
Полиамидное сырьё ПА-610-ЛГ10 — это литьевой компаунд на основе полиамида 610 (ПА-610), модифицированный стеклонаполнителем в количестве 10%. Материал сочетает низкое влагопоглощение, присущее полиамиду 610, с повышенной жёсткостью и стабильностью размеров, обеспечиваемыми стекловолокном. В отличие от ПА-6 и ПА-66, ПА-610 синтезируется из гексаметилендиамина и себациновой кислоты, что определяет его пониженную гигроскопичность и лучшую стабильность механических свойств во влажной среде.
Компаунд ПА-610-ЛГ10 поставляется в виде гранул для литья под давлением. Содержание стекловолокна — 10 1,5%, что обеспечивает баланс между прочностью и ударной вязкостью. Материал предназначен для изготовления деталей, работающих в условиях повышенной влажности, перепадов температур и умеренных механических нагрузок.
Введение 10% стекловолокна повышает предел текучести при растяжении до 90–110 МПа (в сухом состоянии) и модуль упругости при изгибе до 2800–3200 МПа. При этом ударная вязкость по Шарпи без надреза сохраняется на уровне 25–35 кДж/м, что делает материал менее хрупким по сравнению с высоконаполненными композитами (ПА-610-ЛГ30).
Ключевое преимущество ПА-610-ЛГ10 — низкое равновесное влагопоглощение: 1,5–2,0% при 50% относительной влажности, тогда как у ПА-6-ЛГ10 этот показатель достигает 2,5–3,0%. Это обеспечивает стабильность геометрических параметров и диэлектрических характеристик в условиях повышенной влажности.
| Параметр | Метод испытания | Сухое состояние | Влажное состояние (50% RH) | Единица измерения |
|---|---|---|---|---|
| Предел текучести при растяжении | ISO 527 | 95 | 70 | МПа |
| Модуль упругости при растяжении | ISO 527 | 3000 | 1800 | МПа |
| Ударная вязкость по Шарпи (без надреза) | ISO 179 | 30 | 35 | кДж/м |
| Температура тепловой деформации (HDT, 1,8 МПа) | ISO 75 | 150 | — | C |
| Влагопоглощение (равновесное, 50% RH) | ISO 62 | — | 1,8 | % |
ПА-610-ЛГ10 перерабатывается методом литья под давлением на стандартных термопластавтоматах с шнековой пластикацией. Рекомендуемая температура расплава — 240–270 C, температура формы — 60–80 C. Стеклонаполненный компаунд требует предварительной сушки при 80–90 C в течение 4–6 часов до достижения влажности не более 0,15%. Пренебрежение сушкой приводит к дефектам поверхности (серебристость, пузыри) и снижению механических свойств.
Усадка при литье составляет 0,7–1,0% в направлении течения и 1,0–1,3% в поперечном направлении. Для деталей с высокой точностью размеров рекомендуется учитывать анизотропию усадки на этапе проектирования пресс-формы.
Благодаря сочетанию низкого влагопоглощения и умеренного армирования, ПА-610-ЛГ10 применяется в узлах, где ПА-6 и ПА-66 не обеспечивают требуемой стабильности свойств во влажной среде:
Рабочий диапазон температур эксплуатации — от –40 до +110 C длительно, кратковременно до +150 C. Материал устойчив к минеральным маслам, топливам, гликолям и разбавленным щелочам, что расширяет его применение в машиностроении и химическом оборудовании.
По сравнению с ПА-6-ЛГ10, компаунд ПА-610-ЛГ10 демонстрирует на 30–40% более низкое влагопоглощение и, соответственно, меньшую потерю модуля упругости при насыщении влагой. Это критично для деталей с допусками по посадке, работающих в условиях конденсата или прямого контакта с водой. Усадка ПА-610-ЛГ10 более предсказуема, что упрощает калибровку пресс-форм.
В отличие от ПА-66-ЛГ10, ПА-610-ЛГ10 имеет более низкую температуру плавления (около 220 C), что снижает энергозатраты на переработку и уменьшает термическую деградацию материала при длительных циклах литья. По теплостойкости ПА-610-ЛГ10 уступает ПА-66-ЛГ10, поэтому для деталей, работающих при постоянных температурах выше +120 C, следует выбирать материал на основе ПА-66.
Основное отличие — химическая структура полиамида 610, обеспечивающая вдвое меньшее равновесное влагопоглощение. Это даёт более стабильные механические свойства и геометрию деталей во влажной среде, а также лучшую электрическую прочность при повышенной влажности.
Рекомендуется сушка при 80–90 C в течение 4–6 часов до остаточной влажности не более 0,15%. Использование сушильного бункера с точкой росы –30 C позволяет сократить время до 2–3 часов.
Да, при условии соответствия компаунда гигиеническим регламентам (например, ЕС 10/2011 или СанПиН). Полиамид 610 не содержит пластификаторов и стабилизаторов на основе тяжёлых металлов, что облегчает получение разрешительной документации.
Усадка составляет 0,7–1,0% в направлении течения расплава и 1,0–1,3% в поперечном направлении. Точные значения зависят от толщины стенки, температуры формы и давления подпитки.