


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


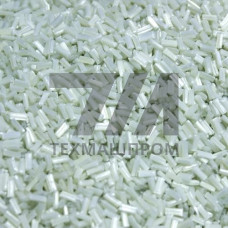
ПА-610-ЛСВ-10 — литьевая марка полиамида на основе сополимера гексаметилендиамина и себациновой кислоты, наполненная коротким стекловолокном в количестве 10 %. Буквенное обозначение «ЛСВ» указывает на литьевой материал, стеклонаполненный волокном, цифра 10 — массовую долю армирующего наполнителя. Введение стекловолокна повышает модуль упругости и теплостойкость по Вика относительно ненаполненного ПА-610, сохраняя характерную для полиамидов ударную вязкость и стойкость к абразивному износу.
Сополимерная основа ПА-610 отличается от ПА-6 и ПА-66 меньшим влагопоглощением — равновесное содержание влаги при 23 C и 50 % относительной влажности составляет 1,5–2,0 %, что стабилизирует размеры литьевых деталей в условиях переменной влажности. Стекловолокно 10 % снижает усадку до 0,4–0,8 % в направлении ориентации расплава и повышает жёсткость при рабочих температурах до 90–110 C.
| Показатель | Метод | Значение | Единица | Условия |
|---|---|---|---|---|
| Плотность | ISO 1183 | 1,18–1,22 | г/см | 23 C |
| Предел текучести при растяжении | ISO 527 | 75–85 | МПа | сухое состояние |
| Модуль упругости при изгибе | ISO 178 | 2800–3200 | МПа | 23 C |
| Ударная вязкость по Шарпи | ISO 179 | 6–9 | кДж/м | без надреза |
| Теплостойкость по Вика | ISO 306 | 190–205 | C | нагрузка 50 Н |
| Водопоглощение | ISO 62 | 1,5–2,0 | % | 24 ч, 23 C |
Гранулят перерабатывается на термопластавтоматах с материальным цилиндром, оснащённым износостойкой шнековой парой. Температура расплава поддерживается в диапазоне 250–280 C, температура формы — 70–90 C. Перед загрузкой гранулят сушат до остаточной влажности не более 0,1 % при 80–90 C в течение 3–4 ч в вакуумных или деhumidifying-сушилках. Повышенная влажность приводит к гидролитической деструкции сополимера и падению молекулярной массы.
Стеклонаполнение увеличивает вязкость расплава и абразивность, поэтому применяются шнеки с биметаллической защитой и обратным клапаном из инструментальной стали. Давление впрыска — 80–120 МПа, выдержка под давлением — 15–25 с. Для деталей с армирующими закладными элементами рекомендуется предварительный подогрев металлической арматуры до 90–110 C.
ПА-610-ЛСВ-10 устойчив к алифатическим углеводородам, минеральным маслам, жирам, слабым щелочам и спиртам. Не рекомендуется эксплуатация в контакте с концентрированными минеральными кислотами, фенолами, крезолами и горячими растворами аммиака. Стекловолокно повышает стойкость к ползучести под нагрузкой: при 80 C и напряжении 20 МПа деформация за 1000 ч не превышает 1,5 %. Детали сохраняют работоспособность в диапазоне от –40 C до +110 C при кратковременных пиках до 140 C.
Основа ПА-610 содержит себациновую кислоту, что снижает водопоглощение до 1,5–2,0 % против 2,5–3,0 % у ПА-6. Это уменьшает разбухание и колебания размеров литьевых деталей при эксплуатации во влажной среде.
Да. Остаточная влажность не должна превышать 0,1 %. Сушка проводится при 80–90 C в течение 3–4 ч. Без сушки наблюдается гидролиз сополимера, падение ударной вязкости и появление серебристых полос на поверхности отливок.
Применяются шнековые пары с биметаллическим покрытием или азотированием, твёрдость рабочей поверхности не ниже 60 HRC. Обратный клапан изготавливается из инструментальной стали. Это компенсирует абразивное действие стекловолокна.
Длительно — от –40 C до +110 C, кратковременно — до +140 C. Теплостойкость по Вика составляет 190–205 C, что определяет верхнюю границу при кратковременном нагреве без механической нагрузки.