


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


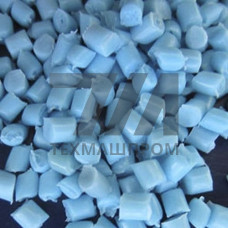
Полиамидное сырьё по ТУ 6-06-134-90 представляет собой гранулированный полиамид-6 (поликапролактам), выпускаемый в соответствии с техническими условиями, регламентирующими показатели вязкости, влажности и содержания низкомолекулярных соединений. Данный нормативный документ устанавливает требования к первичному и вторичному сырью, предназначенному для переработки методами литья под давлением и экструзии. Ключевое отличие от ГОСТ-овых марок — расширенный допуск по показателю относительной вязкости и регламентированное содержание мономеров, что определяет применимость в конкретных технологических процессах.
Сырьё по ТУ 6-06-134-90 нормируется по относительной вязкости в диапазоне 2,4–3,2 (для 0,5 %-ного раствора в серной кислоте), массовой доле влаги не более 0,2 % и содержанию низкомолекулярных соединений в пределах 1,5–3,0 %. Гранулометрический состав: гранулы цилиндрической или сферической формы размером 2–4 мм. Термостабильность при переработке — не менее 30 минут при 250 C без деструкции. Показатель текучести расплава (ПТР) варьируется в зависимости от партии и составляет 8–25 г/10 мин при нагрузке 2,16 кг и температуре 230 C.
| Показатель | Метод испытания | Норма | Единица | Влияние на переработку |
|---|---|---|---|---|
| Относительная вязкость | ГОСТ 11034-82 | 2,4–3,2 | — | Молекулярная масса, прочность |
| Массовая доля влаги | ГОСТ 4650-2014 | 0,2 | % | Стабильность расплава |
| Низкомолекулярные соединения | экстракция | 1,5–3,0 | % | Качество поверхности |
| ПТР (230 C/2,16 кг) | ГОСТ 11645-73 | 8–25 | г/10 мин | Заполняемость формы |
| Термостабильность | ТУ 6-06-134-90 | 30 | мин | Время цикла литья |
Полиамидное сырьё ТУ 6-06-134-90 перерабатывается литьём под давлением на термопластавтоматах с материальным цилиндром, оснащённым износостойкой шнековой парой. Температура расплава по зонам: 230–250 C. Температура формы — 60–90 C. Давление впрыска — 80–120 МПа. Перед переработкой обязательна сушка в вакуумных или деhumidifying-сушилках при 80–90 C в течение 4–6 часов до остаточной влажности не более 0,1 %. Экструзия профильных изделий ведётся на одношнековых экструдерах с соотношением L/D не менее 20:1 и дегазационной зоной.
Сырьё поставляется в герметичных полиэтиленовых мешках массой 25 кг, уложенных на поддоны. Хранение — в сухих отапливаемых складах при температуре не выше 30 C и относительной влажности воздуха не более 70 %. Гарантийный срок хранения — 12 месяцев со дня изготовления. При нарушении герметичности упаковки гранулят интенсивно сорбирует влагу, что требует повторной сушки перед переработкой. Транспортировка — всеми видами крытого транспорта при температуре не ниже –20 C.
ТУ 6-06-134-90 устанавливает более широкий диапазон относительной вязкости и регламентирует содержание низкомолекулярных соединений, тогда как ГОСТ 10589-87 нормирует марки по конкретным значениям вязкости с более жёсткими допусками. Сырьё по ТУ чаще применяется для переработки в изделия общего назначения.
Для тонкостенных деталей (толщина стенки менее 2 мм) рекомендуется выбирать партии с ПТР 18–25 г/10 мин при 230 C/2,16 кг. Более высокая текучесть обеспечивает заполняемость формы без увеличения давления впрыска и снижает риск недоливов.
Да, обязательна. Остаточная влажность выше 0,1 % приводит к гидролитической деструкции расплава, появлению серебристой полосы на поверхности профиля и падению относительного удлинения при разрыве. Сушка проводится при 80–90 C в течение 4–6 часов.
Основные потребители — автомобилестроение (детали интерьера и подкапотного пространства), электротехника (изоляционные элементы), производство промышленного оборудования (узлы трения скольжения), а также изготовители кабельной продукции и конвейерных систем.