


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


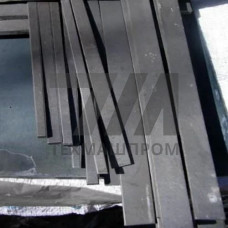
Вольфрамовая полоса ВД-10 — деформированный металл марки ВД (вольфрам деформированный) с содержанием основного элемента не менее 99,9 % и нормируемым легированием оксидом лантана LaO в пределах 0,8–1,2 %. Именно лантановая добавка обеспечивает материалу устойчивую мелкозернистую структуру и препятствует росту зерна при высокотемпературном отжиге, что критично для изделий, работающих в условиях рекристаллизации. Полоса выпускается в виде плоского проката прямоугольного сечения, полученного методами порошковой металлургии с последующей прокаткой и отжигом.
Плотность материала составляет 19,1–19,3 г/см, температура плавления — около 3410 C. Предел прочности при растяжении в деформированном состоянии достигает 1400–1800 МПа, относительное удлинение — 2–5 %. Твёрдость по Виккерсу — 3500–4200 МПа. Полоса сохраняет механическую стабильность в вакууме и инертной среде до 2000 C; на воздухе без защитной атмосферы рабочий диапазон ограничен 400–500 C из-за интенсивного окисления с образованием летучего триоксида WO.
| Параметр | Значение | Единица | Условие | Метод контроля |
|---|---|---|---|---|
| Содержание W | 99,9 | % | основа | ГОСТ 14339.1 |
| LaO | 0,8–1,2 | % | легирующая добавка | спектральный анализ |
| Плотность | 19,1–19,3 | г/см | 20 C | гидростатика |
| Предел прочности | 1400–1800 | МПа | деформированное состояние | растяжение |
| Твёрдость HV | 3500–4200 | МПа | 20 C | индентирование |
| Рабочая температура | до 2000 | C | вакуум / Ar | испытания в печи |
Полоса ВД-10 поставляется толщиной 0,1–6,0 мм, шириной 5–100 мм, длиной мерной или кратной мерной. Кромки — обрезные или продольной резки. Отклонения по толщине нормируются в пределах 5 % для тонких сечений и 3 % для полос свыше 2 мм. Поверхность — без окалины, допускаются следы механической обработки и травления. Поставка осуществляется в отожжённом или деформированном состоянии в зависимости от требуемого комплекса свойств.
Механическая обработка полосы ВД-10 выполняется твердосплавным инструментом с износостойким покрытием при обильном охлаждении; резка — электроэрозионным или лазерным методом. Сварка плавлением затруднена из-за хрупкости и высокой теплопроводности; соединения получают диффузионной сваркой или пайкой в вакууме припоями на основе меди и серебра. Отжиг проводится в вакууме не хуже 10 Па или в среде аргона при 1200–1600 C для снятия внутренних напряжений.
Легирование оксидом лантана 0,8–1,2 % подавляет рост зерна при высокотемпературном отжиге, повышает пластичность и стабильность эмиссионных свойств. Чистый вольфрам ВЧ рекристаллизуется с образованием крупного зерна и теряет прочность при циклическом нагреве.
Без защитной атмосферы — не выше 400–500 C. Выше этой границы начинается интенсивное окисление с образованием летучего WO, приводящего к уносу материала. В вакууме или аргоне рабочий диапазон расширяется до 2000 C.
Для полос толщиной до 1 мм — в пределах 5 %, для сечений свыше 2 мм — 3 %. Контроль ведётся микрометром в нескольких точках по длине и ширине полосы.
Да. Отжиг в вакууме при 1200–1600 C снимает накопившиеся напряжения и повышает относительное удлинение до 5–8 %, что упрощает последующую формовку и гибку.