


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


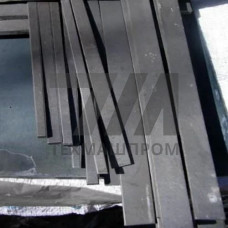
Полоса вольфрамовая W-Cu30 — это двухфазный композиционный материал (псевдосплав), получаемый методом пропитки или жидкофазного спекания, в котором 70 % массовой доли приходится на вольфрам, а 30 % — на медь. Такое соотношение фаз обеспечивает сочетание тугоплавкости вольфрамовой матрицы и высокой теплопроводности медной составляющей. Материал не является сплавом в классическом понимании: вольфрам и медь взаимно нерастворимы, поэтому структура представляет собой вольфрамовый каркас с распределёнными медными каналами.
Полоса выпускается в виде прямоугольного профиля с толщиной от 0,5 до 20 мм и шириной до 200 мм. Плотность материала — 11,8–12,3 г/см, что существенно ниже плотности чистого вольфрама (19,3 г/см). Теплопроводность достигает 200–230 Вт/(мК), что в 2,5–3 раза превышает показатель монолитного вольфрама. Коэффициент термического расширения (КТР) — 8,5–11,510 1/К в диапазоне 20–500 C, что позволяет согласовать материал с керамикой и полупроводниковыми кристаллами.
| Параметр | Значение | Единица | Условия измерения | Метод контроля |
|---|---|---|---|---|
| Плотность | 11,8–12,3 | г/см | 20 C | ГОСТ 20018 |
| Теплопроводность | 200–230 | Вт/(мК) | 20–100 C | лазерный flash-метод |
| КТР | 8,5–11,5 | 10 1/К | 20–500 C | дилатометрия |
| Твёрдость | 220–260 | HV | нагрузка 10 кгс | ГОСТ 2999 |
| Электропроводность | 42–48 | % IACS | 20 C | вихретоковый |
| Предел прочности | 550–700 | МПа | растяжение, 20 C | ГОСТ 1497 |
Полоса W-Cu30 изготавливается по технологии пропитки пористого вольфрамового каркаса расплавом меди в водородной или вакуумной печи при температуре 1300–1450 C. Предварительно вольфрамовый порошок прессуется и спекается до пористости 28–32 %, после чего капиллярные силы обеспечивают заполнение пор медью. Альтернативный маршрут — активированное жидкофазное спекание смеси порошков W и Cu с последующей горячей прокаткой или горячим изостатическим прессованием (HIP) для устранения остаточной пористости.
Остаточная пористость не превышает 0,5–1,5 %. Именно она определяет герметичность и вакуумную плотность полосы, критичную для электронно-лучевых и рентгеновских приборов. Граница раздела W–Cu не содержит интерметаллидных фаз, что исключает хрупкие прослойки и обеспечивает стабильность свойств при циклическом термоударе.
Полоса W-Cu30 поддаётся механической обработке твердосплавным инструментом, электроэрозионной и лазерной резке. Паяное соединение с медными и коваровыми деталями выполняется припоями ПСр-72, ПСр-45 с флюсами на основе канифоли или в среде водорода. Гальваническое нанесение Ni, Au, Ag применяется для улучшения адгезии при монтаже кристаллов. При нагреве выше 1300 C в вакууме возможно испарение меди с поверхности, поэтому эксплуатация в окислительной среде без защитного покрытия не рекомендуется.
Медная фаза повышает теплопроводность до 200–230 Вт/(мК) и снижает плотность до 11,8–12,3 г/см, при этом сохраняется жаропрочность вольфрамового каркаса. Чистый вольфрам имеет теплопроводность около 170 Вт/(мК) и плотность 19,3 г/см.
Длительная эксплуатация в вакууме или инертной среде — до 1200–1300 C. В окислительной атмосфере без покрытия нагрев ограничен 400–500 C из-за окисления меди.
Плавленая сварка затруднена из-за разницы температур плавления. Применяют диффузионную сварку в вакууме при 800–900 C и давлении 10–20 МПа либо пайку серебряными припоями.
Проводят ультразвуковую дефектоскопию на внутренние расслоения, измерение плотности гидростатическим взвешиванием, контроль КТР дилатометром и металлографический анализ распределения фаз.