


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


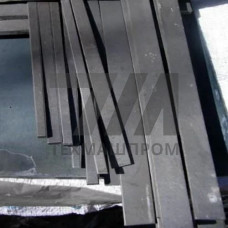
Полоса вольфрамовая W-Cu50 — это псевдосплав на основе вольфрама с содержанием меди 50 2 %, получаемый методом порошковой металлургии с последующей пропиткой или горячим изостатическим прессованием. Материал сочетает высокую температуру плавления вольфрамовой матрицы (3410 C) с высокой тепло- и электропроводностью медной фазы, что определяет его применение в узлах, работающих при интенсивных тепловых нагрузках и в средах с повышенной эрозией.
Структура W-Cu50 представляет собой каркас из частиц вольфрама, заполненный медью. Такая конфигурация обеспечивает коэффициент термического расширения (КТР) в диапазоне 7,2–8,0 10 К, что близко к КТР кремния, германия и ряда керамических подложек. Это делает полосу W-Cu50 востребованной при производстве теплоотводящих оснований силовых полупроводниковых модулей, IGBT-транзисторов и СВЧ-приборов, где требуется согласование термических деформаций с кристаллом.
Полоса вольфрамовая W-Cu50 поставляется в виде холоднокатаных или шлифованных полос толщиной от 0,5 до 10 мм, шириной до 200 мм и длиной до 600 мм. Плотность материала — 12,3–12,8 г/см, твёрдость по Виккерсу — 180–240 HV. Электропроводность достигает 45–55 % IACS, теплопроводность — 230–280 Вт/(мК). Предел прочности при растяжении составляет 350–450 МПа, относительное удлинение — 2–5 %.
Поверхность полосы может иметь класс шероховатости Ra 0,8–1,6 мкм для паяных соединений или Ra 0,4 мкм для монтажа методом термокомпрессии. Допуск по толщине — 0,05 мм, по ширине — 0,1 мм. Материал поставляется в состоянии поставки T1 (без термической обработки) или T6 (искусственно состаренный) в зависимости от требований к стабильности геометрии при последующих операциях.
Основная область использования полосы W-Cu50 — производство теплоотводов и электродов в вакуумной электронике. Материал применяется для изготовления:
В электроэрозионных станках электроды из W-Cu50 обеспечивают минимальный износ (менее 0,1 % по массе) при обработке вольфрама, молибдена и карбидных композитов. Высокая эрозионная стойкость объясняется тем, что медь при разряде испаряется, охлаждая зону обработки, а вольфрамовый каркас сохраняет форму электрода.
Полоса W-Cu50 демонстрирует стабильность при циклических нагрузках в диапазоне температур от –60 до +600 C. При нагреве до 400 C прочность сцепления между вольфрамовой и медной фазами сохраняется благодаря взаимной смачиваемости компонентов. Это позволяет использовать материал в тепловых трубах и термосифонах, где требуется сочетание высокой теплопередачи с механической жёсткостью.
Для пайки полосы W-Cu50 с медными или алюминиевыми радиаторами применяются припои на основе серебра (ПСр-72) или олова с активными флюсами. При монтаже на керамические подложки из AlN или BeO рекомендуется нанесение промежуточного слоя молибдена или титана толщиной 0,1–0,3 мкм методом магнетронного напыления для улучшения адгезии.
| Параметр | Значение для W-Cu50 | Метод контроля | Типичное применение | Примечание |
|---|---|---|---|---|
| Плотность, г/см | 12,5 0,3 | Гидростатическое взвешивание | Теплоотводы | Пористость менее 2 % |
| Теплопроводность, Вт/(мК) | 255 25 | Лазерный всплеск | Основания IGBT | При 25 C |
| КТР, 10 К | 7,6 0,4 | Дилатометрия | Подложки СВЧ | 20–200 C |
| Твёрдость, HV | 210 30 | Виккерс, нагрузка 5 кг | Электроды EDM | После шлифовки |
| Электропроводность, % IACS | 50 5 | Четырёхзондовый | Контакты | Отожжённое состояние |
Полоса W-Cu50 поддаётся механической обработке резанием твёрдосплавным инструментом с охлаждением. Рекомендуемые режимы точения: скорость 30–60 м/мин, подача 0,05–0,15 мм/об. Для фрезерования пазов и отверстий применяются концевые фрезы из мелкозернистого карбида вольфрама с покрытием TiAlN. Лазерная резка возможна при толщине до 3 мм, однако зона термического влияния требует последующей зачистки.
При проектировании деталей из W-Cu50 следует учитывать анизотропию свойств, возникающую при прокатке: прочность вдоль направления прокатки на 10–15 % выше, чем поперёк. Для ответственных узлов рекомендуется располагать плоскость полосы перпендикулярно направлению теплового потока, что обеспечивает максимальную теплопередачу через медную фазу.
Содержание меди определяет баланс свойств: W-Cu50 имеет максимальную теплопроводность и электропроводность среди псевдосплавов вольфрам-медь, но уступает по твёрдости и эрозионной стойкости материалам с меньшей долей меди. W-Cu50 выбирают, когда приоритетом является отвод тепла, а не износостойкость.
Длительная эксплуатация возможна до 600 C на воздухе и до 900 C в вакууме или инертной атмосфере. Выше 600 C начинается заметное окисление медной фазы, что снижает теплопроводность и механическую прочность.
Да, методами диффузионной сварки при температуре 850–950 C и давлении 10–20 МПа в вакууме. Электронно-лучевая сварка также возможна, но требует точного контроля параметров из-за разницы температур плавления компонентов.
Каждая партия проверяется на плотность, химический состав (методом рентгенофлуоресцентного анализа), твёрдость и отсутствие расслоений ультразвуковым контролем. Допускается наличие локальных пор размером не более 0,1 мм при их суммарной доле менее 1 %.