


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


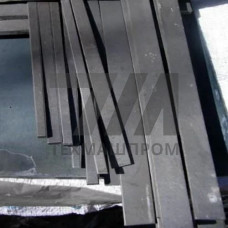
Полоса вольфрамовая W-La10 — деформированный полуфабрикат из вольфрама, легированного оксидом лантана La2O3 в количестве около 1 % (массовая доля). В отличие от чистого вольфрама W, лантанированная модификация сохраняет мелкозернистую структуру после рекристаллизации, что обеспечивает стойкость к хрупкому разрушению при циклическом нагреве. Полоса изготавливается методами порошковой металлургии с последующей прокаткой и отжигом.
Материал сочетает высокую температуру плавления (около 3410 C) с низким давлением насыщенного пара и минимальным распылением при электронной эмиссии. Легирование оксидом лантана повышает температуру первичной рекристаллизации до 1600–1800 C, тогда как у нелегированного вольфрама этот показатель составляет 1200–1300 C. Полоса поставляется в отожжённом или деформированном состоянии с шероховатостью поверхности Ra 0,8–3,2 мкм.
| Параметр | Значение | Единица | Условие | Метод контроля |
|---|---|---|---|---|
| Содержание La2O3 | 0,8–1,2 | % масс. | по массе | химический анализ |
| Плотность | 19,1–19,3 | г/см | 20 C | гидростатическое взвешивание |
| Предел прочности при растяжении | 550–750 | МПа | 20 C, деформированное состояние | испытание на разрыв |
| Толщина полосы | 0,1–3,0 | мм | по ТУ изготовителя | микрометрия |
| Ширина полосы | 10–200 | мм | обрезная кромка | штангенциркуль |
| Температура рекристаллизации | 1600–1800 | C | выдержка 1 ч | металлография |
Оксидные частицы La2O3 размером 0,5–2 мкм распределены по границам зёрен вольфрамовой матрицы и тормозят миграцию границ при высокотемпературном отжиге. Это препятствует росту зерна и сохраняет пластичность после термических циклов. Полоса W-La10 демонстрирует относительное удлинение 2–5 % в рекристаллизованном состоянии, что существенно выше, чем у чистого вольфрама (менее 1 %).
Материал устойчив к окислению только в вакууме или инертной среде; на воздухе интенсивное окисление начинается при 400–500 C с образованием летучего триоксида WO3. Поэтому эксплуатация полосы предполагает защитную атмосферу или вакуумные камеры.
Механическая обработка полосы W-La10 выполняется твердосплавным инструментом с износостойким покрытием при низких скоростях резания и обильном охлаждении. Резка лазером или электроэрозионная обработка предпочтительны для получения сложного контура без микротрещин. Сварка возможна электронно-лучевым методом в вакууме; диффузионная сварка применяется для соединения с молибденом и танталом.
Отжиг проводят в вакууме не хуже 110–3 Па или в среде аргона высокой чистоты. Температурный режим подбирается в зависимости от требуемого сочетания прочности и пластичности: неполный отжиг при 1100–1300 C сохраняет наклёп, полный отжиг при 1600–1800 C обеспечивает максимальную рекристаллизацию.
Легирование оксидом лантана сохраняет мелкозернистую структуру после рекристаллизации, повышает температуру начала роста зерна до 1600–1800 C и увеличивает относительное удлинение до 2–5 %. Чистый вольфрам после отжига становится хрупким уже при 1200–1300 C.
В вакууме не хуже 110–2 Па, в инертных газах (аргон, гелий) и в водороде. На воздухе окисление с образованием летучего WO3 начинается при 400–500 C, что приводит к быстрой потере массы.
Длительная эксплуатация возможна до 2000 C в вакууме или инертной среде. Кратковременный нагрев до 2200–2400 C допустим в электронно-эмиссионных узлах без механической нагрузки.
Применяют электроэрозионную или лазерную резку, шлифование алмазным инструментом, полирование. Твердосплавный режущий инструмент используется при низких скоростях и интенсивном охлаждении во избежание сколов.