


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


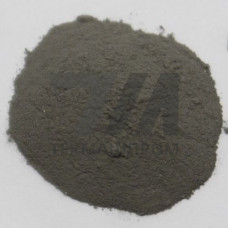
Порошок из палладия по ГОСТ 31291-2005 — металлический порошок, получаемый химическим восстановлением или электролизом, с массовой долей основного металла не менее 99,9 %. Стандарт нормирует гранулометрический состав, насыпную плотность, содержание примесей и влаги. Материал поставляется в виде порошка от светло-серого до тёмно-серого цвета без видимых включений и посторонних частиц.
Гранулометрический состав порошка из палладия по ГОСТ 31291-2005 определяется ситовым анализом и лазерной дифракцией. Частицы имеют дендритную или губчатую морфологию, что обеспечивает развитую удельную поверхность и высокую активность при спекании. Насыпная плотность варьируется в пределах 1,5–4,5 г/см в зависимости от фракции и метода получения.
| Параметр | Марка ПдП-1 | Марка ПдП-2 | Марка ПдП-3 | Метод контроля |
|---|---|---|---|---|
| Массовая доля Pd, % | 99,95 | 99,90 | 99,85 | ГОСТ 12224.1 |
| Насыпная плотность, г/см | 1,5–2,5 | 2,5–3,5 | 3,5–4,5 | ГОСТ 19440 |
| Фракция, мкм | 0,5–5 | 5–20 | 20–63 | Ситовой анализ |
| Удельная поверхность, м/г | 8–15 | 3–8 | 0,5–3 | БЭТ |
| Потери при прокаливании, % | 0,10 | 0,15 | 0,20 | ГОСТ 12224.3 |
Порошок палладиевый по ГОСТ 31291-2005 выпускается трёх марок, различающихся дисперсностью и чистотой. Мелкодисперсные фракции применяются в каталитических системах, крупные — в металлургических переделах и производстве сплавов.
Порошок из палладия ГОСТ 31291-2005 перерабатывается методами порошковой металлургии: холодное прессование с последующим спеканием в вакууме или восстановительной среде при температуре 1200–1400 C. Для получения плотных заготовок применяется горячее изостатическое прессование. Материал сохраняет пластичность и коррозионную стойкость в агрессивных средах, включая серную и соляную кислоты.
При работе с порошком необходимо учитывать пирофорность мелких фракций: хранение осуществляется в герметичной таре под инертным газом. Транспортировка — в соответствии с требованиями для драгоценных металлов. Порошок палладиевый востребован в производстве водородных фильтров, топливных элементов и датчиков газового анализа.
Стандарт ограничивает содержание железа, меди, никеля, свинца, кремния и других элементов. Суммарная массовая доля примесей для марки ПдП-1 не превышает 0,05 %.
Марки различаются гранулометрическим составом, насыпной плотностью и удельной поверхностью. ПдП-1 — наиболее мелкодисперсная фракция, ПдП-3 — крупнозернистая.
Используется ситовой анализ по ГОСТ 18318, а также лазерная дифракция и оптическая микроскопия для фракций менее 5 мкм.
Спекание проводится в вакууме или среде аргона при 1200–1400 C. Для активированных порошков температура может быть снижена до 1000 C.