


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


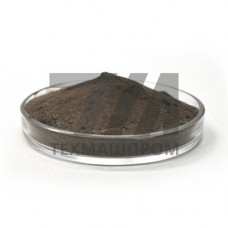
Порошок припоя ПМФ-9 — это медно-фосфористый припой, легированный серебром, предназначенный для высокотемпературной пайки узлов, работающих в условиях вибрационных и ударных нагрузок. Марочный состав регламентируется ГОСТ 19738-74 и относится к группе самофлюсующихся припоев, что исключает необходимость применения флюсов при соединении медных и латунных деталей.
Химический состав ПМФ-9 включает 8,3–9,3 % фосфора и 1,5–2,0 % серебра, остальное — медь. Легирование серебром повышает пластичность шва и снижает хрупкость фосфидной эвтектики, что отличает данный порошок от бинарных медно-фосфористых составов. Температура плавления находится в интервале 720–830 C, рабочая температура пайки — 750–850 C.
Порошковая форма ПМФ-9 обеспечивает равномерное дозирование припоя при автоматизированной пайке и позволяет формировать паяльные пасты с контролируемой вязкостью. Гранулометрический состав подбирается под конкретный технологический процесс: тонкодисперсные фракции применяются для пайки тонкостенных теплообменников, крупные — для заполнения зазоров в массивных узлах.
Самофлюсующий эффект достигается за счет фосфора, который восстанавливает оксиды меди в зоне контакта. При пайке латуни с содержанием цинка выше 15 % требуется применение флюса на основе фтористых соединений, поскольку фосфор не обеспечивает защиту от испарения цинка. Нагрев рекомендуется проводить в среде аргона или в восстановительной атмосфере для предотвращения окисления порошка.
Пайка ПМФ-9 выполняется газовым пламенем, ТВЧ-индукционным нагревом или в печах с защитной атмосферой. Для индукционной пайки порошок предварительно смешивается со связующим на основе акриловой смолы, что обеспечивает фиксацию припоя в зоне соединения до момента расплавления.
ПМФ-9 применяется для пайки узлов, где требуется сочетание прочности и коррозионной стойкости в контакте с хладагентами и маслами. Основные области использования — холодильное машиностроение, производство радиаторов, теплообменных аппаратов и электротехнических контактов.
Порошок ПМФ-9 поставляется в герметичных банках или полиэтиленовых пакетах массой 1, 5 и 10 кг. Насыпная плотность порошка составляет 4,5–5,5 г/см. Срок хранения в невскрытой упаковке — 24 месяца при температуре не выше +25 C и относительной влажности не более 60 %. После вскрытия упаковки порошок следует использовать в течение 6 месяцев, избегая контакта с влагой.
| Параметр | ПМФ-9 | ПМФ-7 | ПСр-15 | ПМФО-3 |
|---|---|---|---|---|
| Содержание серебра, % | 1,5–2,0 | — | 14,5–15,5 | — |
| Содержание фосфора, % | 8,3–9,3 | 6,5–7,5 | — | 5,5–6,5 |
| Температура плавления, C | 720–830 | 710–800 | 630–780 | 650–720 |
| Прочность на сдвиг, МПа | 180–220 | 150–190 | 200–240 | 160–200 |
| Электропроводность, % IACS | 8–10 | 7–9 | 6–8 | 9–11 |
Прямая пайка меди с нержавеющей сталью припоем ПМФ-9 не рекомендуется из-за образования хрупких фосфидных прослоек на границе со сталью. Требуется предварительное меднение стальной поверхности или применение припоев с более высоким содержанием серебра.
Капиллярный зазор 0,05–0,15 мм обеспечивает максимальную прочность соединения. При зазоре более 0,25 мм снижается капиллярное давление, и припой не заполняет шов полностью, что приводит к образованию пор.
При пайке меди и ее сплавов с содержанием цинка до 15 % флюс не требуется благодаря самофлюсующему действию фосфора. Для латуней с высоким содержанием цинка применяют флюс марки ПВ-209 или аналогичный на основе фтористого калия.
Оптимальная среда — диссоциированный аммиак или азот с точкой росы не выше –40 C. Применение эндотермической атмосферы не рекомендуется из-за возможного науглероживания поверхности и ухудшения смачиваемости.