


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


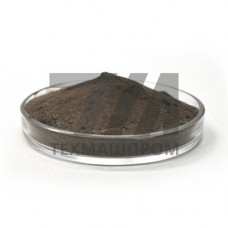
Порошок припоя ПМФСу — это медно-фосфористый припой с серебром, легированный сурьмой, предназначенный для пайки меди и её сплавов. Материал относится к группе самофлюсующихся припоев, что исключает необходимость применения флюса при соединении медных деталей. Химический состав регламентируется ГОСТ 19738-74, где содержание серебра составляет 14,5–15,5 %, фосфора — 4,8–5,3 %, сурьмы — 0,8–1,2 %, остальное — медь.
Введение сурьмы в систему Cu–Ag–P повышает прочность паяного шва и улучшает растекаемость расплава по поверхности медных заготовок. Температурный интервал плавления ПМФСу находится в диапазоне 640–700 C, что позволяет применять его при пайке тонкостенных узлов без риска перегрева основного металла. Пайка проводится в интервале 700–780 C в зависимости от толщины свариваемых элементов и требуемой скорости нагрева.
Порошковое исполнение припоя ПМФСу производится методом распыления расплава инертным газом, что обеспечивает сферическую форму частиц. Гранулометрический состав подбирается под конкретный технологический процесс: для пайки в печах с защитной атмосферой применяются фракции с размером частиц 40–160 мкм, для пайки токами высокой частоты — 60–250 мкм. Насыпная плотность порошка составляет 4,5–5,2 г/см, что обеспечивает стабильную дозировку при автоматизированном нанесении.
Порошок ПМФСу поставляется в герметичной таре, исключающей окисление частиц. Срок хранения при соблюдении условий складирования (температура не выше +25 C, относительная влажность не более 60 %) составляет 12 месяцев с даты изготовления. Перед применением рекомендуется контрольное просеивание для удаления агломератов, образовавшихся при транспортировке.
Основное назначение порошка ПМФСу — формирование паяных соединений в узлах холодильной техники, кондиционеров, теплообменного оборудования и электротехнических изделий. Материал применяется при пайке соединений медь–медь, а также медь–латунь с содержанием цинка до 15 %. Самофлюсующий характер припоя обусловлен наличием фосфора, который восстанавливает оксиды меди в зоне пайки, что особенно важно при пайке трубопроводов в труднодоступных местах.
В производстве используются следующие способы нанесения порошка:
Пайка порошком ПМФСу выполняется в печах с экзотермической или диссоциированной аммиачной атмосферой, а также индукционным нагревом. Для крупносерийного производства оптимальным считается нагрев в проходных печах с зоной подогрева и выдержкой при температуре 720–760 C в течение 3–8 минут в зависимости от массы деталей.
По сравнению с припоем ПМФ (без сурьмы) модификация ПМФСу демонстрирует более высокую механическую прочность шва при работе на вибрационных нагрузках. Содержание серебра 15 % обеспечивает хорошую электропроводность соединения, что позволяет использовать материал в токоведущих элементах. Сурьма выступает в роли упрочняющей добавки, повышая твёрдость паяного шва до 120–140 HV.
| Параметр | ПМФСу | ПМФ | ПСр15 | Метод контроля |
|---|---|---|---|---|
| Серебро, % | 14,5–15,5 | 14,5–15,5 | 14,5–15,5 | ГОСТ 19738-74 |
| Фосфор, % | 4,8–5,3 | 4,8–5,3 | — | Титриметрия |
| Сурьма, % | 0,8–1,2 | — | — | Атомная абсорбция |
| Интервал плавления, C | 640–700 | 640–700 | 630–780 | ДСК |
| Прочность шва, МПа | 220–260 | 190–220 | 180–210 | Испытание на сдвиг |
Порошок припоя ПМФСу не предназначен для пайки сталей, алюминия и цинковых сплавов — в этих случаях образуются хрупкие интерметаллидные прослойки. При пайке латуней с содержанием цинка выше 15 % требуется предварительное удаление оксидной плёнки механическим способом, поскольку фосфор не обеспечивает восстановление оксидов цинка.
Стандартный ряд включает фракции 40–100 мкм для паяльных паст, 63–160 мкм для печной пайки и 100–250 мкм для индукционного нагрева. Возможно изготовление нестандартных фракций под конкретный технологический процесс по согласованию с производителем.
При соединении меди и низкоцинковых латуней флюс не требуется благодаря фосфору в составе припоя. Для сильно окисленных поверхностей или латуней с содержанием цинка выше 15 % рекомендуется применение флюса на основе борной кислоты и фтористого калия.
Хранение осуществляется в закрытой заводской упаковке при температуре от +5 до +25 C и влажности не более 60 %. Не допускается контакт порошка с кислотами и щелочами. Гарантийный срок хранения — 12 месяцев.
Оптимальной является диссоциированный аммиак или азот с точкой росы не выше –40 C. Допускается применение экзотермической атмосферы с содержанием кислорода не более 0,001 %.