


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


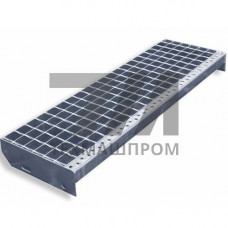
Прессованные оцинкованные ступени из стали Ст1сп — это штампованные элементы лестничных маршей, предназначенные для комплектации промышленных площадок обслуживания, эстакад, рабочих платформ и кровельных выходов. Материал — конструкционная углеродистая сталь обыкновенного качества марки Ст1сп по ГОСТ 380, что обеспечивает сочетание достаточной прочности и технологичности при холодной штамповке.
Ступени изготавливаются методом холодной вырубки и последующей формовки из листового проката толщиной 2–3 мм. Рабочая поверхность формируется системой перфораций или рифлений, которые выполняют противоскользящую функцию. После штамповки изделия подвергаются горячему цинкованию, формирующему защитное покрытие толщиной 45–85 мкм. Это обеспечивает коррозионную стойкость в условиях повышенной влажности и агрессивных сред умеренной интенсивности.
Сталь Ст1сп характеризуется пределом текучести не менее 195 МПа и временным сопротивлением разрыву 320–420 МПа. Относительное удлинение составляет 31–33%, что гарантирует стабильность геометрии при вырубке без образования трещин и заусенцев. Спокойная раскисленная сталь (индекс «сп») обеспечивает однородность структуры по толщине листа, что критично при формировании сложного рельефа рабочей поверхности.
Прессованные оцинкованные ступени Ст1сп выпускаются в диапазоне ширины 800–1200 мм и глубины 200–250 мм. Высота профиля формируется бортами 40–60 мм, которые повышают жесткость конструкции и предотвращают деформацию под нагрузкой. Перфорация рабочей поверхности выполняется в шахматном порядке с шагом 20–30 мм, диаметр отверстий — 8–12 мм. Такая геометрия обеспечивает эффективный отвод влаги и загрязнений, что особенно важно для наружных лестничных систем.
Крепежные отверстия под монтаж к косоурам или несущим балкам располагаются по продольным осям бортов. Допуск на межосевые расстояния составляет 1,5 мм, что позволяет вести монтаж без подгонки на объекте. Масса одной ступени при ширине 1000 мм и глубине 250 мм — 8,5–9,5 кг в зависимости от толщины проката и схемы перфорации.
| Ширина, мм | Глубина, мм | Толщина металла, мм | Высота борта, мм | Масса, кг |
|---|---|---|---|---|
| 800 | 200 | 2,0 | 40 | 5,8 |
| 1000 | 220 | 2,5 | 50 | 8,2 |
| 1200 | 250 | 3,0 | 60 | 12,4 |
Прессованные оцинкованные ступени Ст1сп востребованы при строительстве и реконструкции объектов, где требуется надежный и долговечный лестничный настил:
Цинковое покрытие, нанесенное горячим способом, обеспечивает срок службы ступеней до 25–30 лет в атмосферных условиях умеренного климата. В помещениях с неагрессивной средой и при отсутствии постоянного контакта с водой ресурс увеличивается до 40 лет. Допустимая равномерно распределенная нагрузка на ступень шириной 1000 мм составляет 400 кгс/м, что соответствует требованиям СП 20.13330 для обслуживающих площадок.
Рабочая температура эксплуатации ограничена свойствами цинкового покрытия и составляет от –60 C до +120 C. При температурах выше указанного диапазона рекомендуется применять ступени с дополнительным лакокрасочным покрытием по цинку. Сталь Ст1сп сохраняет ударную вязкость при отрицательных температурах до –30 C, что допускает использование ступеней в неотапливаемых помещениях и на открытом воздухе в регионах с холодным климатом.
Ступени крепятся к стальным косоурам из швеллера или уголка с помощью болтовых соединений М8–М10 либо сваркой по бортам. При болтовом монтаже рекомендуется использовать оцинкованный крепеж для исключения гальванической коррозии в зоне контакта. При сварке необходимо восстановить цинковое покрытие в зоне термического влияния с помощью холодного цинкования или цинкосодержащей краски.
Изделия поставляются в штабелированных пачках с прокладками из полимерных материалов, исключающими повреждение покрытия при транспортировке. Допускается хранение на открытых площадках при условии обеспечения вентиляции между изделиями и отсутствия прямого контакта с грунтом.
Ст1сп имеет более низкие прочностные характеристики (предел текучести 195 МПа против 245 МПа у Ст3сп), но обладает лучшей пластичностью. Для штампованных ступеней с перфорацией это преимущество — снижается риск трещинообразования при вырубке. При равных нагрузках на лестничную конструкцию применение Ст1сп оправдано для ступеней с глубиной до 250 мм и толщиной до 3 мм.
Ступени шириной 1000 мм и толщиной 2,5 мм рассчитаны на равномерно распределенную нагрузку 400 кгс/м. Это соответствует требованиям для обслуживающих площадок и лестниц, где отсутствует движение технологического транспорта. Для зон с возможной сосредоточенной нагрузкой от тяжелого оборудования рекомендуется увеличивать толщину проката до 3 мм.
При болтовом монтаже с использованием оцинкованного крепежа дополнительная обработка не требуется. При сварных соединениях необходимо восстановить цинковое покрытие в зоне сварного шва и прилегающей области шириной 10–15 мм, так как температура сварки разрушает цинк и оголяет сталь.
Материал — сталь Ст1сп по ГОСТ 380-2005. Прокат для штамповки — по ГОСТ 16523-97 или ГОСТ 19903-2015. Цинковое покрытие — по ГОСТ 9.307-2021. Общие требования к лестницам и ограждениям площадок — по ГОСТ 23120-2018 и СП 20.13330.2016.