


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


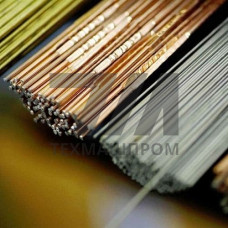
Припой ППдМКр85-12 — медно-кремниевый присадочный материал в виде прутка, содержащий около 85 % меди и 12 % кремния с регламентированными добавками, предназначенный для газовой сварки и пайки-сварки меди, латуней и бронз. Сплав относится к системе Cu–Si и применяется там, где недопустимо использование флюса на основе буры или требуется минимизировать остатки шлака в зоне соединения. Температура плавления припоя лежит в интервале 820–870 C, что ниже температуры плавления чистой меди (1083 C) и обеспечивает формирование качественного соединения без перегрева основного металла.
Пруток ППдМКр85-12 поставляется диаметром от 2 до 8 мм, длиной 500–1000 мм. Поверхность — светлая, без окалины и следов окисления. Кремний в составе выполняет функцию раскислителя: он связывает кислород и предотвращает образование оксидных включений в шве. Именно поэтому припой не требует обязательного применения флюса при сварке меди в среде защитного газа или при пайке-сварке с местным нагревом.
| Параметр | Значение | Единица | Условия | Примечание |
|---|---|---|---|---|
| Температура солидус | 820 | C | — | начало плавления |
| Температура ликвидус | 870 | C | — | полное расплавление |
| Плотность | 7,8 | г/см | 20 C | — |
| Предел прочности шва | 180–220 | МПа | на меди М1 | при растяжении |
| Диаметр прутка | 2–8 | мм | — | стандартный ряд |
Припой ППдМКр85-12 применяется при газовой сварке с использованием горелок типа ГС-3 или ГС-4 с наконечниками № 2–4. Ацетилено-кислородное пламя — восстановительное или нормальное, без избытка кислорода. При сварке в среде аргона используется TIG-оборудование с вольфрамовым электродом. Подготовка кромок включает механическую зачистку до металлического блеска и обезжиривание ацетоном или спиртом. Зазор между кромками — 0,5–1,5 мм в зависимости от толщины деталей. Нагрев основного металла ведут до 750–800 C, после чего вводят пруток в сварочную ванну.
При пайке-сварке латуней с содержанием цинка более 30 % рекомендуется предварительный подогрев деталей до 300–400 C для снижения термических напряжений и предотвращения испарения цинка. Скорость охлаждения шва — естественная на воздухе; закалка в воде не применяется, так как вызывает растрескивание соединения.
При газовой сварке меди флюс на основе буры желателен, но при TIG-сварке в аргоне можно обойтись без него благодаря раскисляющему действию кремния. Для латуней флюс рекомендуется во всех случаях.
Для деталей толщиной 2–4 мм оптимален пруток диаметром 3–4 мм. Для толщины свыше 6 мм применяют пруток 6–8 мм с предварительным подогревом кромок.
Нет. Кремний, входящий в состав припоя, образует со железом хрупкие силициды, что приводит к растрескиванию шва. Для сталей применяют медно-цинковые или серебряные припои.
Длительная эксплуатация — до 200–250 C. Кратковременный нагрев до 300 C допустим без потери прочности, но свыше 350 C начинается разупрочнение шва.