


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


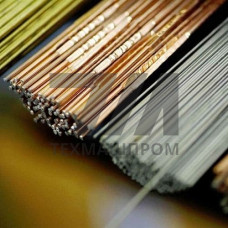
Припой для сварки ПЗл585-II — это серебряный припой системы Ag–Cu–Zn с массовой долей серебра 58,5 %, предназначенный для высокотемпературной пайки меди, латуни, бронзы и медно-никелевых сплавов. Сочетание эвтектической структуры и узкого интервала кристаллизации обеспечивает формирование плотного паяного шва с минимальной пористостью при работе в среде защитных газов и под флюсом. Марка выпускается в виде прутков, полос и проволоки, что позволяет применять её как при ручной газопламенной пайке, так и в автоматизированных установках индукционного и печного нагрева.
Сплав ПЗл585-II относится к группе среднеплавких серебряных припоев. Температура солидуса составляет 600 C, ликвидуса — 720 C. Рабочий интервал пайки лежит в пределах 720–780 C. Узкий разрыв между солидусом и ликвидусом (около 120 C) снижает риск образования горячих трещин и ликвационных зон в шве. Плотность сплава — 9,2 г/см, удельное электрическое сопротивление — 0,085 Оммм/м, что важно при пайке токоведущих элементов.
Прочность паяного соединения при сдвиге на меди достигает 220–260 МПа, на латуни ЛС59-1 — 180–210 МПа. Коррозионная стойкость шва в атмосферных условиях и в слабоагрессивных средах обеспечивается присутствием цинка и серебра, образующих плотную оксидную плёнку. При пайке в среде аргона или азота применяется канифольно-спиртовой флюс или флюс на основе буры; для ответственных соединений в электротехнике используют бесфлюсовую пайку в вакууме или восстановительной атмосфере.
При газопламенной пайке нагрев ведут нейтральным пламенем с избытком кислорода не более 5 %. Расстояние от ядра пламени до кромки детали — 15–25 мм. Для индукционной пайки частота тока выбирается в диапазоне 60–200 кГц в зависимости от массы и геометрии соединения. При печной пайке в атмосфере азота с точкой росы не выше –40 C обеспечивается чистая поверхность без оксидных включений.
Зазор между спаиваемыми поверхностями рекомендуется выдерживать в пределах 0,05–0,15 мм. При больших зазорах (до 0,3 мм) применяют припой в виде порошка или пасты с добавлением флюса. Скорость охлаждения после пайки не должна превышать 30 C/мин для предотвращения закалочных трещин в латунных деталях.
| Параметр | Значение | Единица | Условия | Примечание |
|---|---|---|---|---|
| Массовая доля серебра | 58,5 | % | по ГОСТ 19738-74 | основной компонент |
| Температура солидуса | 600 | C | — | начало плавления |
| Температура ликвидуса | 720 | C | — | полное расплавление |
| Рабочий интервал пайки | 720–780 | C | газопламенная | нейтральное пламя |
| Плотность | 9,2 | г/см | 20 C | — |
| Прочность на сдвиг | 220–260 | МПа | медь М1 | паяное соединение |
| Удельное сопротивление | 0,085 | Оммм/м | 20 C | шов |
Припой ПЗл585-II поставляется в виде прутков диаметром 2–4 мм, проволоки диаметром 0,8–2,0 мм и полос толщиной 0,2–0,5 мм. Поверхность прутков и проволоки должна быть чистой, без следов окалины, смазки и окислов. Перед пайкой детали обезжиривают ацетоном или уайт-спиритом, затем механически зачищают до металлического блеска. Флюс наносят непосредственно перед нагревом, так как его активность сохраняется не более 15–20 минут.
Для пайки в защитных газах применяют припой без флюса, а зону соединения продувают аргоном высокой чистоты (не ниже 99,99 %). При индукционной пайке втулок и патрубков используют кольцевые заготовки из проволоки, укладываемые в зазор с натягом. Расход припоя зависит от величины зазора и длины шва: при зазоре 0,1 мм на 1 см шва диаметром 10 мм требуется около 0,3 г сплава.
Для пайки меди и латуни используют флюсы на основе буры (ПВ-200, ПВ-201) или канифольно-спиртовые составы. При пайке в защитной атмосфере флюс не требуется.
Да, при зазоре 0,05–0,1 мм и пайке в вакууме или восстановительной атмосфере шов выдерживает гелиевый тест на герметичность до 110 мПа/с.
Пайка нержавеющих сталей возможна только с активными флюсами или в вакууме, так как оксид хрома затрудняет смачивание. Для регулярной пайки нержавейки рекомендуются припои с добавками никеля.
Оптимальный зазор — 0,05–0,15 мм. При зазоре менее 0,03 мм припой не проникает в стык, при зазоре более 0,3 мм снижается прочность шва.