


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


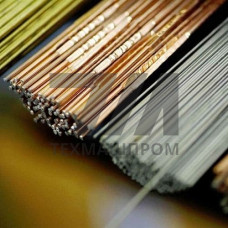
Припой ПЗл585-III — серебряный припой на основе серебра с содержанием 58,5 % Ag, предназначенный для пайки ответственных узлов в приборостроении, электротехнике и холодильной технике. Маркировка III указывает на третью группу припоев по ГОСТ 19738-74, характеризующуюся повышенной пластичностью и стойкостью к вибрационным нагрузкам. Материал поставляется в виде прутков, проволоки и ленты, что позволяет применять его как при ручной, так и при автоматизированной пайке.
Основу припоя ПЗл585-III составляет серебро (58,5–59,5 %), легирующее медью (31,0–33,0 %) и цинком (остальное). Такое сочетание обеспечивает эвтектическую структуру с температурой плавления 690–720 C, что ниже, чем у чистой меди, и позволяет паять детали без перегрева соседних элементов. Отсутствие кадмия и свинца делает припой пригодным для использования в пищевом и медицинском оборудовании, где предъявляются требования по токсикологической безопасности.
Технологические характеристики ПЗл585-III:
Пайка выполняется с применением флюсов на основе буры или борной кислоты, которые эффективно удаляют оксидные плёнки с поверхности меди, латуни и стали. Для защиты зоны пайки от окисления рекомендуется использовать нейтральную атмосферу или вакуум при автоматизированных процессах. Нагрев осуществляется газовыми горелками, ТВЧ-индукторами или в печах с контролируемой температурой; скорость нагрева должна обеспечивать равномерное прогрева деталей без местных перегревов.
Припой ПЗл585-III обеспечивает высокую смачиваемость и растекаемость по основным конструкционным металлам, формируя плотный шов без пор и раковин. Благодаря узкому интервалу кристаллизации (30 C) соединение получается герметичным, что критично для узлов, работающих под давлением хладагента или вакуумом.
ПЗл585-III востребован при производстве теплообменного оборудования, где требуется сочетание прочности и коррозионной стойкости. Основные области использования:
По сравнению с припоями ПСр40 и ПСр45, ПЗл585-III имеет более высокую температуру плавления, что позволяет использовать его для ступенчатой пайки, когда первый шов выполняется легкоплавким составом, а второй — данным припоем без расплавления предыдущего. При этом прочность соединения на 15–20 % выше, чем у ПСр45, что расширяет область применения в нагруженных конструкциях.
| Параметр | ПЗл585-III | ПСр45 | ПСр25 |
|---|---|---|---|
| Содержание серебра, % | 58,5 | 45 | 25 |
| Температура плавления, C | 690–720 | 660–725 | 745–775 |
| Предел прочности при сдвиге, МПа | 220–260 | 190–230 | 160–200 |
| Удельное сопротивление, Оммм/м | 0,045–0,055 | 0,065–0,075 | 0,085–0,095 |
Припой ПЗл585-III выпускается в виде прутков диаметром 1,0–5,0 мм, проволоки в бухтах и ленты толщиной 0,1–1,0 мм. Перед пайкой поверхность деталей зачищается механически или химически для удаления оксидов и жировых загрязнений. Рекомендуемый зазор между соединяемыми деталями — 0,05–0,15 мм; при больших зазорах снижается капиллярное течение припоя и падает герметичность шва.
ПЗл585-III — это обозначение по ГОСТ 19738-74, где III указывает на группу с повышенной пластичностью. ПСр58 — устаревшее обозначение того же состава по другой классификации; химический состав и свойства идентичны.
Да, припой обеспечивает качественное соединение нержавеющих сталей аустенитного класса при условии применения активных флюсов на основе борной кислоты и тщательной зачистки поверхности. Прочность шва достигает 80–90 % от прочности основного металла.
Для меди и латуни применяется бура или флюс ПВ209, для нержавеющей стали — флюсы на основе борной кислоты с добавками фторидов. При пайке в печи с защитной атмосферой флюс может не требоваться.
Рабочая температура пайки составляет 740–780 C, что на 20–60 C выше температуры полного расплавления. Это обеспечивает хорошую текучесть припоя и заполнение зазора без перегрева деталей.