


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


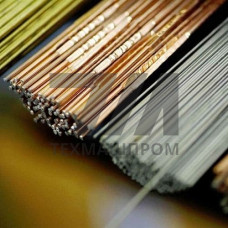
ПЗл585-VI — серебряный припой системы Ag–Cu–Zn–Sn, предназначенный для высокотемпературной пайки. Массовая доля серебра — 58,5 %, что обеспечивает температуру плавления в диапазоне 800–830 C и предел прочности паяного соединения до 400 МПа. Припой применяется в узлах, работающих при температурах до 400 C, включая теплообменники, вакуумные камеры и элементы электронной техники.
| Параметр | Значение | Единица | Условия | Метод контроля |
|---|---|---|---|---|
| Массовая доля Ag | 58,5 | % | основной компонент | ГОСТ 17234 |
| Температура солидус | 800 | C | — | ДТА |
| Температура ликвидус | 830 | C | — | ДТА |
| Плотность | 9,2 | г/см | 20 C | ГОСТ 20018 |
| Предел прочности паяного шва | 350–400 | МПа | сталь 12Х18Н10Т | ГОСТ 28830 |
| Рабочая температура узла | до 400 | C | длительная эксплуатация | — |
Припой ПЗл585-VI содержит серебро (58,5 %), медь (27 %), цинк (10 %), олово (4,5 %). Такое соотношение обеспечивает узкий интервал кристаллизации — 30 C, что снижает риск образования горячих трещин при пайке тонкостенных конструкций. Цинк и олово снижают температуру плавления, сохраняя высокую коррозионную стойкость соединения. Структура припоя — мелкозернистая эвтектика с включениями интерметаллидов Cu–Zn.
Пайка выполняется с флюсами на основе фторидов и хлоридов (ФПС-Н2, ФП-8) или в вакууме при остаточном давлении не выше 10 Па. Нагрев — индукционный, печной или газопламенный. Зазор между соединяемыми поверхностями — 0,05–0,15 мм. Скорость нагрева — не более 50 C/мин для предотвращения деформаций. После пайки остатки флюса удаляются промывкой в горячей воде и механической зачисткой.
Рабочая температура пайки — 830–860 C. Превышение 880 C приводит к испарению цинка и пористости шва.
Да, припой обеспечивает прочное соединение со сталями 12Х18Н10Т, 08Х18Н10 и 10Х17Н13М2Т при использовании флюса ФПС-Н2 или пайке в вакууме.
Рекомендуемый зазор — 0,05–0,15 мм. При зазоре более 0,2 мм капиллярное заполнение ухудшается, прочность шва снижается на 20–30 %.
Да, поверхности зачищаются до металлического блеска и обезжириваются. Оксидные плёнки на нержавеющей стали удаляются механически или травлением.