


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


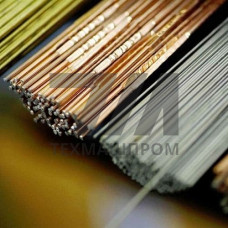
Припой ПЗл585с — серебряный припой с содержанием серебра 58,5 %, легированный медью и цинком. Относится к группе среднеплавких серебряных припоев с температурой плавления в диапазоне 665–720 C. Материал предназначен для пайки узлов, работающих при повышенных вибрационных и ударных нагрузках, где требуется сочетание высокой прочности соединения и коррозионной стойкости.
Химический состав ПЗл585с регламентируется ГОСТ 19738-2021. Основные компоненты — серебро (58,5 0,5 %), медь (31,5 1,0 %), цинк (остальное). Допустимое содержание примесей не превышает 0,4 %, включая свинец, железо и висмут. Структура припоя — эвтектического типа, что обеспечивает узкий интервал кристаллизации и стабильное заполнение капиллярных зазоров.
Пайка припоем ПЗл585с выполняется при температуре 720–760 C. Рекомендуемый капиллярный зазор — 0,05–0,15 мм. Для удаления оксидной плёнки применяются флюсы на основе буры с добавлением фтористых соединений, например ПВ209 или ПВ284. Нагрев осуществляется газовыми горелками, в печах с защитной атмосферой или токами высокой частоты.
Механические свойства паяных соединений на ПЗл585с:
Припой ПЗл585с востребован в отраслях, где предъявляются повышенные требования к надёжности паяных соединений:
Материал обеспечивает коррозионную стойкость соединений в атмосферных условиях и в средах с умеренной агрессивностью. Пайка ПЗл585с применяется для соединения меди, латуни, бронзы, а также низкоуглеродистых сталей при условии предварительного лужения.
Припой ПЗл585с поставляется в нескольких формах, что позволяет подобрать оптимальный вариант под конкретный технологический процесс:
| Параметр | Значение для ПЗл585с | Метод контроля | Норматив | Примечание |
|---|---|---|---|---|
| Серебро, % | 58,5 0,5 | Химический анализ | ГОСТ 19738-2021 | Основной компонент |
| Температура солидуса, C | 665 | Дифференциальный термический анализ | ГОСТ 19738-2021 | Начало плавления |
| Температура ликвидуса, C | 720 | Дифференциальный термический анализ | ГОСТ 19738-2021 | Полное расплавление |
| Предел прочности при срезе, МПа | 220–260 | Механические испытания | ГОСТ 19738-2021 | Пайка меди М1 |
| Удельное электросопротивление, Оммм/м | 0,045–0,055 | Мост постоянного тока | ГОСТ 19738-2021 | При 20 C |
При выборе припоя ПЗл585с необходимо учитывать материал соединяемых деталей и условия эксплуатации узла. Для пайки деталей из алюминиевой бронзы требуется корректировка температурного режима в сторону увеличения на 20–30 C. При пайке тонкостенных элементов следует применять ускоренный нагрев для предотвращения перегрева основного металла.
Хранение припоя осуществляется в сухих отапливаемых помещениях при относительной влажности не более 70 %. Проволока и лента поставляются в бухтах и катушках, защищённых от механических повреждений. Срок хранения не ограничен при соблюдении условий транспортировки и складирования.
ПЗл585с и ПСр58 — это обозначения одного материала. ПЗл — аббревиатура по старому ГОСТ 19738-74, ПСр — по действующему ГОСТ 19738-2021. Химический состав и свойства идентичны.
Для пайки меди и латуни применяются флюсы ПВ209, ПВ284 на основе буры с фтористыми добавками. Для нержавеющих сталей используются активные флюсы типа ФТКА при температуре 750–800 C.
Да, припой соответствует требованиям к материалам, контактирующим с пищевыми средами, при условии отсутствия свинца в составе. Содержание свинца в ПЗл585с не превышает 0,005 %.
Рекомендуемый капиллярный зазор составляет 0,05–0,15 мм. При увеличении зазора до 0,2 мм прочность соединения снижается на 15–20 % из-за образования крупнокристаллической структуры шва.