Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


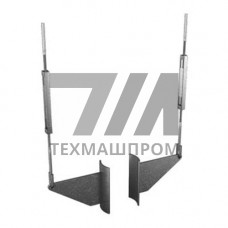
Приварной блок подвески для вертикальных трубопроводов из стали AISI 304 — это несущий элемент трубопроводной обвязки, предназначенный для жесткой фиксации и передачи весовой нагрузки от вертикального участка трубопровода на строительные конструкции здания или технологическую эстакаду. В отличие от хомутовых или ленточных подвесок, данная модификация не охватывает трубу по периметру, а приваривается непосредственно к ее наружной поверхности, что исключает необходимость демонтажа тепловой изоляции и обеспечивает неразъемное соединение опоры с трубой.
Изготовление блока подвески из коррозионностойкой аустенитной стали AISI 304 (аналог 08Х18Н10) определяет его применение в средах с повышенными требованиями к гигиене и стойкости к агрессивным компонентам. Материал характеризуется содержанием хрома 17,5–19,5% и никеля 8,0–10,5%, что обеспечивает пассивацию поверхности и устойчивость к межкристаллитной коррозии в условиях контакта с пищевыми средами, фармацевтическими субстанциями и слабоагрессивными химическими реагентами. Рабочий диапазон температур для данного исполнения составляет от –196 C до +400 C, что позволяет применять узлы в криогенных системах и на паропроводах среднего давления.
Приварной блок подвески состоит из опорной пластины с разделкой кромок под сварной шов и проушины с отверстием под такелажный элемент — резьбовой стержень, серьгу или талреп. Присоединение к трубопроводу выполняется угловым сварным швом по периметру пластины; для труб диаметром 57–530 мм применяется сплошная обварка, для больших диаметров допускается прерывистый шов с шагом, регламентированным проектом. Сварка стали AISI 304 выполняется электродами типа Э-08Х20Н9Г2Б или в среде аргона неплавящимся электродом с присадочной проволокой Св-04Х19Н9.
Ключевым преимуществом приварной схемы является отсутствие концентраторов напряжений, характерных для болтовых соединений, и равномерное распределение нагрузки по образующей трубы. Это особенно важно для вертикальных участков большой протяженности, где суммарная масса трубопровода с транспортируемой средой и изоляцией может достигать нескольких тонн. Шаг расстановки опор рассчитывается исходя из допустимого прогиба и несущей способности трубы; для неизолированных трубопроводов Dy 100–200 мм типовой шаг составляет 3–5 м.
| Условный диаметр трубы, мм | Толщина опорной пластины, мм | Диаметр отверстия проушины, мм | Допустимая нагрузка, кН | Масса блока, кг |
|---|---|---|---|---|
| 57 | 6 | 14 | 8 | 0,4 |
| 108 | 8 | 18 | 16 | 0,9 |
| 219 | 10 | 22 | 32 | 2,1 |
Геометрия опорной пластины подбирается по радиусу трубы для обеспечения плотного прилегания по всей площади контакта. Для труб с отношением толщины стенки к диаметру менее 1:50 рекомендуется использовать усиленные блоки с ребрами жесткости, предотвращающими локальную деформацию стенки в зоне сварного шва. При монтаже на трубопроводах, транспортирующих среды с температурой выше 100 C, необходимо учитывать тепловое расширение и предусматривать компенсацию осевых перемещений за счет регулировки длины тяг.
Поверхность блоков подвески из AISI 304 поставляется в двух исполнениях: с матовой поверхностью 2B после дрессировки и с электрополированной поверхностью Ra 0,8 мкм для санитарных применений. Электрополирование повышает коррозионную стойкость за счет удаления поверхностного слоя, обогащенного включениями, и снижает адгезию биологических загрязнений, что критично для производств с требованиями стандарта GMP.
Приварной блок не охватывает трубу, а приваривается к ее поверхности, что исключает контактную коррозию под хомутом и позволяет устанавливать опору на трубы с уже нанесенной изоляцией без ее повреждения. Соединение получается неразъемным и выдерживает большие осевые нагрузки.
Ручная дуговая сварка выполняется электродами Э-08Х20Н9Г2Б, аргонодуговая — присадочной проволокой Св-04Х19Н9. Сварка ведется в среде аргона с расходом 6–10 л/мин, корень шва защищается поддувом аргона для предотвращения образования вольфрамовых оксидов.
Да, при условии, что вибрация не превышает амплитуду 0,5 мм и частоту 25 Гц. Сварное соединение не подвержено самоотвинчиванию, однако в зоне вибрации рекомендуется применять блоки с увеличенной толщиной пластины и проводить контроль сварных швов капиллярной дефектоскопией после 1000 циклов нагружения.
Для трубопровода Dy 150 с толщиной стенки 4,5 мм и водой в качестве рабочей среды шаг составляет 4–5 м. При наличии тепловой изоляции плотностью 200 кг/м шаг сокращается до 3 м. Точный расчет выполняется по СП 60.13330 с учетом массы арматуры и фланцевых соединений.