


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


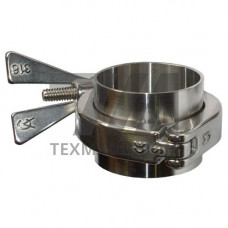
Приварной патрубок зажимного соединения CLAMP из стали AISI 316L — это ответвительный элемент трубной обвязки, у которого один конец выполнен под стыковую сварку с трубопроводом, а второй оснащён фланцевой головкой под хомутовое (кламповое) соединение. Материал AISI 316L (аналог 03Х17Н14М3, DIN 1.4404) — аустенитная низкоуглеродистая коррозионностойкая сталь с содержанием молибдена 2–3 %. Углерод в пределах 0,03 % исключает выделение карбидов хрома при сварке, поэтому сварной шов патрубка сохраняет стойкость к межкристаллитной коррозии без последующей термообработки.
Головка патрубка обрабатывается по стандарту DIN 32676 (эквиваленты: ISO 2852, 3A Sanitary Standard). Уплотнение обеспечивается прокладкой из силикона, EPDM, FKM или PTFE, зажимаемой хомутом. Ответная поверхность головки имеет канавку под прокладку и коническую фаску, центрирующую соединение при затяжке. Типовое давление в контуре — до 16 бар при температуре до 120 C; для FKM-уплотнений верхний предел достигает 200 C.
| Типоразмер DN | Наружный диаметр трубы, мм | Диаметр головки, мм | Толщина стенки, мм | Рабочее давление, бар |
|---|---|---|---|---|
| DN 25 | 29 | 50,5 | 1,6 | 16 |
| DN 40 | 41 | 64 | 1,6 | 16 |
| DN 50 | 53 | 77,5 | 1,6 | 10 |
| DN 80 | 85 | 108 | 2,0 | 10 |
| DN 100 | 104 | 130 | 2,0 | 6 |
Патрубки выпускаются в двух вариантах поверхности:
Патрубки CLAMP AISI 316L монтируются в системах, где требуется частая разборка контура для санитарной обработки или замены участка трубопровода:
Патрубок стыкуется с ответным штуцером, фланцем или переходником того же стандарта DIN 32676. Хомут затягивается моментом 15–25 Нм в зависимости от типоразмера; перетяжка деформирует прокладку и снижает герметичность. При сварке применяется присадочная проволока ER316L, продувка аргоном с внутренней стороны обязательна для сохранения коррозионной стойкости шва. После монтажа контур проверяется на герметичность гидроиспытанием при 1,5-кратном рабочем давлении.
Молибден в составе 316L повышает стойкость к хлоридсодержащим средам и питтинговой коррозии. В контурах с морской водой, рассолами или дезинфицирующими растворами на основе гипохлорита 304 быстро корродирует, тогда как 316L сохраняет целостность.
Для типоразмера DN 50 рекомендуемый момент — 20–25 Нм. Превышение приводит к выдавливанию прокладки и потере герметичности; недостаточная затяжка вызывает протечку при давлении выше 6 бар.
Да, аустенитная структура 316L сохраняет ударную вязкость до –50 C. При более низких температурах требуется проверка на хрупкость сварного шва и применение уплотнений из PTFE или силикона, рассчитанных на криогенные режимы.
Нет. Низкое содержание углерода ( 0,03 %) предотвращает сенсибилизацию в зоне термического влияния. Достаточно зачистить шов и провести пассивацию для восстановления оксидной плёнки.