


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


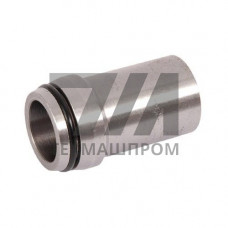
Приварные адаптеры TN299B-20 — это фитинги, предназначенные для неразъёмного соединения трубопроводных систем с помощью дуговой сварки. Конструкция TN299B-20 обеспечивает переход между трубными элементами различного диаметра либо присоединение к оборудованию с конкретным посадочным размером. Исполнение под приварку встык гарантирует герметичность соединения, что критично для систем, работающих под высоким давлением или в агрессивных средах.
Адаптеры TN299B-20 изготавливаются методом горячей объёмной штамповки с последующей механической обработкой. Геометрия переходной зоны рассчитана на минимальную концентрацию напряжений при циклических нагрузках. Присоединительные размеры соответствуют типоразмерному ряду, что обеспечивает совместимость с трубопроводной арматурой и насосным оборудованием. Фаска под сварной шов выполнена под углом 37,5 — стандартный профиль для стыковых соединений, применяемый при автоматической и ручной электродуговой сварке.
Для производства TN299B-20 используется конструкционная низколегированная сталь с контролируемым содержанием углерода, обеспечивающим свариваемость без предварительного подогрева в диапазоне толщин до 20 мм. Механические характеристики материала после нормализации:
Приварные адаптеры TN299B-20 востребованы в магистральных и технологических трубопроводах, где требуется надёжное соединение с возможностью демонтажа только при разрезании шва. Основные сферы использования:
Сварка адаптеров TN299B-20 выполняется электродами с основным видом покрытия (тип Э42А или Э50А) либо в среде защитного газа проволокой Св-08Г2С. Перед сваркой кромки зачищаются до металлического блеска, обезжириваются. После завершения сварочных работ обязателен визуальный и измерительный контроль, при необходимости — ультразвуковая дефектоскопия сварного шва. Рабочее давление в системе зависит от толщины стенки и диаметра условного прохода, но для стандартного исполнения не превышает 16 МПа при температуре до 300 C.
| Параметр | Значение для DN 50 | Значение для DN 80 | Значение для DN 100 | Метод контроля |
|---|---|---|---|---|
| Наружный диаметр, мм | 57 | 89 | 108 | Штангенциркуль |
| Толщина стенки, мм | 3,5 | 4,0 | 4,5 | Микрометр |
| Длина, мм | 100 | 120 | 140 | Линейка измерительная |
| Масса, кг | 0,42 | 0,85 | 1,30 | Весы электронные |
Адаптеры TN299B-20 рассчитаны на продолжительную работу в диапазоне температур от –40 C до +350 C. При температурах ниже –20 C рекомендуется проведение входного контроля ударной вязкости металла шва. Для наружной защиты от коррозии применяются лакокрасочные покрытия на эпоксидной основе или цинконаполненные составы, стойкие к атмосферному воздействию. Внутренняя поверхность при транспортировке агрессивных сред дополнительно футеруется или протекторно защищается.
Производство адаптеров TN299B-20 выполняется по техническим условиям предприятия-изготовителя, согласованным с требованиями ГОСТ 33259-2015 в части присоединительных размеров и методов контроля.
Повторная сварка допускается не более двух раз при условии удаления старого шва механическим способом и проведения контроля основного металла на отсутствие дефектов.
Для толщин стенки до 20 мм из низколегированной стали послесварочная термообработка не обязательна. При больших толщинах или эксплуатации в средах, вызывающих коррозионное растрескивание, рекомендуется отпуск при 600–650 C.
Адаптер позволяет выполнять стыковые соединения с трубами, переходы на фланцевые узлы через приварку ответного фланца, а также врезку в коллектор под углом 90.