


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


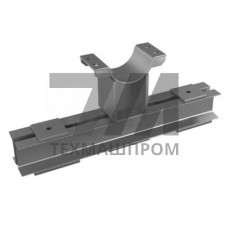
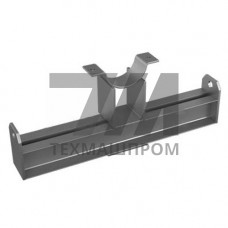
Приварные опоры из стали 12Х18Н10Т — это несущие элементы трубопроводных систем, предназначенные для фиксации и передачи нагрузок от обогреваемых, охлаждаемых и технологических линий, работающих в агрессивных средах. Материал 12Х18Н10Т относится к классу хромоникелевых аустенитных сталей с титановой стабилизацией, что обеспечивает стойкость к межкристаллитной коррозии после сварки и эксплуатации в интервале температур от –196 до +600 C.
В отличие от опор из углеродистых сталей, приварные опоры 12Х18Н10Т сохраняют работоспособность в условиях контакта с серосодержащими средами, органическими и неорганическими кислотами, щелочными растворами и морской водой. Это делает их востребованными на объектах химической, нефтегазоперерабатывающей, фармацевтической и пищевой промышленности, а также в системах атомной энергетики, где требования к чистоте и коррозионной стойкости металлоконструкций ужесточены.
Приварные опоры 12Х18Н10Т выпускаются в нескольких конструктивных модификациях, каждая из которых рассчитана на определённый характер нагружения и способ монтажа:
Геометрия опор (высота, ширина опорной плиты, диаметр обечайки) подбирается по диаметру трубопровода и расчётной нагрузке. Соединение с трубой выполняется сплошным сварным швом по периметру контакта, что обеспечивает герметичность узла и равномерное распределение напряжений.
Химический состав стали регламентируется ГОСТ 5632 и включает хром (17–19 %), никель (9–11 %), титан (не менее 5C до 0,8 %). Легирование титаном предотвращает выпадение карбидов хрома по границам зёрен при нагреве в процессе сварки, что критически важно для опор, работающих в интервале температур 450–800 C.
| Параметр | Значение | Метод контроля | Условия испытаний | Примечание |
|---|---|---|---|---|
| Предел текучести | 196 МПа | Растяжение по ГОСТ 1497 | 20 C | Для листового проката |
| Временное сопротивление | 510–710 МПа | Растяжение по ГОСТ 1497 | 20 C | Зависит от толщины |
| Относительное удлинение | 35 % | Растяжение по ГОСТ 1497 | 20 C | Пластичность аустенита |
| Ударная вязкость KCU | 69 Дж/см | Ударный изгиб по ГОСТ 9454 | –196 C | Хладостойкость |
| Стойкость к МКК | Стабильна | Метод АМУ по ГОСТ 6032 | После провоцирующего нагрева | Титановая стабилизация |
Приварные опоры 12Х18Н10Т используются при прокладке технологических трубопроводов, транспортирующих агрессивные продукты под давлением до 10 МПа. Типовые сценарии применения включают:
При монтаже опор на трубопроводах из аустенитных сталей необходимо применять электроды и присадочные материалы того же класса (например, Св-04Х19Н11М3 или Э-08Х20Н9Г2Б), чтобы избежать образования хрупких структур в зоне термического влияния. Рекомендуется ограничивать погонную энергию сварки и использовать многослойные швы с контролем межслойной температуры.
Использование приварных опор из коррозионностойкой стали вместо оцинкованных или окрашенных аналогов исключает необходимость периодического восстановления защитных покрытий в зоне сварного соединения. Это особенно актуально для труднодоступных участков эстакад и коллекторов, где обслуживание затруднено. Дополнительным преимуществом является полная совместимость материала опоры с материалом трубопровода: коэффициенты термического расширения совпадают, что исключает возникновение дополнительных напряжений при циклических температурных нагрузках.
Для стали 12Х18Н10Т допустимая температура эксплуатации без потери коррозионной стойкости составляет до 600 C. При длительном нагреве выше 800 C возможно выделение -фазы, снижающее ударную вязкость.
Для стали 12Х18Н10Т аустенитного класса термическая обработка после сварки не требуется. Благодаря стабилизации титаном материал не склонен к межкристаллитной коррозии в зоне термического влияния.
Рекомендуются электроды типа Э-08Х20Н9Г2Б (ЦЛ-11) или аналогичные с аустенитной структурой наплавленного металла. Допускается аргонодуговая сварка присадочной проволокой Св-04Х19Н11М3.
Да, сталь 12Х18Н10Т сохраняет пластичность при температурах до –196 C, что подтверждается значениями ударной вязкости. Опоры пригодны для трубопроводов сжиженного природного газа и азота.