


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


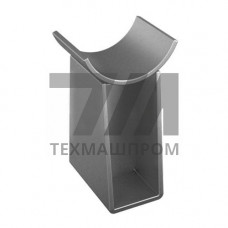
Приварные опоры по ОСТ 34-10-616-93 — это неотъемлемые элементы трубопроводных систем, предназначенные для передачи нагрузок от трубопровода на строительные конструкции. В отличие от хомутовых и скользящих опор, данные изделия фиксируются к трубе исключительно сварным соединением, что обеспечивает высокую жёсткость узла и возможность восприятия значительных осевых и поперечных усилий. ОСТ 34-10-616-93 регламентирует изготовление опор для трубопроводов с условным проходом от 15 до 1400 мм, работающих при температуре транспортируемой среды от –40 C до +450 C.
Конструктивно приварная опора представляет собой стальной корпус (стакан, пластину или сегмент) с приваренным к нему патрубком или рёбрами жёсткости. Материал изготовления — углеродистые стали марок Ст3сп, 09Г2С, а также низколегированные стали 17ГС, 17Г1С. Для трубопроводов, транспортирующих агрессивные среды, применяются коррозионностойкие стали 12Х18Н10Т и 08Х18Н10Т. Присоединительные размеры опор унифицированы и соответствуют присоединительным размерам арматуры и фланцев по ГОСТ 12815–80.
Основные геометрические параметры приварных опор ОСТ 34-10-616-93 определяются диаметром условного прохода трубопровода и величиной воспринимаемой нагрузки. Опоры подразделяются на несколько исполнений: с плоским основанием, с цилиндрическим стаканом, с направляющими рёбрами. Высота опоры варьируется от 50 до 400 мм в зависимости от типоразмера. Толщина опорной пластины составляет от 6 до 20 мм, что обеспечивает необходимую жёсткость при изгибающих моментах.
| Типоразмер | Диаметр трубы, мм | Высота опоры, мм | Толщина пластины, мм | Допустимая нагрузка, кН |
|---|---|---|---|---|
| Опора 1 | 57 | 80 | 8 | 12,5 |
| Опора 2 | 108 | 120 | 10 | 25,0 |
| Опора 3 | 219 | 160 | 12 | 50,0 |
| Опора 4 | 325 | 200 | 14 | 80,0 |
| Опора 5 | 426 | 250 | 16 | 125,0 |
| Опора 6 | 530 | 300 | 18 | 160,0 |
Приварные опоры ОСТ 34-10-616-93 применяются в системах трубопроводов тепловых электростанций, котельных установок, нефтеперерабатывающих и химических производств. Они устанавливаются на вертикальных и горизонтальных участках трубопроводов пара, горячей воды, технологических газов и жидкостей. Ключевое преимущество — возможность монтажа в стеснённых условиях, где установка хомутовых опор невозможна из-за отсутствия доступа к трубе по всему периметру.
При монтаже приварных опор необходимо учитывать температурные удлинения трубопровода. Для компенсации линейного расширения опоры данного типа часто комбинируются с П-образными компенсаторами или сильфонными устройствами. Сварной шов, соединяющий опору с трубой, должен быть выполнен с полным проваром и пройти неразрушающий контроль в соответствии с требованиями Ростехнадзора.
Для изготовления приварных опор по ОСТ 34-10-616-93 используются следующие материалы:
Сварные соединения выполняются электродами Э42А, Э46А или Э50А в зависимости от марки стали. Контроль качества сварных швов проводится методами ультразвуковой дефектоскопии или радиографического контроля. Готовые опоры подвергаются антикоррозионной обработке — грунтованию и окрашиванию в соответствии с условиями эксплуатации.
Опоры воспринимают вертикальные нагрузки от массы трубопровода и транспортируемой среды, а также горизонтальные усилия от температурных деформаций и вибраций. Допустимая нагрузка зависит от типоразмера и составляет от 12,5 до 160 кН.
Нет, стандарт ОСТ 34-10-616-93 ограничивает применение опор температурой +450 C. Для более высоких температур требуются специальные опоры из жаропрочных сталей, изготовленные по другим нормативным документам.
Используется ручная дуговая сварка покрытыми электродами или механизированная сварка в среде защитных газов. Тип сварки выбирается в зависимости от марки стали и условий монтажа.
Термообработка необходима для трубопроводов из низколегированных сталей толщиной стенки более 36 мм, а также для конструкций, работающих при отрицательных температурах ниже –40 C.