


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


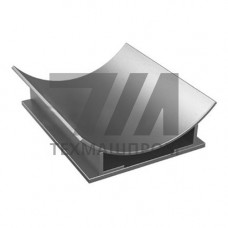
Приварные опоры, изготовляемые по стандарту организации СТО 79814898 130-2009, представляют собой неотъемлемые элементы крепления трубопроводов, обеспечивающие передачу нагрузок от веса трубы, изоляции, транспортируемой среды и температурных деформаций на несущие строительные конструкции. Данный стандарт регламентирует изготовление опор для трубопроводов с наружным диаметром от 57 до 1420 мм, эксплуатируемых при температурах от –70 C до +450 C в системах теплоснабжения, нефтегазовой отрасли и химической промышленности.
Опоры приварные по СТО 79814898 130-2009 подразделяются на подвижные (скользящие, катковые, направляющие) и неподвижные (упорные, лобовые). Каждая опора состоит из сварного корпуса, привариваемого непосредственно к телу трубы, и хомутов или рёбер жёсткости, воспринимающих изгибающие моменты. Приварка выполняется ручной дуговой сваркой электродами Э50А или механизированной сваркой в среде защитных газов.
Материал опор — углеродистая сталь марок Ст3сп5, 09Г2С, 17ГС, а также низколегированные стали для северного исполнения (ХЛ). Предел текучести применяемых сталей составляет не менее 245 МПа для Ст3сп5 и 325 МПа для 09Г2С. Антикоррозионное покрытие — грунт-эмаль или горячее цинкование толщиной 60–120 мкм.
| Типоразмер | Диаметр трубы, мм | Нагрузка, кН | Материал | Температура, C |
|---|---|---|---|---|
| ОП-57 | 57 | 3,5 | Ст3сп5 | –40…+200 |
| ОП-219 | 219 | 12,0 | 09Г2С | –60…+350 |
| ОП-530 | 530 | 35,0 | 17ГС | –70…+450 |
| ОП-1020 | 1020 | 80,0 | 09Г2С | –60…+350 |
| ОП-1420 | 1420 | 120,0 | 09Г2С | –60…+350 |
Приварные опоры по СТО 79814898 130-2009 применяются в тепловых сетях с подземной и надземной прокладкой, на технологических трубопроводах нефтеперерабатывающих установок, в системах пароснабжения котельных агрегатов, а также в трубопроводах химических производств с агрессивными средами. В надземной прокладке опоры устанавливаются на эстакадах, кронштейнах и траверсах с шагом, определяемым расчётом на прочность и жёсткость.
Установка приварных опор выполняется после монтажа трубопровода в проектное положение. Сварные швы приварки опор подлежат визуально-измерительному контролю и, при необходимости, ультразвуковой дефектоскопии. Отклонение от перпендикулярности опорной поверхности к оси трубы не должно превышать 2 мм на 100 мм длины. После сварки производится зачистка швов и восстановление антикоррозионного покрытия.
Используются углеродистые стали Ст3сп5, 09Г2С, 17ГС, а также низколегированные стали в северном исполнении. Выбор марки определяется температурой эксплуатации и нагрузкой.
Диапазон рабочих температур составляет от –70 C до +450 C в зависимости от марки стали и типа опоры.
Шаг определяется расчётом на прочность и жёсткость с учётом диаметра трубы, веса транспортируемой среды и температурных деформаций. Типовые значения — от 2 до 6 метров.
Да, выполняется визуально-измерительный контроль и, при необходимости, ультразвуковая дефектоскопия сварных соединений.