


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


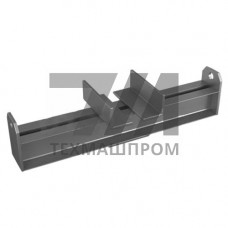
Приварные подвески на опорной балке с проушинами из стали 20 — это неразъёмные узлы крепления трубопроводов, устанавливаемые методом приварки к несущей балке и оснащённые проушинами для шарнирного соединения с тягами, серьгами или подвесными хомутами. Сталь 20 (ГОСТ 1050) — углеродистая качественная конструкционная сталь с содержанием углерода 0,17–0,24 %, применяемая для изготовления деталей, работающих при температуре от –40 C до +425 C под статическими и умеренными динамическими нагрузками.
Подвеска представляет собой сварную или штампосварную конструкцию, состоящую из опорной плиты, привариваемой к балке, и двух параллельных проушин с соосными отверстиями. Отверстия проушин обрабатываются под палец или болт шарнирного соединения. Типовые исполнения предусматривают одну или две проушины, а также смещённое положение оси отверстия относительно плоскости приварки.
Сталь 20 после нормализации обеспечивает предел текучести не менее 245 МПа и временное сопротивление 410–530 МПа. Для повышения прочности проушин применяется термическая обработка — закалка с отпуском. Свариваемость стали 20 — удовлетворительная, без ограничений по толщине при использовании электродов Э42А и Э46А. Хладостойкость позволяет эксплуатировать подвески в условиях умеренного и холодного климата (У1, ХЛ1 по ГОСТ 15150).
| Параметр | Значение | Единица | Условие | Стандарт |
|---|---|---|---|---|
| Предел текучести | 245 | МПа | нормализация | ГОСТ 1050 |
| Временное сопротивление | 410–530 | МПа | растяжение | ГОСТ 1050 |
| Относительное удлинение | 25 | % | нормализация | ГОСТ 1050 |
| Ударная вязкость | 34 | Дж/см | +20 C | ГОСТ 9454 |
| Рабочая температура | –40…+425 | C | длительная | ГОСТ 15150 |
Подвески с проушинами на опорной балке применяются в системах крепления технологических трубопроводов пара, горячей воды и газообразных сред на промышленных объектах. Основные области:
Установка подвески выполняется приваркой опорной плиты к нижней или верхней полке балки. Соосность проушин обеспечивается при изготовлении; при монтаже допускается совместная обработка отверстий. Шарнирное соединение через палец компенсирует угловые перемещения трубопровода при температурном расширении. Контроль сварных швов — визуально-измерительный и ультразвуковой по ГОСТ 3242. Периодичность осмотра — не реже одного раза в 12 месяцев с проверкой износа отверстий проушин.
Допустимая нагрузка определяется расчётом проушины на смятие и срез. Для проушины толщиной 10 мм с отверстием 20 мм при стали 20 нормализованной допускаемая нагрузка составляет ориентировочно 30–45 кН в зависимости от коэффициента запаса.
Да, сталь 20 сохраняет работоспособность до –40 C. При более низких температурах требуется применение сталей 09Г2С или 10Г2С1 с гарантированной хладостойкостью.
Для ручной дуговой сварки используются электроды Э42А или Э46А по ГОСТ 9467. При механизированной сварке — проволока Св-08Г2С в среде CO.
При толщине опорной плиты до 36 мм и стали 20 термообработка не требуется. При больших толщинах или повышенных требованиях к вязкости проводится высокий отпуск при 600–650 C.