


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


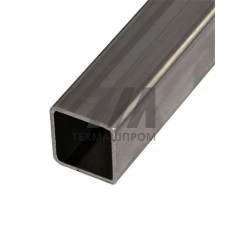
Профильные трубы по ГОСТ 13663-86 — это металлопрокат замкнутого сечения некруглой формы, изготовленный из электросварных или бесшовных заготовок. Стандарт регламентирует сортамент, предельные отклонения по геометрическим размерам и кривизне для квадратных, прямоугольных, овальных и плоскоовальных профилей. Документ распространяется на трубы общего назначения, применяемые в машиностроении, строительных металлоконструкциях и производстве несущих элементов.
Ключевое отличие ГОСТ 13663-86 от отраслевых ТУ — жёсткая привязка размерного ряда к толщине стенки и нормирование внешнего радиуса скругления углов. Для квадратных профилей со стороной до 100 мм радиус не должен превышать 1,5–2,5 толщины стенки, что критично при последующей механической обработке и сварке в автоматических линиях.
Стандарт устанавливает размерные группы для каждого типа сечения. Квадратные трубы выпускаются со стороной от 10 до 180 мм, прямоугольные — с соотношением сторон от 1,25 до 2,5 при ширине до 150 мм. Толщина стенки варьируется в пределах 1–14 мм в зависимости от способа производства и габарита профиля.
Предельные отклонения по наружным размерам нормируются классами точности: для холоднодеформированных труб — от 0,3 мм при малых сечениях до 1,5% для крупных; для горячедеформированных и электросварных допуски расширяются. Овальность и кривизна профиля ограничены значениями, обеспечивающими стабильность позиционирования заготовки в зажимных приспособлениях обрабатывающих центров.
| Тип сечения | Размеры, мм | Толщина стенки, мм | Радиус скругления, мм | Момент инерции, см |
|---|---|---|---|---|
| Квадратное | 40 40 | 3,0 | 4,5 | 9,84 |
| Прямоугольное | 60 40 | 4,0 | 6,0 | 29,40 |
| Овальное | 30 15 | 1,5 | — | 1,12 |
По ГОСТ 13663-86 профильные трубы изготавливаются из углеродистых сталей обыкновенного качества (Ст2кп, Ст3сп, Ст3пс) и качественных конструкционных сталей (08, 10, 20, 35). Для ответственных сварных узлов применяются низколегированные стали типа 09Г2С, обеспечивающие хладостойкость до –70 C. Химический состав и механические свойства исходного проката должны соответствовать ГОСТ 380 и ГОСТ 1050.
Временное сопротивление разрыву для труб из стали Ст3сп составляет 370–480 МПа, предел текучести — не менее 235 МПа. Относительное удлинение нормируется в диапазоне 23–26% в зависимости от толщины стенки. Для холоднодеформированных труб стандарт допускает повышение прочностных характеристик на 10–15% за счёт наклепа при формовке.
Электросварные профильные трубы формуются на непрерывных трубоэлектросварочных агрегатах (ТЭСА) с последующей калибровкой в многоклетьевых калибровочных станах. Сварной шов подвергается 100% контролю неразрушающими методами — вихретоковым или ультразвуковым. Бесшовные горячедеформированные профили производятся на трубопрокатных установках с последующей правкой на растяжных или роликоправильных машинах.
Для снятия внутренних напряжений после холодной деформации трубы могут подвергаться низкому отпуску при 150–200 C. По требованию заказчика выполняется термическая обработка всего объёма партии — нормализация или закалка с отпуском, что расширяет область применения профилей в нагруженных конструкциях.
Профильные трубы по ГОСТ 13663-86 востребованы при изготовлении:
Прямоугольные профили с соотношением сторон 2:1 применяются в качестве поясов ферм большепролётных перекрытий, где важно обеспечить максимальный момент сопротивления при минимальной массе погонного метра. Овальные сечения используются в системах пневмотранспорта и вентиляционных каналах, где требуется снижение аэродинамического сопротивления.
Каждая партия профильных труб сопровождается сертификатом качества с указанием марки стали, номера плавки, результатов испытаний на растяжение и гидравлического давления. Для труб, предназначенных под гидроиспытания на месте эксплуатации, нормируется герметичность при давлении 6 МПа. Геометрические параметры контролируются на каждом 10-м изделии партии, при выборочном контроле — не менее 5% от объёма.
Наружная поверхность не должна иметь плен, рванин, трещин и закатов. Допускаются незначительные риски и вмятины глубиной не более 10% от номинальной толщины стенки, не выводящие размеры за предельные отклонения. Концы труб обрезаются под углом 90 и зачищаются от заусенцев, что обеспечивает плотное прилегание при стыковой сварке.
Стандарт распространяется на квадратные, прямоугольные, овальные и плоскоовальные трубы. Для каждого типа установлены размерные ряды, толщины стенок и предельные отклонения, обеспечивающие взаимозаменяемость при проектировании металлоконструкций.
ГОСТ устанавливает единые требования к сортаменту и допускам для всех производителей, тогда как ТУ могут содержать расширенные размерные ряды или иные предельные отклонения. При закупках для ответственных конструкций предпочтение отдаётся продукции, аттестованной по государственному стандарту.
Основной сортамент — углеродистые стали Ст2кп, Ст3сп, Ст3пс, а также качественные стали 08, 10, 20. Для эксплуатации при низких температурах применяется низколегированная сталь 09Г2С с гарантированной ударной вязкостью при –70 C.
Сварное соединение подвергается неразрушающему контролю вихретоковым или ультразвуковым методом на линии производства. Дополнительно каждая труба испытывается гидравлическим давлением до 6 МПа для подтверждения герметичности.