


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


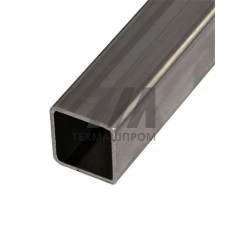
Профильные трубы S275MLH — горячекатаный замкнутый профиль из низколегированной конструкционной стали, поставляемый по EN 10219-1 (технические условия) и EN 10219-2 (сортамент). Маркировка S275MLH расшифровывается однозначно: S — конструкционная сталь, 275 — минимальный предел текучести 275 МПа для толщины до 16 мм, M — термомеханическая прокатка, L — гарантированная ударная вязкость при пониженной температуре, H — испытание на ударный изгиб при –20 C с энергией не менее 27 Дж (по Charpy V).
Ключевое отличие от S275J0H и S275J2H — именно схема прокатки: термомеханическая обработка (M) обеспечивает мелкозернистую структуру без дополнительной нормализации, что даёт стабильные механические свойства по сечению и улучшенную свариваемость. Углеродный эквивалент CEV обычно не превышает 0,39–0,42 % в зависимости от толщины стенки, что позволяет вести сварку без предварительного подогрева при толщине до 30–35 мм.
Профильные трубы S275MLH выпускают квадратного, прямоугольного и — реже — овального сечения. Типовые размеры: квадрат 40 40 мм, 60 60 мм, 80 80 мм, 100 100 мм, 120 120 мм, 150 150 мм, 180 180 мм, 200 200 мм; прямоугольник от 50 30 мм до 300 200 мм. Толщина стенки — от 2,0 до 16,0 мм. Длина мерная — 6,0 или 12,0 м, немерная — 4,0–12,0 м.
Предельные отклонения по EN 10219-2: для стороны до 100 мм — 1 %, свыше 100 мм — 0,8 %. Кривизна — не более 0,15 % длины. Скручивание — не более 1 на 3 м. Радиусы наружных углов регламентированы и зависят от толщины стенки: для t = 4 мм радиус составляет 8 мм, для t = 8 мм — 16 мм.
| Типоразмер, мм | Толщина стенки, мм | Предел текучести ReH, МПа | Временное сопротивление Rm, МПа | Масса 1 м, кг |
|---|---|---|---|---|
| 60 60 | 4,0 | 275 | 370–510 | 6,85 |
| 100 100 | 6,0 | 275 | 370–510 | 17,2 |
| 120 120 | 8,0 | 265 | 370–510 | 27,4 |
| 150 150 | 10,0 | 265 | 370–510 | 42,7 |
| 200 200 | 12,0 | 255 | 370–510 | 68,9 |
Химический состав стали S275MLH по EN 10219-1: C 0,16 %, Si 0,50 %, Mn 1,50 %, P 0,035 %, S 0,035 %, N 0,020 %. Допускается микролегирование Nb, V, Ti в сумме до 0,22 %. Термомеханическая прокатка обеспечивает измельчение зерна до 8–10 баллов по ГОСТ 5639, что напрямую повышает сопротивление хрупкому разрушению.
Механические характеристики при 20 C: предел текучести — не менее 275 МПа (t 16 мм), 265 МПа (16 < t 40 мм); временное сопротивление — 370–510 МПа; относительное удлинение — не менее 20 %. Ударная вязкость KV при –20 C — не менее 27 Дж. Испытание проводится на образцах с концентратором типа V.
Сталь S275MLH сваривается всеми стандартными способами: ручная дуговая (MMA), механизированная в среде CO и смесях (MAG), аргонодуговая (TIG), автоматическая под флюсом (SAW). Благодаря термомеханической обработке и ограниченному CEV сварка возможна без подогрева при толщине стенки до 30 мм и температуре окружающего воздуха не ниже 0 C. При более низких температурах или больших толщинах рекомендуется подогрев до 100–150 C.
Обрабатываемость резанием — удовлетворительная. Гибка в холодном состоянии возможна при отношении радиуса гиба к толщине стенки не менее 3,0 для стороны профиля до 100 мм. Для гибки с меньшим радиусом требуется нагрев до 600–700 C с последующим контролем охлаждения.
Поставка осуществляется по EN 10219-1/-2. По требованию заказчика возможна приёмка по дополнительным опциям: ультразвуковой контроль сварного шва, гидравлические испытания, контроль геометрии по 100 % партии. Сертификат качества 3.1 по EN 10204 с указанием результатов химического анализа и механических испытаний для каждой плавки.
S275MLH изготавливается методом термомеханической прокатки (M), что обеспечивает мелкозернистую структуру и более стабильные свойства по сечению. S275J0H допускает нормализацию или обычную горячую прокатку, ударная вязкость гарантируется при 0 C, а не при –20 C.
Гарантированная ударная вязкость KV 27 Дж подтверждена при –20 C. Для расчётных температур до –40 C требуется дополнительное обоснование с учётом напряжённого состояния и толщины стенки, либо переход на S275ML1H с испытанием при –50 C.
При толщине стенки до 30 мм и температуре воздуха не ниже 0 C подогрев не требуется. При толщине свыше 30 мм, температуре ниже 0 C или повышенной влажности рекомендуется подогрев до 100–150 C.
CEV обычно составляет 0,36–0,42 % в зависимости от толщины стенки и конкретной плавки. Значение указывается в сертификате качества 3.1 по EN 10204.