


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


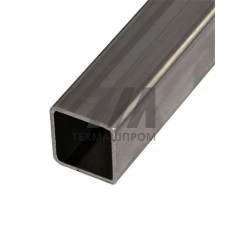
Профильные трубы S460 — замкнутые сварные профили из низколегированной мелкозернистой стали класса прочности S460 по EN 10219-1. Предел текучести — не менее 460 МПа для толщины стенки до 16 мм, временное сопротивление — 540–720 МПа. Класс S460 относится к высокопрочным конструкционным сталям и применяется там, где требуется снижение металлоёмкости при сохранении несущей способности.
Профильные трубы S460 изготавливают методом холодного формообразования из горячекатаного рулона с последующей сваркой продольным швом (HFW или SAW). Возможны также горячедеформированные профили по EN 10210-1. Для класса S460 нормируется ударная вязкость при отрицательных температурах: KV — не менее 27 Дж при –20 C (категория K2) или при –40 C (категория K4).
Профильные трубы S460 выпускают в виде квадратных, прямоугольных и круглых сечений. Наиболее востребованы квадратные 100 100, 150 150, 200 200 мм и прямоугольные 200 100, 250 150, 300 200 мм. Толщина стенки — от 4 до 16 мм. Длина мерная — 6–12 м, возможна немерная. Кривизна — не более 0,15 % длины. Скручивание для квадратных профилей — не более 2 на 3 м.
| Типоразмер, мм | Толщина стенки, мм | Площадь сечения, см | Масса 1 м, кг | Момент инерции Ix, см |
|---|---|---|---|---|
| 100 100 | 5 | 18,7 | 14,7 | 276 |
| 150 150 | 6 | 33,9 | 26,6 | 1160 |
| 200 200 | 8 | 60,2 | 47,3 | 3720 |
| 250 150 | 8 | 60,2 | 47,3 | 4680 |
| 300 200 | 10 | 94,0 | 73,8 | 11200 |
Сталь S460 содержит углерод — не более 0,20 %, марганец — до 1,70 %, кремний — до 0,60 %. Микролегирование ниобием, ванадием или титаном обеспечивает мелкозернистую структуру и высокие прочностные характеристики. Углеродный эквивалент CEV — не более 0,45 %, что ограничивает склонность к холодному растрескиванию при сварке.
Профильные трубы S460 свариваются всеми стандартными методами: ручная дуговая (MMA), полуавтоматическая в среде CO (MAG), аргонодуговая (TIG), автоматическая под флюсом (SAW). Для толщин свыше 10 мм рекомендуется предварительный подогрев до 100–150 C. Погонная энергия ограничивается для предотвращения роста зерна в зоне термического влияния. После сварки возможна нормализация или термомеханическая обработка.
Гибка профильных труб S460 выполняется в холодном состоянии на трубогибочных станках с дорном или без него. Минимальный радиус гиба — 3–4 высоты профиля. При гибке учитывается эффект Баушингера: предел текучести в зоне пластической деформации снижается на 5–10 %.
В строительстве профильные трубы S460 применяются в большепролётных покрытиях стадионов, аэропортовых терминалов, конвейерных галерей. В машиностроении — в рамах сельхозтехники, прицепов, автокранов. Снижение массы конструкции достигает 25–30 % по сравнению с трубами из стали S355 при равной несущей способности.
Профильные трубы S460 имеют предел текучести не менее 460 МПа против 355 МПа у S355. Это позволяет уменьшить толщину стенки и массу конструкции на 25–30 % при той же нагрузке. Однако S460 требует более строгого контроля сварки и ограничения погонной энергии.
Категория K2 допускает эксплуатацию до –20 C, категория K4 — до –40 C. Для более низких температур требуется сталь с дополнительным контролем ударной вязкости, например S460ML по EN 10219-1 с испытанием при –50 C.
Минимальный радиус гиба в холодном состоянии — 3–4 высоты профиля, то есть 600–800 мм. При меньшем радиусе требуется горячая гибка или местный нагрев до 700–800 C с последующей нормализацией.
При толщине стенки до 10 мм подогрев не требуется при положительной температуре окружающей среды. При толщине свыше 10 мм рекомендуется подогрев до 100–150 C. При температуре воздуха ниже 0 C подогрев обязателен независимо от толщины.