


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


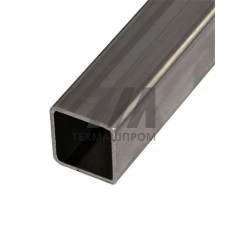
Профильные трубы S460MH — горячекатаный трубный прокат из мелкозернистой низколегированной стали категории S460MH по EN 10219-1, поставляемый преимущественно с термомеханической прокаткой (M) и повышенной ударной вязкостью при отрицательных температурах (H). Предел текучести — не менее 460 МПа для толщины стенки до 16 мм, предел прочности — 540–720 МПа. Углеродный эквивалент CEV обычно не превышает 0,46 %, что обеспечивает ограниченную свариваемость без подогрева при толщинах до 20 мм. Квадратный профиль выпускается в диапазоне 40 40 3 мм — 300 300 12,5 мм, прямоугольный — 50 30 3 мм — 400 200 16 мм.
Сортамент регламентируется EN 10219-2 (допуски, масса, размеры) и EN 10219-1 (технические условия поставки). Марка S460MH относится к группе термомеханически обработанных сталей; ударная вязкость по Шарпи — не менее 27 Дж при –20 C (испытания на образцах с V-образным надрезом). Для ответственных конструкций заказывают исполнение с ударной вязкостью при –40 C. Типичный химический состав: C 0,16 %, Si 0,60 %, Mn 1,70 %, P 0,035 %, S 0,030 %, микролегирование Nb, V, Ti.
| Типоразмер, мм | Толщина стенки, мм | ReH, МПа, не менее | Rm, МПа | Удлинение A, % |
|---|---|---|---|---|
| 60 60 | 4,0 | 460 | 540–720 | 17 |
| 100 100 | 6,0 | 460 | 540–720 | 17 |
| 150 150 | 8,0 | 440 | 540–720 | 17 |
| 200 200 | 10,0 | 440 | 540–720 | 17 |
| 250 150 | 12,0 | 400 | 540–720 | 16 |
Благодаря сочетанию высокой прочности и хладостойкости профильные трубы S460MH применяют в нагруженных сварных конструкциях, где снижение металлоёмкости критично:
Сварку выполняют по EN 1011-1 с учётом углеродного эквивалента. При толщине стенки до 20 мм и температуре выше +5 C подогрев не требуется; для толщин свыше 25 мм рекомендуется подогрев до 100–150 C. Применяют электроды и сварочные проволоки с пределом прочности не ниже 550 МПа, например G 46 4 M21 3Si1 по ISO 14341. Резку ведут плазменной или лазерной технологией; гибку — на листогибочных прессах с усилием, рассчитанным на предел текучести 460 МПа. После сварки термообработку, как правило, не проводят, чтобы не снизить эффект термомеханической обработки.
Партия сопровождается сертификатом 3.1 по EN 10204 с результатами испытаний на растяжение и удар. Геометрические параметры контролируют по EN 10219-2: отклонение по стороне — 1 %, скручивание — не более 2 мм/м, кривизна — не более 0,15 % длины. Для конструкций класса EXC3–EXC4 по EN 1090-2 предусмотрен входной контроль с проверкой химического состава и ультразвуковой дефектоскопией сварных швов.
S460MH имеет предел текучести не менее 460 МПа против 355 МПа у S355J2H, что позволяет уменьшить массу конструкции на 20–25 %. Ударная вязкость S460MH нормируется при –20 C, у S355J2H — при –20 C, но при более низком уровне прочности.
При толщине стенки до 20 мм и температуре окружающего воздуха выше +5 C подогрев не требуется. Для толщин свыше 25 мм рекомендуется предварительный подогрев до 100–150 C в зависимости от углеродного эквивалента конкретной плавки.
Для холодной гибки минимальный радиус составляет 3–4 наружных диаметра или высоты профиля при толщине стенки до 8 мм. Для больших толщин применяют горячую гибку с нагревом до 850–900 C.
Да, по дополнительному согласованию возможно исполнение с испытанием на удар при –40 C. Это характерно для конструкций, эксплуатируемых в климатических зонах с расчётной температурой ниже –40 C.