


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


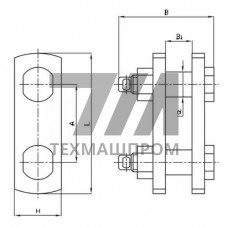
Промежуточные звенья 2ПР-7-1 — соединительные элементы для приводных роликовых цепей с шагом 7 мм, предназначенные для стыковки двух концов цепи в замкнутый контур без применения замкового соединения. Конструктивно звено 2ПР-7-1 повторяет внутреннее звено двухрядной цепи типа 2ПР: две пластины, два валика, две втулки и два ролика. Установка промежуточного звена позволяет наращивать или укорачивать цепной контур непосредственно на месте эксплуатации, сохраняя равномерность шага по всей длине передачи.
Звено 2ПР-7-1 изготавливается в соответствии с ГОСТ 13568-97. Пластины выполняются из стали 45 или 40Х с последующей закалкой до твёрдости 40–50 HRC. Валики и втулки — из цементуемых сталей 20Х или 15Х с цементацией на глубину 0,3–0,5 мм и закалкой до 55–62 HRC. Ролики — из стали 20Х с термообработкой, обеспечивающей износостойкость при знакопеременных нагрузках.
Разрушающая нагрузка звена 2ПР-7-1 составляет не менее 12,7 кН. Шаг цепи — 7,0 мм. Диаметр валика — 2,31 мм, диаметр ролика — 4,45 мм. Ширина внутреннего звена по втулкам — 3,30 мм. Масса одного промежуточного звена — около 0,008 кг.
| Параметр | Значение | Единица | Допуск | Метод контроля |
|---|---|---|---|---|
| Шаг цепи | 7,0 | мм | 0,05 | Штангенциркуль |
| Разрушающая нагрузка | 12,7 | кН | — | Разрывная машина |
| Диаметр ролика | 4,45 | мм | –0,06 | Микрометр |
| Диаметр валика | 2,31 | мм | –0,04 | Микрометр |
| Твёрдость пластин | 40–50 | HRC | — | Твердомер |
| Твёрдость валиков | 55–62 | HRC | — | Твердомер |
Установка промежуточного звена 2ПР-7-1 производится путём расклёпки валиков после сборки контура. Для монтажа применяется специальный инструмент — расклёпочный пресс или ручное приспособление с оправкой. После расклёпки головки валиков обрабатываются заподлицо с пластинами. Не допускается повторное использование расклёпанного звена после демонтажа.
При эксплуатации звено 2ПР-7-1 работает в условиях знакопеременных нагрузок и абразивного износа. Ресурс звена определяется условиями смазки: при регулярной подаче индустриального масла И-Г-А-46 ресурс достигает 8000–10000 часов, при недостаточной смазке снижается до 3000–4000 часов. Критерий предельного состояния — удлинение цепи более чем на 2 % от исходной длины.
Звено 2ПР-7-1 совместимо с цепями 2ПР-7-1 по ГОСТ 13568-97, а также с импортными аналогами цепей с шагом 7 мм по ISO 606 (тип 06B-2). При подборе промежуточного звена необходимо контролировать соответствие диаметра валика и ширины внутреннего звена параметрам изношенной цепи. Установка звена 2ПР-7-1 в цепь с шагом, отличным от 7 мм, не допускается.
Промежуточное звено 2ПР-7-1 имеет конструкцию, аналогичную внутреннему звену цепи, и соединяется расклёпкой валиков. Замковое звено использует съёмные шплинты или пружинные защёлки и позволяет разъединять цепь без расклёпки.
Пластины изготавливаются из стали 45 или 40Х с закалкой до твёрдости 40–50 HRC, что обеспечивает стойкость к знакопеременным нагрузкам в приводных цепях.
Да, звено 2ПР-7-1 совместимо с цепями 06B-2 по ISO 606 при совпадении шага 7 мм, диаметра валика и ширины внутреннего звена. Перед установкой рекомендуется проверить геометрические параметры изношенной цепи.
Ресурс зависит от условий смазки и нагрузки. При регулярной подаче масла И-Г-А-46 ресурс составляет 8000–10000 часов, при недостаточной смазке — 3000–4000 часов до достижения предельного удлинения цепи 2 %.