


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


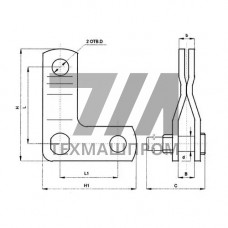
Промежуточные звенья ПТМ-53-2 — соединительные элементы цепных подвесов конвейерных систем, применяемые в составе тяговых цепей с шагом 53 мм. Звено обеспечивает передачу продольного усилия между рабочими и соединительными участками цепи, сохраняя геометрическую стабильность трассы подвесного конвейера. Конструкция ПТМ-53-2 предусматривает штампованную или литую заготовку с последующей механической обработкой посадочных поверхностей под палец и втулку.
Основной нормируемый параметр — разрушающая нагрузка, определяющая допустимое тяговое усилие в ветви конвейера. Для звеньев ПТМ-53-2 типовые значения составляют 100–160 кН в зависимости от исполнения и материала. Твёрдость рабочих поверхностей после термообработки — 45–52 HRC при закалке ТВЧ. Шаг сопряжения — 53 мм, что соответствует стандартному ряду тяговых цепей подвесных конвейеров.
| Параметр | Значение | Единица | Условие | Метод контроля |
|---|---|---|---|---|
| Шаг цепи | 53 | мм | номинал | шаблон |
| Разрушающая нагрузка | 100–160 | кН | растяжение | разрывная машина |
| Твёрдость поверхности | 45–52 | HRC | ТВЧ | твердомер |
| Масса звена | 0,8–1,2 | кг | сборка | весы |
| Рабочая температура | –40…+120 | C | эксплуатация | термопара |
Звенья ПТМ-53-2 изготавливают из конструкционных и легированных сталей с последующей термообработкой. Выбор марки определяется нагрузочным режимом конвейера и наличием абразивной среды в зоне работы.
Промежуточные звенья ПТМ-53-2 устанавливают в тяговых цепях подвесных конвейеров на участках сопряжения приводных и натяжных станций, а также в местах поворота трассы. Типовые области:
Установка звена выполняется с использованием соединительного пальца и фиксирующей шайбы. Сопряжение посадочных отверстий — с зазором 0,05–0,15 мм. При монтаже контролируют совпадение шага с соседними звеньями цепи; отклонение не должно превышать 0,3 мм на длине 10 звеньев. Периодический осмотр включает проверку износа втулки и пальца, а также контроль удлинения цепи. Предельное удлинение участка — 2,5 % от номинальной длины, после чего звено подлежит замене.
Базовое исполнение — сталь 45 с закалкой ТВЧ до 45–52 HRC. Для тяжёлых условий применяют легированные стали 40Х, 20ХГНМ, 35ХГСА.
В зависимости от исполнения и термообработки — от 100 до 160 кН. Точное значение указывается в паспорте партии.
Рабочий диапазон — от –40 до +120 C. При выходе за пределы требуется согласование с изготовителем и подбор материала.
Измеряют удлинение участка цепи и зазор в сопряжении палец–втулка. Предельное удлинение — 2,5 %, зазор — 0,5 мм.