


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


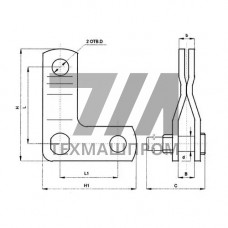
Промежуточные звенья ПТМ-60-2 — элемент разборных цепей типа ПТМ (пластинчатая тяговая модернизированная), предназначенный для соединения концевых звеньев и наращивания ветви цепи без применения сварки. Звено ПТМ-60-2 относится к типоразмеру с калиброванным шагом 60 мм и исполнению «2», что определяет геометрию проушин, диаметр пальца и допустимую нагрузку. Изготавливается методом горячей штамповки из конструкционной углеродистой или низколегированной стали с последующей термической обработкой рабочих поверхностей.
Конструктивно звено представляет собой две пластины с отверстиями под соединительный палец и фиксирующий шплинт либо пружинный замок. Такое исполнение обеспечивает быстрый монтаж и демонтаж тягового контура при обслуживании конвейерного оборудования без резки и повторной сварки цепи.
| Параметр | Значение | Допуск | Единица | Контроль |
|---|---|---|---|---|
| Шаг цепи | 60 | 0,2 | мм | калибр |
| Разрушающая нагрузка | не менее 112 | — | кН | разрывная машина |
| Диаметр пальца | 14 | h11 | мм | скоба |
| Толщина пластины | 8 | 0,15 | мм | микрометр |
| Твёрдость пальца | 45–52 | — | HRC | твердомер |
| Масса звена | 1,35 | 5 % | кг | весы |
Пластины звеньев ПТМ-60-2 штампуют из стали 45 или 40Х, палец — из стали 20Х или 40Х с цементацией либо объёмной закалкой. Термообработка включает нормализацию пластин и закалку пальца с высоким отпуском, что даёт сочетание прочности и сопротивления ударным нагрузкам при знакопеременном нагружении тягового контура.
Звенья ПТМ-60-2 применяют в тяговых цепях пластинчатых конвейеров, скребковых транспортёров, подъёмно-транспортных механизмов и приводных станций с умеренными скоростями движения полотна. Типовые узлы — натяжные и приводные станции, участки сопряжения секций конвейера, места установки разгрузочных устройств.
Рабочий диапазон температур — от –40 C до +120 C при отсутствии абразивной пыли в зоне шарнира. Смазка пальца выполняется перед сборкой; при работе в запылённой среде рекомендуется периодическая подача консистентной смазки через пресс-маслёнку. Монтаж звена производится вручную с фиксацией пальца шплинтом или пружинным замком; момент затяжки не нормируется, контроль ведётся по посадке пальца в проушине.
При подборе звеньев ПТМ-60-2 учитывают фактическую нагрузку ветви цепи, число зубьев приводной звёздочки и режим пусковых перегрузок. Замена изношенного звена на новое без контроля шага соседних звеньев приводит к неравномерному распределению усилия и ускоренному износу шарниров.
Исполнение «2» имеет изменённую геометрию проушин и увеличенный диаметр пальца, что повышает разрушающую нагрузку и ресурс шарнира при том же шаге 60 мм.
Нет. Соединение допускается только с цепью того же шага и исполнения, иначе нарушается зацепление со звёздочкой и распределение нагрузки.
Палец изготавливают из стали 20Х с цементацией или из стали 40Х с объёмной закалкой до твёрдости 45–52 HRC.
Измеряют шаг цепи и диаметр пальца; при увеличении шага свыше допустимого или износе пальца более 0,5 мм звено заменяют.