


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


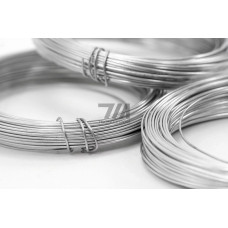
Проволока без покрытия 10Х17Н13М2Т — это холоднотянутый или горячекатаный металлопрокат из коррозионностойкой аустенитной стали, легированной молибденом и титаном. Марка 10Х17Н13М2Т (аналог AISI 316Ti) содержит 16–18 % хрома, 12–14 % никеля, 2–3 % молибдена и стабилизирующую добавку титана в пределах 0,5–0,8 %. Отсутствие гальванического или полимерного покрытия сохраняет исходную химическую активность поверхности, что критично для сварочных процессов и последующей пассивации.
Стабилизация титаном блокирует образование карбидов хрома по границам зёрен, поэтому проволока 10Х17Н13М2Т сохраняет стойкость к межкристаллитной коррозии после нагрева в диапазоне 450–850 C. Молибден повышает сопротивление питтинговой и щелевой коррозии в хлоридсодержащих средах. Структура — аустенит с возможными следами -феррита. Без покрытия поверхность имеет матовый или светло-серый оттенок, допускается травление и осветление.
Основные параметры:
Проволока без покрытия 10Х17Н13М2Т востребована в сварочном производстве как присадочный материал для аргонодуговой сварки (TIG) и сварки в среде защитных газов. Она обеспечивает формирование шва без оксидных включений при соединении деталей из аналогичных сталей и разнородных сочетаний с углеродистыми конструкциями.
Конкретные области:
При сварке проволокой 10Х17Н13М2Т без покрытия требуется защита обратной стороны шва аргоном или формирующим газом. Тепловложение ограничивают, чтобы избежать роста зерна и выделения вторичных фаз. После сварки рекомендуется механическая зачистка и пассивация для восстановления оксидного слоя. Проволока поставляется в мотках, катушках или прутках; поверхность не содержит смазок, затрудняющих дуговой процесс.
| Параметр | Значение | Условие | Единица | Метод контроля |
|---|---|---|---|---|
| Диаметр | 1,2 | сварочная | мм | микрометр |
| Предел прочности | 620 | нагартовка | МПа | растяжение |
| Относительное удлинение | 28 | отжиг | % | растяжение |
| Содержание титана | 0,6 | плавка | % | спектральный |
| Стойкость к МКК | выдерживает | нагрев 650 C | — | ГОСТ 6032 |
Проволока 10Х17Н13М2Т выпускается по ГОСТ 2246-70 (сварочная) и ГОСТ 18143-72 (конструкционная). Зарубежные аналоги — AISI 316Ti, DIN 1.4571, EN X6CrNiMoTi17-12-2. Поставка сопровождается сертификатом качества с указанием плавки, механических свойств и результатов испытаний на межкристаллитную коррозию.
Наличие молибдена 2–3 % повышает стойкость к питтинговой коррозии в хлоридных средах, а титан обеспечивает стабилизацию против МКК. Проволока 08Х18Н10Т не содержит молибдена и уступает по коррозионной стойкости в агрессивных средах.
Основное применение — TIG и MIG сварка в аргоне или смеси аргона с гелием. Возможна сварка под флюсом при изготовлении толстостенных конструкций. Покрытие отсутствует, поэтому проволока не требует удаления смазки перед подачей в горелку.
Длительная эксплуатация допускается до 600 C. Кратковременный нагрев до 850 C не вызывает сенсибилизации благодаря титановой стабилизации, но сопровождается снижением прочностных характеристик.
В большинстве случаев термообработка не требуется. При сварке толстостенных узлов, работающих в особо агрессивных средах, возможен аустенизирующий отжиг при 1050–1100 C с последующим быстрым охлаждением.