


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


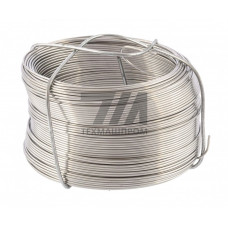
Проволока без покрытия из стали 70 — высокоуглеродистый холоднотянутый сортамент, предназначенный для изготовления упругих элементов, работающих в условиях статических и динамических нагрузок. Материал относится к группе пружинных сталей с содержанием углерода 0,67–0,75%, что обеспечивает после закалки и отпуска высокий предел упругости и сопротивление релаксации напряжений.
Отсутствие цинкового, полимерного или иного защитного слоя делает проволоку пригодной для операций термической обработки и навивки без предварительного удаления покрытия. Поверхность поставляется в состоянии после волочения — чистая, без окалины и следов смазки, что критично для последующей патентировки и закалки в агрегатах непрерывного действия.
Механические свойства проволоки регламентируются ГОСТ 9389 и зависят от диаметра. С увеличением сечения прочность снижается вследствие меньшей степени суммарной деформации при волочении. Для диаметров 0,5–6,0 мм временное сопротивление разрыву находится в диапазоне 1370–2160 МПа, что достигается за счет нагартовки и последующего низкотемпературного отпуска.
| Диаметр, мм | Временное сопротивление, МПа | Число перегибов | Относительное удлинение, % | Допуск по диаметру |
|---|---|---|---|---|
| 0,5–1,0 | 1960–2160 | 12–16 | — | 0,03 мм |
| 1,1–2,5 | 1670–1960 | 10–14 | 2,5–4,0 | 0,04 мм |
| 2,6–4,0 | 1470–1770 | 8–12 | 3,0–5,0 | 0,05 мм |
| 4,1–6,0 | 1370–1670 | 6–10 | 4,0–6,0 | 0,06 мм |
Химический состав стали 70 нормируется ГОСТ 14959: углерод 0,67–0,75%, марганец 0,17–0,37%, кремний 0,17–0,37%, хром до 0,25%, никель до 0,25%, сера и фосфор не более 0,035% каждого. Ограниченное содержание примесей обеспечивает стабильность прокаливаемости и минимальную склонность к флокенообразованию при закалке в масле.
Исходная катанка диаметром 6,5–8,0 мм подвергается патентированию — изотермическому превращению аустенита в сорбит при температуре 480–520 C. Такая структура обеспечивает оптимальное сочетание прочности и пластичности для последующего многократного волочения с суммарным обжатием до 85–90%. Скорость волочения на финишных переходах достигает 8–12 м/с, что позволяет получать стабильный наклеп по длине бунта.
Проволока поставляется в бухтах массой 100–800 кг, намотанных без перепутывания витков. Допускается сварка отдельных отрезков в бунте с последующей зачисткой места соединения, при условии что прочность сварного шва не ниже 85% от основного металла. Для автоматизированных навивочных станков с подачей проволоки с размотчика рекомендуется заказывать бухты без сварных стыков.
Основное назначение — производство пружин сжатия, растяжения и кручения для узлов, работающих при температурах от –60 до +120 C. Материал востребован в следующих отраслях:
Для пружин ответственного назначения, работающих при циклических нагрузках свыше 10 циклов, рекомендуется проволока класса 1 по ГОСТ 9389 с контролем напряжений при навивке. После навивки изделия подвергаются закалке от 820–840 C в масле и отпуску при 380–420 C для достижения твердости 41–46 HRC.
При приемке партий проверяется отсутствие поверхностных дефектов — рисок, задиров, плен, которые являются концентраторами напряжений и снижают выносливость пружин. Контроль осуществляется визуально и методом магнитной дефектоскопии для диаметров свыше 3,0 мм. Допустимая овальность не превышает половины поля допуска на диаметр.
Хранение проволоки без покрытия требует защиты от коррозии: бухты размещаются в сухих отапливаемых складах при относительной влажности не выше 60%. При длительном хранении свыше 6 месяцев рекомендуется консервация ингибированной бумагой или нанесение тонкого слоя консервационной смазки, удаляемой перед термообработкой.
Сталь 70 не содержит легирующих добавок марганца в количестве, характерном для 65Г (0,9–1,2%). Это обеспечивает более узкий интервал прокаливаемости и требует точного соблюдения режимов закалки, но дает более высокую чистоту по неметаллическим включениям при электрошлаковом переплаве.
Допустимая температура эксплуатации ограничена +120 C. При превышении начинается отпускная хрупкость и снижение предела упругости. Для работы при +200–250 C применяются стали 60С2А или 50ХФА.
В состоянии поставки (нагартованном) проволока применяется только для малоответственных пружин с невысокими требованиями к стабильности характеристик. Для ответственных узлов обязательна закалка с отпуском, иначе возможна релаксация напряжений при статической нагрузке.
Для тонкой проволоки используется холодная навивка на автоматах с ЧПУ при скорости до 60 м/мин. Перед навивкой проволока проходит правку в роликовом устройстве для снятия остаточных напряжений от смотки с бухты.