


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


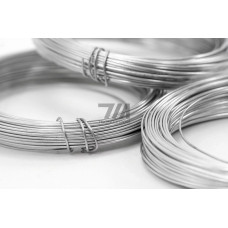
Проволока в катушках 12Х18Н10Т — коррозионностойкая аустенитная проволока из хромоникелевой стали с титаном, поставляемая в мотках (катушках) для непрерывной подачи в технологическое оборудование. Материал относится к классу нержавеющих сталей аустенитного класса, легированных хромом (17–19 %), никелем (9–11 %) и стабилизированных титаном (до 0,8 %). Наличие титана предотвращает межкристаллитную коррозию после сварки и термического воздействия в интервале температур 450–800 C, что делает проволоку пригодной для ответственных сварных конструкций без последующей термообработки.
Проволока 12Х18Н10Т выпускается в катушках диаметром от 0,8 до 12 мм. В зависимости от назначения материал поставляется в термически обработанном (светлом) или травленом состоянии, а также с различным классом поверхности — от светлой до окалиноснятой. Механические характеристики проволоки регламентируются ГОСТ 18143-72 и ГОСТ 2246-70 (для сварочной проволоки).
| Диаметр, мм | Временное сопротивление, МПа | Относительное удлинение, % | Состояние поставки | Тип катушки |
|---|---|---|---|---|
| 0,8–2,0 | 540–740 | 25 | Светлое | Безосевая, 5–15 кг |
| 2,0–5,0 | 510–690 | 30 | Светлое / травленое | Кассета, 15–50 кг |
| 5,0–12,0 | 490–640 | 35 | Травленое | Бухта, 50–150 кг |
Химический состав проволоки 12Х18Н10Т соответствует марке стали 12Х18Н10Т по ГОСТ 5632-72. Основные легирующие элементы:
Благодаря стабилизации титаном, проволока сохраняет стойкость к межкристаллитной коррозии в сварных соединениях и после нагрева в процессе эксплуатации. Материал устойчив к воздействию азотной, фосфорной и органических кислот, а также к атмосферной коррозии в умеренном и тропическом климате. Рабочий диапазон температур — от –196 до +600 C, что позволяет применять проволоку в криогенном оборудовании и теплообменных аппаратах.
Проволока в катушках 12Х18Н10Т используется преимущественно в качестве присадочного материала для аргонодуговой сварки (TIG) и полуавтоматической сварки в среде защитных газов (MIG) коррозионностойких сталей аустенитного класса. Основные области применения:
Формат поставки в катушках обеспечивает непрерывность технологических операций при автоматизированной сварке и наплавке. Отсутствие сварных стыков на длине мотка исключает риск дефектов в зоне соединения и снижает вероятность обрыва проволоки при подаче через горелку. Намотка с фиксированным шагом гарантирует стабильную размотку без спутывания витков, что критично при использовании сварочных роботов и автоматических линий. Для защиты поверхности проволоки от загрязнений и окисления при хранении катушки упаковываются в полиэтиленовую пленку с влагопоглотителем.
Основные нормативные документы — ГОСТ 18143-72 (проволока из коррозионностойкой стали), ГОСТ 2246-70 (сварочная проволока) и ГОСТ 5632-72 (марки стали). Для импортных аналогов применяются стандарты EN ISO 14343 и AWS A5.9.
Нет. Проволока предназначена для сварки в среде аргона, аргоно-гелиевых смесей или углекислого газа с добавками аргона. Сварка без защитного газа приводит к интенсивному окислению легирующих элементов и потере коррозионной стойкости шва.
Для полуавтоматов MIG/MAG наиболее востребованы диаметры 0,8–1,2 мм. Проволока 1,6–2,0 мм применяется для механизированной сварки на токах 200–350 А, а диаметры от 2,0 мм — для автоматической сварки под флюсом или в среде аргона.
Благодаря стабилизации титаном, сварные соединения не требуют последующей аустенизации. Это исключает риск межкристаллитной коррозии в зоне термического влияния и позволяет эксплуатировать конструкции без дополнительной термической обработки.